 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Автоматическая линия по производству шоколадных пирогов: правильный баланс между зефиром и шоколадом
Контент
- 1. Почему однородность основы торта закладывает основу для каждого последующего шага
- 2. Начинка зефиром: объем инъекции, температура и почему это самый чувствительный этап линии
- 3. От запеченного торта до сэндвич-пирога: как ошибки выравнивания возникают ниже по течению
- 4. Системы глазирования шоколада: покрытие, толщина и однородность покрытия
- 5. Проектирование охлаждающего туннеля и почему нельзя торопиться с установкой времени
- 6. Скорость линии против стоимости шоколада: поиск правильной пропускной способности
- 7. Распространенные дефекты и точки проверки, которые выявляют их перед упаковкой
- 8. Как выбрать поставщика линии по производству шоколадных пирогов
Шоколадный пирог выглядит просто на полке — два мягких слоя торта, зефирная серединка, шоколадная оболочка. Однако автоматическая линия по производству шоколадных пирогов должна выполнять цепочку этапов, где небольшая ошибка в начале (неровный пирог) проявляется гораздо позже в виде потрескавшейся шоколадной глазури или недостаточного веса пирога. Правильный баланс между зефиром и шоколадом — это не одна настройка, а сумма того, насколько хорошо каждая станция на линии настроена на те, что до и после нее. В этой статье мы рассмотрим эту цепочку, станцию за станцией, и закончим двумя вопросами, на которые в конечном итоге должен ответить каждый покупатель: как контролировать стоимость шоколада, не снижая его качество, и как выбрать поставщика, который действительно сможет поставлять продукцию, работающую так, как указано.
1. Почему однородность основы торта закладывает основу для каждого последующего шага
Все, что происходит дальше, зависит от того, выйдет ли основа для торта из духовки одинакового размера, толщины и влажности, пирог за пирогом. Если диаметр торта смещается хотя бы на миллиметр или два или если некоторые торты выходят слегка куполообразными, а другие плоскими, станции впрыска зефира приходится компенсировать —, а обычно она не может, не всегда.
Неравномерное выпекание также влияет на прочность конструкции. Слишком сухой пирог крошится, когда его зажаты; слишком влажный пирог не будет сохранять форму зефира после наполнения, и пирог растечется и станет некруглым еще до того, как попадет в шоколадную ванну. Вот почему этап выкладывания/выпечки требует точного дозирования теста, постоянной температуры в зоне духовки и этапа охлаждения перед тем, как пирожные будут перемещены — спешка с горячим пирогом в сэндвич является одной из наиболее распространенных основных причин дефектов формы, которые становятся заметны только через три или четыре станции.
2. Начинка зефиром: объем инъекции, температура и почему это самый чувствительный этап линии
Начинка из зефира — это то, из-за чего большинство линий теряют или приобретают репутацию однородных. Наибольшее значение имеют две переменные:
Объем впрыска. Слишком мало зефира — и пирог будет казаться полым, с видимыми щелями после разрезания; слишком много — и он выдавится во время прокладывания сэндвича, образуя неровные края, которые шоколадная глазурь не сможет равномерно покрыть. Объемные или весовые дозирующие насосы с обратной связью в реальном времени позволяют поддерживать этот показатель в пределах допуска, но они работают только в том случае, если также контролируется вязкость зефира—, что приводит к повышению температуры.
Температура. Зефир аэрирован и чувствителен к температуре: если температура на несколько градусов ниже нормы, он перестает равномерно течь через сопла, что приводит к частичному заполнению или разрыву поверхности лепешки при контакте. Если температура на несколько градусов выше нормы, он теряет аэрацию, становясь плотнее и тяжелее, чем предусмотрено рецептом—, что незаметно увеличивает стоимость ингредиентов для пирога, и никто этого не замечает, пока проверка веса партии не выявит это.
Поскольку эта станция расположена между двумя структурными компонентами (тортом и шоколадной оболочкой), а не на устойчивой поверхности, она имеет меньший запас погрешности, чем почти любая другая точка на линии. Большинство опытных операторов рассматривают ее как станцию, которая наиболее точно оснащена датчиками и которая первой замедляет работу, если в другом месте появляется тенденция к дефектам.
3. От запеченного торта до сэндвич-пирога: как ошибки выравнивания возникают ниже по течению
Сэндвич — соединение наполненного торта с верхним тортом и прижатие их друг к другу — выглядит механически, но небольшие ошибки выравнивания здесь скорее усугубляют, чем усредняют. Если верхний корж хоть немного смещен от центра, зефир неравномерно выпирает с одной стороны. Эта неравномерная выпуклость затем определяет, сколько шоколада скапливается на этой стороне во время глазирования, что изменяет время сушки, необходимое в охлаждающем туннеле, что затем меняет поведение пирога внутри обертки.
Именно этот механизм следует понимать покупателям при оценке линии: проблема не остается локальной. Ошибка выравнивания в 2 мм при сэндвич-упаковке может проявиться в виде неравномерного покрытия шоколадом через три станции и проблемы с целостностью герметизации упаковки после этого. Хорошие сэндвич-станции используют визуально управляемое или механически индексированное выравнивание, а не полагаются только на гравитацию и трение конвейера, именно потому, что стоимость ошибки возрастает по мере того, как она движется дальше вниз по течению, прежде чем ее поймают.
4. Системы глазирования шоколада: покрытие, толщина и однородность покрытия
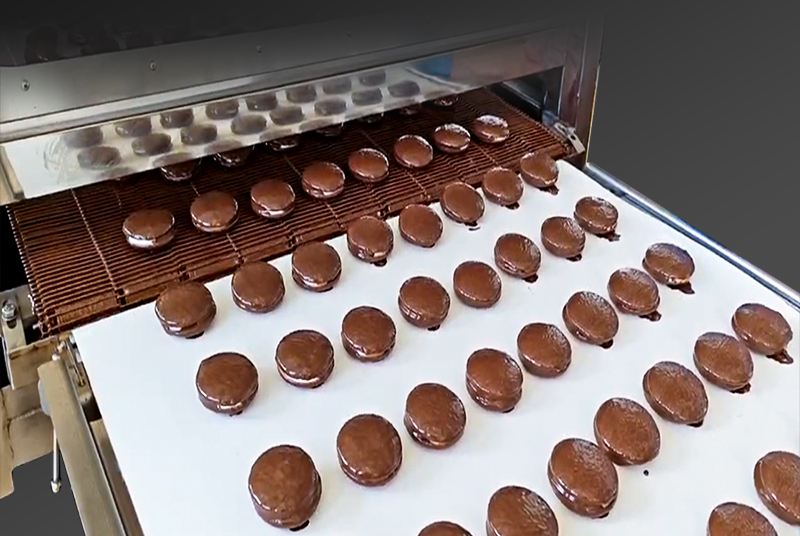
Enrober - это место, где пирог приобретает свою окончательную идентичность — и где многие ингредиенты линейки стоят жизней. Необходимо объединить три вещи:
- Охват: полное, равномерное покрытие без голых участков торта, включая нижнюю сторону и края, которые труднее всего равномерно покрыть движущейся шоколадной завесой.
- Толщина: контролируется вязкостью шоколада, скоростью потока завесы и скоростью ленты. Слишком тонкий — покрытие становится неоднородным; слишком толстый — вес покрытия — и его стоимость — растут с каждым кругом.
- Согласованность в партии: даже если средняя толщина верна, высокая разница между пирогами означает, что некоторые из них покрыты слишком большим количеством покрытия (траты шоколада), а некоторые - недостаточно (видимые дефекты), поэтому оба хвоста распределения стоят денег по-разному.
Здесь закалка имеет такое же значение, как и сам глазировщик. Плохо темперированный шоколад цветет (образует тусклую, полосатую поверхность) даже при идеальной толщине покрытия, поэтому темперирующему устройству, питающему глазирователь, необходим собственный контроль температурной кривой, а не просто одна заданная точка.
5. Проектирование охлаждающего туннеля и почему нельзя торопиться с установкой времени
После нанесения покрытия шоколадной оболочке требуется достаточно времени и правильный температурный профиль, чтобы она застыла должным образом — не просто остыла до комнатной температуры, но и кристаллизовалась в стабильную форму, которая придает ей хруст, блеск и устойчивость при хранении. Слишком быстрое проталкивание пирогов через охлаждающий туннель — распространенная ошибка, позволяющая сэкономить: в день производства они выглядят хорошо, но через несколько недель проявляются в виде налета, мягкости или налета, который трескается во время транспортировки.
Хорошо спроектированный туннель контролирует как температуру, так и поток воздуха поэтапно — более быстрый начальный набор с последующей более постепенной стабилизацией —, а не одну однородную холодную зону. Длина туннеля и скорость ленты должны соответствовать пропускной способности очесывателя; туннель, который слишком короток для скорости линии, заставляет выбирать между недозастывшим шоколадом и узким местом, и ни один из них не является выгодным вариантом.
6. Скорость линии против стоимости шоколада: поиск правильной пропускной способности
Скорость линии и стоимость шоколада влияют друг на друга более непосредственно, чем большинство других переменных на линии, поэтому это заслуживает отдельного обсуждения.
Почему быстрее не значит автоматически дешевле. Более быстрая работа энробера для достижения целевого показателя пропускной способности часто означает увеличение скорости потока завесы для поддержания покрытия, что увеличивает вес покрытия на пирог. Поскольку шоколад, как правило, является самым дорогим ингредиентом шоколадного пирога, даже увеличение среднего веса покрытия на 0,5–1 грамма, умноженное на весь производственный цикл, представляет собой существенное изменение затрат — часто большее, чем экономия рабочей силы или энергии, получаемая за счет более высокой скорости.
Где реальная экономия. Более устойчивый способ контролировать стоимость шоколада — не сокращать толщину покрытия по всем направлениям—, поскольку это может привести к появлению видимых оголенных участков и увеличению количества дефектов, которые обходятся дороже при переработке и отбраковке, чем экономят при производстве шоколада. Вместо этого контроль затрат осуществляется за счет:
- Разница в весе затяжного покрытия таким образом, среднее значение можно установить ближе к минимально приемлемой толщине, не рискуя при этом, что нижний предел упадет ниже спецификации.
- Утилизация и повторное использование излишков шоколада из системы перелива энробера, а не позволяя ему капать впустую — хорошо спроектированный энробер рециркулирует гораздо больше этого, чем базовый.
- Точное соответствие ширины занавески и расстояния между пирогами поэтому шоколад не оседает между пирогами или за края пояса.
- Работа закалочного агрегата при стабильной, правильно откалиброванной заданной точке, поскольку шоколад, который немного не темперирован, часто требует более толстого слоя для визуального покрытия, маскируя проблему темперирования, а не устраняя ее.
На практике показатель производительности, который стоит оптимизировать, — это не «пирожки в минуту» изолированно — это количество пирогов в минуту при весе покрытия и частоте дефектов, которые позволяют максимально снизить стоимость приемлемого пирога. Это баланс всей линии, а не настройка одной машины.
7. Распространенные дефекты и точки проверки, которые выявляют их перед упаковкой
Поскольку дефекты накапливаются на всех станциях, их раннее выявление обходится гораздо дешевле, чем выявление в конце. Наиболее распространенные проблемы и места, где их лучше всего выявлять:
- Зефирные щели или переполнение
лучше всего обнаружить сразу после просеивания, до того, как пирог попадет в глазирователь, поскольку дефектное ядро не может быть исправлено ничем ниже по потоку. - Смещенные от центра или неровные пироги
проверка зрения перед глазированием позволяет избежать траты шоколада на пирог, который в любом случае будет отклонен. - Голые участки или тонкое покрытие
проверяется сразу после глазирования, в идеале с помощью автоматического визуального контроля, а не отбора проб, поскольку дефекты покрытия сильно различаются от пирога к пирогу. - Шоколад Bloom или мягкий застывший
обнаруживается только после охлаждающего туннеля, поэтому выход из туннеля является стандартным контрольным пунктом проверки, часто в сочетании с проверкой веса для выявления смещения веса покрытия. - Разница в весе в целом
последний контрольный вес перед упаковкой — это последняя линия обороны, позволяющая обнаружить все, что пропустили отдельные проверки на станции, будь то изменение в виде зефира, торта или шоколада.
Линии, которые проверяют только в самом конце, как правило, имеют более высокий процент брака, поскольку пирог, не прошедший окончательную проверку, уже съел торт, зефир и шоколад. Распределение точек контроля на более ранних этапах линии — даже простые проверки веса или зрения— — одно из наиболее экономически эффективных усовершенствований, которое производитель может осуществить, не прикасаясь к основному оборудованию.
8. Как выбрать поставщика линии по производству шоколадных пирогов
Учитывая техническую картину, решение поставщика сводится к нескольким практическим вопросам, которые стоит задать непосредственно во время оценки:
Могут ли они показать контрольную линию, соответствующую вашей фактической спецификации продукта? Обычная линия вафель или сэндвич-печенья — это не то же самое, что линия шоколадных пирогов — инъекции зефира и шоколадная глазурь — это специализированные станции. Попросите видео или, в идеале, личное посещение рабочей линии, производящей сопоставимый продукт, а не просто демонстрацию отдельных машин.
Проектируется ли линия как система или собирается из отдельных машин? Проблема ошибок начисления процентов, описанная в разделе 3, означает, что интеграция между станциями имеет такое же значение, как и качество отдельных машин. Конкретно спросите, как этапы сэндвич-пакетирования, глазирования и охлаждения передают скорость и время — синхронизированное управление ПЛК по всей линии сильно отличается от машин с независимым синхронизацией, соединенных болтами на одном конвейере.
Какую фактическую разницу в весе шоколадной глазури они могут гарантировать, а не только среднюю толщину? Как указано в разделе 6, разница возникает в случае выигрыша или проигрыша затрат. Поставщик, который может указать только среднюю толщину без диапазона допусков, подкрепленного данными испытаний, не доказал, что может помочь контролировать затраты.
Какие проверки и регистрация данных встроены, а какие прикручены позже? Визуальный осмотр и контрольное взвешивание гораздо дешевле интегрировать на этапе проектирования, чем модернизировать. Спросите, являются ли точки контроля частью базовой конструкции или отдельным элементом линии.
Какова реальная общая стоимость, включая время переналадки, наличие запасных частей и местную сервисную поддержку? Более низкая цена на самой линии может быть компенсирована медленной доставкой запасных частей или отсутствием местной технической поддержки, что приводит к расходам на простой, которые затмевают первоначальную экономию.
Могут ли они предоставить пробные версии вашего собственного рецепта перед покупкой? Вязкость зефира и рецептура шоколада различаются у разных производителей. Поставщик, готовый провести испытания с вашими реальными ингредиентами — а не стандартным демонстрационным рецептом —, дает гораздо более честную картину того, как будет работать линия после установки.
Хороший автоматическая линия по производству шоколадных пирогов это не сумма хороших отдельных машин — это система, настроенная таким образом, чтобы однородность торта, начинка из зефира, выравнивание, шоколадная глазурь и охлаждение поддерживали друг друга, а не передавали ошибки ниже по потоку. Правильный баланс между зефиром и шоколадом, а также контроль стоимости шоколада сводятся к одной и той же базовой дисциплине: жесткие допуски на каждой станции, пункты контроля, размещаемые заранее, а не только в конце, и поставщик, который может доказать —а не просто пообещать—, что вся линия работает как единая интегрированная система.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.