 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Автоматическая линия по производству кексов: от замешивания теста до фасованных кексов
Контент
- 1.Почему однородность теста определяет качество выходного сигнала вашей линии
- 2.Полный процесс от смешивания теста до упаковки кекса
- 3.Точность нанесения и почему важна постоянство наполнения чашек
- 4.Гибкость продукта: одна линия, множество рецептов
- 5.Выбор системы выпечки и ее влияние на текстуру и срок хранения
- 6.Соответствие мощности линии масштабам производства вашей пекарни
- 7.Сокращение отходов ингредиентов и затрат на электроэнергию на рабочей линии
- 8.Проверки качества, которые стоит проводить для каждой партии
- 9.Что сравнить перед выбором поставщика линии по производству кексов
- 10.Почему пекарни продолжают выбирать ртуть по мере масштабирования
Кексы выглядят просто на полке, но получать стабильный, продаваемый продукт с заводской линии каждую смену совсем непросто. Между смесителем и упаковочной машиной должны совпадать десятки небольших переменных — плотность теста, вес начинки, температура в зоне печи, время охлаждения, скорость извлечения из формы — все это. Если этого не сделать, пекарни теряют продукт из-за недополненных чашек, треснувших верхушек, впалых центров или кексов, которые прилипают к форме. В этой статье рассматривается вся автоматическая линия по производству кексов — от замешивания теста до упаковки в коробку, а также объясняется, что на самом деле определяет качество продукции, гибкость и стоимость на каждом этапе.
1.Почему однородность теста определяет качество выходного сигнала вашей линии
Каждая последующая проблема на линии кексов — непоследовательное наполнение, неравномерный подъем, разрушенная серединка, плохая текстура — обычно восходит к одному месту: самому тесту.
Консистенция теста зависит от трех факторов, работающих вместе:
- Время и скорость смешивания — недостаточно перемешанное тесто задерживает большие воздушные карманы, которые вызывают неравномерный подъем; в чрезмерно перемешанном тесте образуется слишком много глютена (в рецептах на основе муки) и образуется плотная резиновая крошка.
- Контроль вязкости — слишком жидкое тесто не будет сохранять форму при нанесении и будет неравномерно распределяться в чашке; слишком густое тесто засоряет сопла депонирующего устройства и приводит к короткому заполнению.
- Температурная стабильность — теплое тесто ведет себя иначе, чем охлажденное, поэтому многие линии сочетают смеситель с накопительным баком или бункером с рубашкой, чтобы поддерживать стабильную вязкость перед осаждением.
Производственная линия хороша настолько, насколько хорош тесто, на котором она работает. Если тесто меняется от партии к партии, никакая последующая автоматизация не сможет полностью исправить это — вкладчик просто воспроизведет это несоответствие, чашка за чашкой, на высокой скорости.
2.Полный процесс от смешивания теста до упаковки кекса
Современная автоматическая линия по производству кексов построена как непрерывный поток, где каждая станция переходит к следующей с минимальным ручным вмешательством:
- Смешивание — Тесто перемешивается партиями или непрерывно, параметры (скорость, время, температура) устанавливаются в соответствии с рецептом.
- Отложение/Наполнение — Тесто дозируется и впрыскивается в бумажные стаканчики или лотки с помощью объемных или весовых отсадочных устройств, отдельно стоящих на лотке или уже установленных в форме для выпечки.
- Выпечка — Наполненные стаканчики проходят через туннельную печь с несколькими независимо контролируемыми температурными зонами.
- Охлаждение — Выпеченные кексы проходят через спиральный или линейный охлаждающий туннель, чтобы снизить их температуру до безопасной для обработки перед извлечением из формы и нанесением начинки.
- Извлечение из формы — Кексы вынимаются из форм для выпечки (если использовались формы), не разрывая бумажную подкладку и не повреждая крошку.
- Наполнение/украшение — Дополнительные станции вводят сливочную или фруктовую начинку, затем выдавливают, завихряют или распыляют глазурь и наносят начинки, такие как посыпка, сахарные украшения или орехи.
- Упаковка — Готовые кексы подсчитываются, помещаются в лотки или раскладушки, заворачиваются и упаковываются в коробки, часто с кодировкой даты и обнаружением металла, встроенными в последний участок линии.
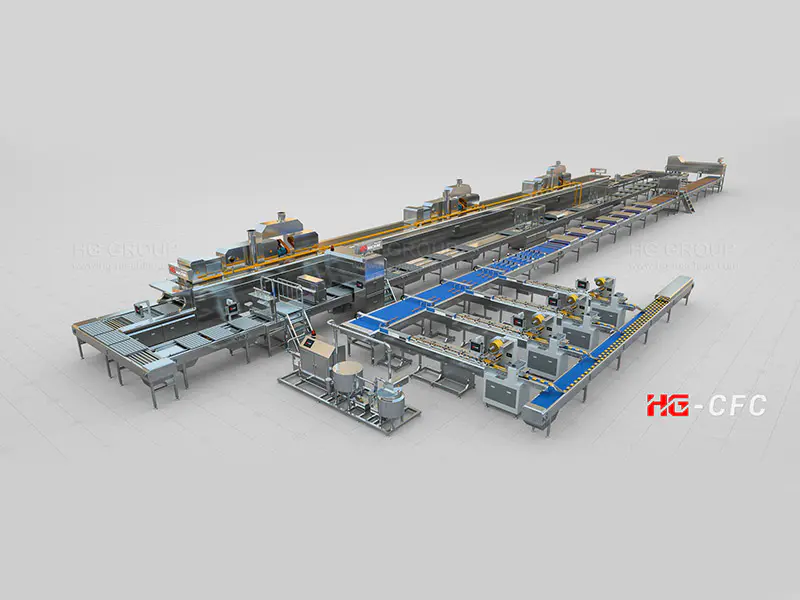
Каждая из этих станций может работать как отдельная машина для небольших операций или быть соединена конвейерами в единую синхронизированную линию для установок с большим объемом производства. Главным преимуществом полностью интегрированной линии является то, что скорость и время согласованы от начала до конца — производительность печи, длина охлаждающего туннеля и скорость упаковочной линии рассчитаны на перемещение продукции без узких мест и простоев.
3.Точность нанесения и почему важна постоянство наполнения чашек
Депозитарий, пожалуй, является самой важной машиной на линии, поскольку он одновременно определяет как внешний вид продукта, так и стоимость ингредиентов.
Переполненные стаканчики — отходы теста — при больших объемах даже переполнение на 2–3% приводит к значительным материальным затратам за год производства. Из недозаполненных стаканчиков получаются заметно короткие кексы, которые не соответствуют требованиям к высоте розничной упаковки и отбраковываются или понижаются в категории.
Точность заполнения зависит от:
- Тип депозитора — поршневые объемные депозиторы распространены для стандартных видов теста; депозиторы с проверкой веса или сервоприводом обеспечивают более жесткие допуски для линеек продукции премиум-класса или экспортного класса.
- Количество и расположение насадок — подбирается в соответствии с расстоянием между чашками на поддоне, чтобы заполнить весь ряд за один проход, не допуская подтекания между чашками.
- Обратная связь по вязкости теста — некоторые системы регулируют давление дозирования в режиме реального времени, если толщина теста изменяется в течение длительного времени.
Постоянный вес начинки — это не просто косметическая проблема — он напрямую влияет на время выпечки (более тяжелая чашка должна находиться в духовке немного дольше) и, следовательно, на однородность текстуры всей партии.
4.Гибкость продукта: одна линия, множество рецептов
Хорошо продуманная линия по производству кексов не привязана к одному продукту. Пекарни, производящие продукцию для розничной торговли, общественного питания или экспорта, обычно должны работать:
- Различные размеры и вес чашек — от мини-кексов на один укус до стандартных розничных чашек весом 60–80 г и более крупных порций в стиле выпечки.
- Различные материалы бумажных стаканчиков или лотков — жиронепроницаемая бумага, стаканчики, облицованные фольгой, или перерабатываемый картон, в зависимости от требований рынка.
- Различные рецепты — ванильные, шоколадные, мраморные, безглютеновые или веганские рецептуры, каждая из которых имеет свою вязкость и профиль выпечки.
- Различные комбинации начинок и украшений — сезонные артикулы с простой глазурью, кремовой начинкой, фруктовой начинкой или несколькими начинками.
Форсунки-депозитаторы, наборы форм и профили печей, которые можно быстро менять, позволяют одной линии обслуживать несколько наименований без полной остановки при замене — важный фактор для пекарен, выпускающих сезонные или рекламные варианты кексов наряду со своим основным ассортиментом.
5.Выбор системы выпечки и ее влияние на текстуру и срок хранения
В духовке тесто превращается в кекс, а выбранный тип системы выпечки напрямую влияет на текстуру крошки, удержание влаги и срок хранения.
- Туннельные печи с несколькими зонами обеспечивают разные температуры для фазы подъема, фазы развития цвета и фазы окончательного застывания — важно для достижения ровного купола без чрезмерного подрумянивания верха до того, как центр полностью запечется.
- Равномерное распределение тепла (верхний и нижний тепловой баланс, конструкция воздушного потока) предотвращает классические проблемы утопленных центров или слишком темного дна.
- Время выпечки и температурный профиль влияют на конечное содержание влаги — слегка недопеченные кексы могут иметь лучшую воспринимаемую мягкость в точке продажи, но более короткий срок хранения из-за более высокой остаточной влажности, в то время как правильно подобранный профиль уравновешивает мягкость с требованиями безопасности пищевых продуктов и срока годности.
Поскольку выпечка — это этап, на котором меньше всего возможностей для последующей коррекции, обычно стоит уделить этому больше внимания инженерам, чем где-либо еще на линии — ошибка в смешивании иногда может быть частично замаскирована глазурью и начинкой, но дефект выпечки сохраняется.
6.Соответствие мощности линии масштабам производства вашей пекарни
Покупка большего количества линий, чем вам нужно, связывает капитал в простаивающих мощностях; покупка меньшего количества, чем вам нужно, создает узкие места в момент роста заказов. Планирование мощностей должно начинаться с фактического спроса, а не с самой большой машины, которую предлагает поставщик.
Типичные уровни шкалы включают в себя:
- Небольшие/ремесленные предприятия, использующие полуавтоматические отсадочные машины, питающие стандартную палубную или стеллажную печь, с ручной упаковкой.
- Средние региональные пекарни, имеющие связанный туннель охлаждения «депозитарий–печь–» с полуавтоматической упаковкой.
- Крупные или экспортные пекарни, имеющие полностью синхронизированную линию с автоматической укладкой, туннельной выпечкой, охлаждением, декорированием и упаковкой в коробки.
Планирование роста: поэтапное расширение
Объемы заказов редко остаются неизменными, поэтому стоит планировать планировку линии с учетом будущего расширения с первого дня:
- Оставьте физическую площадь пола и полезную мощность (мощность, сжатый воздух) для дополнительного модуля печи или второго депозитора.
- Выберите конвейер и систему управления, которые можно расширить, а не заменить при добавлении новой станции.
- Добавляйте автоматизацию поэтапно — например, начиная с ручного декорирования и переходя на автоматический депозитор/декоратор, как только объем оправдает инвестиции, вместо того, чтобы брать на себя обязательства по полной автоматизации до того, как спрос будет доказан.
Такой поэтапный подход позволяет пекарне масштабировать производство по мере роста заказов, не перестраивая каждый раз весь завод.
7.Сокращение отходов ингредиентов и затрат на электроэнергию на рабочей линии
После запуска линии повседневная эффективность сводится к контролю двух факторов затрат: ингредиентов и энергии.
- Калибровка вкладчика — регулярные проверки целевого веса наполнителя уменьшают переполнение теста, одну из крупнейших затрат на материалы, которых можно избежать на линии кексов.
- Планирование партий — группировка похожих рецептов сокращает время простоя при уборке и потери очищающего теста при переналадке.
- Управление зоной печи — запуск только зон, необходимых для текущей пропускной способности, вместо поддержания максимальной температуры во всем туннеле во время частичных запусков, снижает потребление энергии.
- Размер охлаждающего туннеля — охлаждающий туннель, соответствующий фактической скорости линии, позволяет избежать переохлаждения (потери энергии) или недоохлаждения (проблем с обработкой продукта на последующих этапах).
Небольшие, постоянные корректировки в этих областях, как правило, позволяют сэкономить больше за год, чем любая отдельная единица нового оборудования.
8.Проверки качества, которые стоит проводить для каждой партии
Последовательный вывод на бумаге не всегда соответствует последовательному выводу в коробке, поэтому рутинные проверки качества должны быть встроены в каждую смену, а не рассматриваться как периодический аудит:
- Заполните весовую выборку на вкладчике, чтобы уловить дрейф, прежде чем он повлияет на полную партию.
- Проверяйте цвет выпечки и форму купола на выходе из духовки, чтобы заранее выявить проблемы с температурной зоной.
- Точечные проверки влажности/текстуры для подтверждения соблюдения ожидаемых сроков годности.
- Обнаружение металла и проверка веса на этапе упаковки в качестве окончательной проверки безопасности и полноты пищевых продуктов.
- Визуальный осмотр на предмет повреждения вкладыша после извлечения из формы, поскольку порванные или обожженные вкладыши являются частой причиной брака в розничной торговле.
Выявить проблему у вкладчика гораздо дешевле, чем обнаружить ее на упаковочной линии, поэтому чем раньше в процессе происходит проверка, тем меньше продукта тратится на ее исправление.
9.Что сравнить перед выбором поставщика линии по производству кексов
Выбор между поставщиками редко представляет собой просто сравнение цен. Несколько факторов, как правило, имеют большее значение в течение срока службы оборудования, чем первоначальная цитата:
- Комплексное решение против отдельных машин — поставщик, который проектирует смеситель, отсадочную машину, печь, систему охлаждения, декорирования и упаковки как единую скоординированную систему, что позволяет избежать несоответствий в производительности, возникающих при соединении оборудования из разных источников.
- Планировка завода и планирование пространства — поставщик, который проверяет ваш фактический план этажа, высоту потолка и доступ к инженерным коммуникациям, прежде чем предлагать планировку, экономит дорогостоящие доработки во время установки.
- Поддержка рецептов и формул — возможность протестировать и проверить конкретную формулу теста на реальном оборудовании перед покупкой снижает риск покупки линейки, которая не подходит вашему продукту.
- Монтаж и ввод в эксплуатацию — настройка на месте, калибровка и синхронизация линии выполняются собственными инженерами поставщика, а не третьей стороной.
- Обучение — надлежащее обучение операторов и техническому обслуживанию, чтобы линия работала на номинальной мощности с первой недели, а не после месяцев проб и ошибок.
- Послепродажная поддержка — наличие запасных частей, время ответа технической поддержки и покрытие услуг в вашем регионе.
- Возможности расширения — может ли поставщик позже увеличить мощность той же линии или рост означает необходимость начать все заново с новой системой.
Линия по производству кексов — это долгосрочный производственный актив. Взвешивание этих факторов наряду с ценой позволяет избежать более дорогостоящей ошибки выбора линии, которую невозможно поддерживать или расширять в будущем.
10.Почему пекарни продолжают выбирать ртуть по мере масштабирования
Пекарни, планирующие рост, как правило, отдают предпочтение поставщикам, с которыми они могут работать на протяжении нескольких этапов расширения, а не меняют поставщиков каждый раз, когда потребности в мощностях увеличиваются.
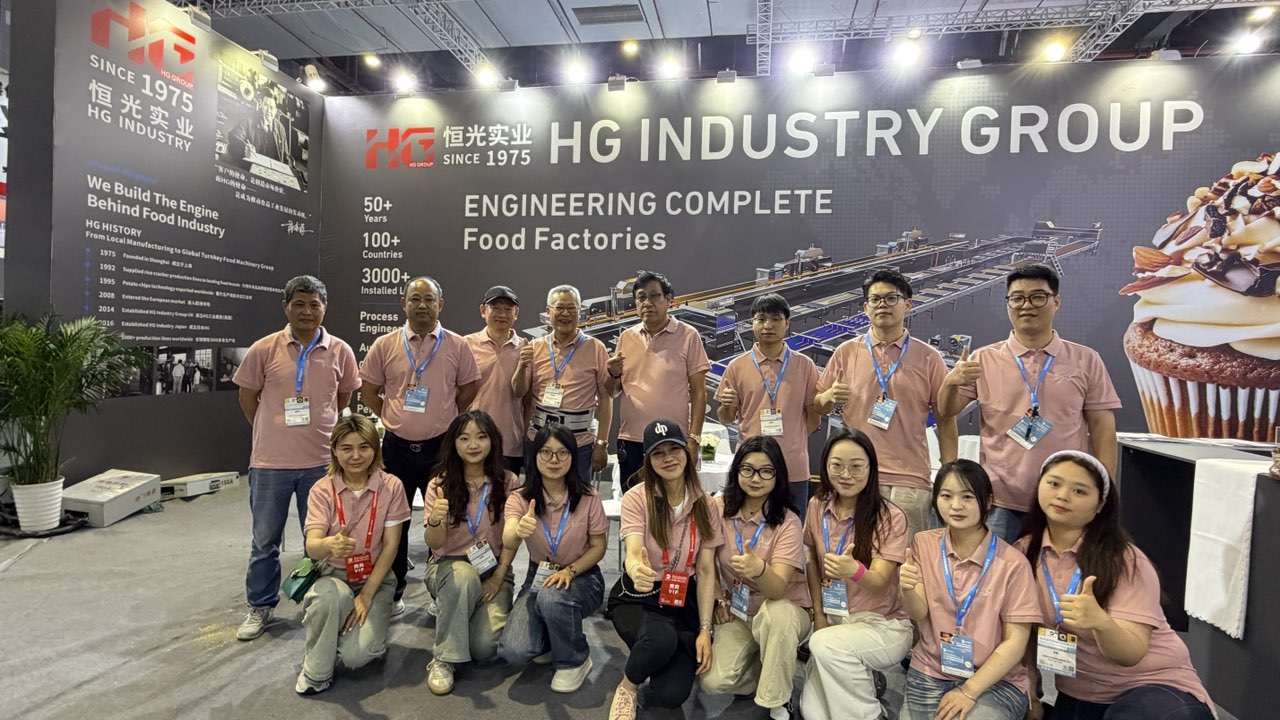
Компания HG поставляет оборудование для пищевой промышленности и хлебопекарной промышленности уже более 50 лет, его установки установлены более чем в 100 странах — этот послужной список отражает как долговечность оборудования, так и его способность поддерживать широкий спектр рецептов, форматов стаканчиков и нормативных условий на различных рынках.
Что обычно заставляет пекарни возвращаться в прежние масштабы, так это:
- Проектирование линии «под ключ» — смешивание, выкладывание, выпечка, охлаждение, декорирование и упаковка, спроектированные как единая синхронизированная система, а не как отдельные несоответствующие друг другу машины.
- Поддержка рецептов — поддержка тестирования и корректировки рецептур, чтобы конкретное тесто для пекарни работало правильно на реальном производственном оборудовании перед полномасштабным внедрением.
- Монтаж и обучение — ввод в эксплуатацию на месте и обучение операторов, направленные на быстрое доведение новой линии до номинальной производительности.
- Постоянное обслуживание — детали и техническая поддержка, структурированные таким образом, чтобы поддерживать существующую линию на полную мощность, а не требовать простоя между сервисными визитами.
- Удобная для расширения конструкция — многие клиенты, которые начинали с одной установки для хранения и духовки, добавляли модули охлаждения, декорирования или упаковки в ту же линейку по мере роста объемов заказов, вместо того чтобы полностью заменять систему.
Такая тенденция, когда пекарни возвращаются, чтобы нарастить мощности существующей линии HG — вместо того, чтобы начать все заново с другим поставщиком—, на практике является одним из самых явных признаков производственной системы, которая была создана для масштабирования вместе с бизнесом, а не только для выполнения первоначального заказа.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.