 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Как работает линия по производству рисовых крекеров — и как ее правильно настроить
Контент
- С чем на самом деле справляется линия по производству рисовых крекеров
- Типы рисовых крекеров и как они формируют конфигурацию линий
- Полный производственный процесс, этап за этапом
- Сравнение ключевого оборудования по типу линии
- Что следует учитывать при выборе линии по производству рисовых крекеров
- Планирование мощностей по производству рисовых крекеров
- Распространенные ошибки, которых следует избегать при установке линии по производству рисовых крекеров
- Заключение
Рисовые крекеры являются одной из самых быстрорастущих категорий закусок в мире, выходя далеко за рамки традиционных азиатских рынков и попадая в массовую розничную торговлю в Северной Америке, Европе и на Ближнем Востоке. Для производителей, выходящих на этот рынок — или наращивающих объемы производства —, понимание того, что на самом деле включает в себя линия по производству рисовых крекеров, является основой каждого инвестиционного решения. В этом руководстве рассматривается весь процесс, ключевое оборудование на каждом этапе, различия между типами продукции и то, что отличает высокопроизводительную линию от линии, которая не оправдывает ожиданий по масштабу.
С чем на самом деле справляется линия по производству рисовых крекеров
Линия по производству рисовых крекеров представляет собой интегрированную последовательность машин, которая превращает сырой рис — или рисовую муку— в готовые упакованные закуски с одинаковой текстурой, формой и вкусом. В отличие от линий по производству печенья или бисквитов, которые обычно начинаются с предварительно измельченной муки, производство рисовых крекеров часто начинается с цельнозернового риса, который необходимо замочить, пропарить и замесить в пригодное для работы тесто, прежде чем можно будет начать формование. Именно эта предварительная обработка придает рисовым крекерам характерную плотную, а затем вздутую текстуру и является основной причиной того, почему оборудование для производства рисовых крекеров существенно отличается от другого оборудования для производства закусок.
Полностью автоматический линия по производству рисовых крекеров выполняет весь процесс —от приема сырого зерна до измельчения, формования, сушки, выпечки или вспучивания, приправы и окончательной упаковки — с минимальным ручным вмешательством. Стандартные промышленные мощности варьируются от 2,5 тонн в день для небольших предприятий до 20 тонн в день для крупномасштабных коммерческих операций в зависимости от конфигурации линии и типа продукции.
Типы рисовых крекеров и как они формируют конфигурацию линий
Не все рисовые крекеры производятся одинаково, и тип продукта, который вы собираетесь производить, определяет конфигурацию основного оборудования вашей линии до покупки одной машины. Три основные категории — сэнбэй, араре/окаки и воздушные/экструдированные крекеры — каждая требует особого подхода к обработке.
Сэнбэй (плоские, неклейкие рисовые крекеры)
Сэнбэй готовятся из неклейкого риса (уручимай) и характеризуются плоской дисковой формой и твердой хрустящей текстурой. Процесс производства включает замачивание и пропаривание риса для желатинизации крахмала, замешивание его в плотное тесто, прессование или раскатывание в тонкие листы, резку на диски, сушку для снижения содержания влаги, а затем выпечку или приготовление на гриле. Пикантные сорта обычно смазывают соевым соусом и мирином во время или после выпечки. Поскольку тесто сэнбэй жесткое и требует значительного усилия прессования, в формовочном оборудовании на этих линиях используются гидравлические или механические пресс-формы, а не экструдеры для мягкого теста.
Араре и Окаки (крекеры из клейкого риса)
Араре и окаки производятся из клейкого риса (мотигоме), который при запекании или жарке приобретает более жевательную и воздушную текстуру. Главное отличие — размер: окаки — это более крупные кусочки неправильной формы, а араре — небольшие кусочки размером на один укус, которые часто продаются в упаковках со смешанными закусками. Процесс производства этих сортов включает пропаривание клейкого риса, прессование его в блоки, похожие на моти, охлаждение и выдержку блоков для уменьшения влажности, резку на целевые формы, затем сушку и запекание или жарку. Фаза старения и сушки особенно важна — содержание влаги на входе в стадию выпечки напрямую определяет степень вспучивания и конечную плотность крекера.
Воздушные и экструдированные рисовые крекеры
Третья основная категория использует технологию экструзии —обычно двухшнековые экструдеры— для переработки рисовой муки под воздействием тепла и давления, что приводит к быстрому расширению на выходе из фильеры. Эти «воздушные» крекеры имеют более легкую и воздушную текстуру и становятся все более популярными на западных рынках в качестве низкокалорийной альтернативы закускам. Экструдированные линии принципиально отличаются от традиционных линий сэнбэй: вместо последовательности пропаривания и прессования они подают сухую или полусухую рисовую муку непосредственно в экструдер, который одновременно занимается приготовлением и формованием. Это ускоряет работу экструдированных линий и упрощает их перенастройку для получения различных форм, но при этом они создают другой текстурный профиль, чем традиционные формованные и выпеченные крекеры.
Полный производственный процесс, этап за этапом
Понимание каждого этапа обработки на линии по производству рисовых крекеров поможет вам оценить технические характеристики оборудования с учетом ваших фактических производственных требований, а не только общих показателей выпуска.
Стирка и замачивание
Сырой рис сначала транспортируется в стиральные машины, которые удаляют поверхностную пыль и примеси. Затем очищенный рис замачивают в воде на контролируемый период времени —обычно от 4 до 8 часов в зависимости от сорта и температуры окружающей среды—, чтобы обеспечить впитывание влаги внутрь зерна. Время замачивания и температура воды напрямую влияют на гидратацию крахмала, что, в свою очередь, влияет на легкость приготовления на пару и текстуру конечного крекера. Автоматизированные резервуары для замачивания с дренажем, управляемым таймером, обеспечивают равномерную гидратацию во всех производственных партиях.
Пропаривание и замешивание
Замоченный рис поступает в пароварки непрерывного действия, где тепло преобразует бета-крахмал в альфа-крахмал — желатинизированную форму, которая придает рисовому тесту связную, пригодную для обработки текстуру. Промышленные паровые плиты работают при контролируемом давлении и температуре, что обеспечивает полную и равномерную желатинизацию по всему зерну. Затем пропаренный рис подается в месильные или смесительные машины, которые превращают его в однородное тесто. Из недомешанного теста получаются крекеры с неравномерной плотностью и поверхностными трещинами; при чрезмерной обработке выделяется избыточное тепло, которое может ухудшить структуру крахмала. Контролируемое ПЛК время замешивания и мониторинг крутящего момента помогают поддерживать постоянство при длительных производственных циклах.
Охлаждение и формование
Перед формованием горячее тесто необходимо охладить — как для стабилизации структуры крахмала, так и для достижения нужной вязкости для чистого прессования или резки. Охлаждающие конвейеры или холодильные камеры снижают температуру теста до целевого диапазона, обычно 20–35°C в зависимости от типа продукта. Затем формовочное оборудование формирует тесто в заданную геометрию: гидравлические пресс-формы для плоских дисков сэнбэй, системы экструзии и резки для редких деталей или ротационные формы для формованных сортов. Точность формы на этом этапе определяет размерную однородность конечного продукта, что влияет как на визуальную однородность на розничной полке, так и на равномерность выпечки на следующем этапе.
Сушка
Сформированные детали содержат значительное количество остаточной влаги, которую необходимо удалить перед выпечкой или надуванием. Промышленные сушильные туннели или многоступенчатые камерные сушилки используют контролируемое тепло и поток воздуха в течение длительного времени выдержки —часто от 4 до 12 часов для традиционного сэнбэя— для снижения содержания влаги до целевого уровня, обычно 10–15% перед выпечкой. Сушка — один из самых срочных и энергоемких этапов на линии. Недостаточная сушка оставляет слишком много влаги для правильного вспучивания; пересушивание приводит к растрескиванию поверхности и хрупкости еще до того, как продукт попадет в духовку. Многозонные сушилки с независимо регулируемыми настройками температуры и влажности позволяют операторам точно контролировать кривую сушки.
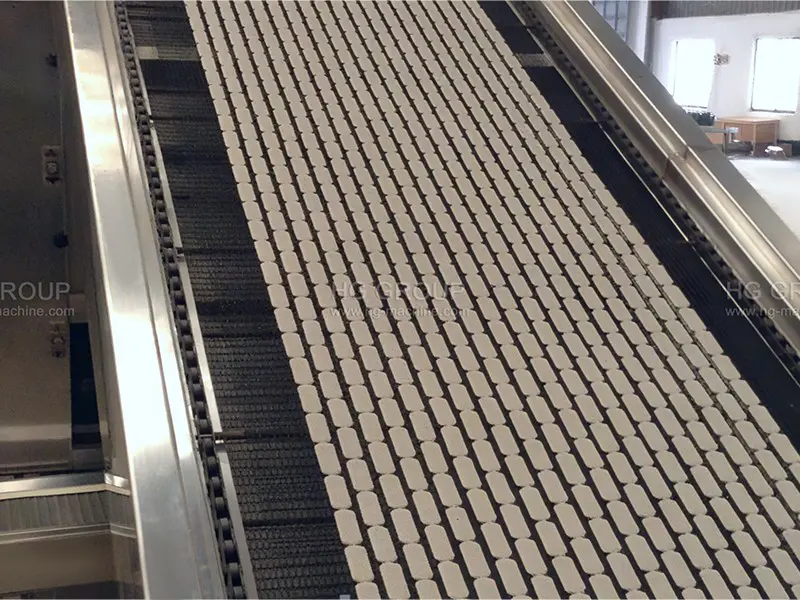
Выпечка, жарка или надувание
На этом этапе крекеры достигают своей окончательной текстуры, а выбранный метод определяет как характер продукта, так и требования к оборудованию.
- Выпечка: Туннельные печи с инфракрасным или конвекционным нагревом выпекают крекеры при температуре 200–280°С. Многозонный контроль температуры позволяет операторам независимо управлять потемнением поверхности и испарением внутренней влаги. Газовые печи широко используются для повышения энергоэффективности при больших объемах; электрические печи обеспечивают более точный контроль зон для специальных продуктов.
- Жарка: Фритюрницы непрерывного действия готовят крекеры в масле при температуре 170–190°C, получая воздушную текстуру, характерную для выдержанного сэнбэя и многих редких сортов. Управление качеством масла — непрерывная фильтрация и мониторинг температуры — имеет решающее значение для получения однородного цвета и вкуса, а также для контроля впитывания масла на единицу продукции.
- Вздутие горячим воздухом: этот метод применяется для воздушных крекеров с низким содержанием жира и использует высокоскоростные струи горячего воздуха для быстрого расширения кусков без погружения масла. Этот процесс быстрее, чем выпечка в духовке, и дает очень легкую, воздушную текстуру, подходящую для позиционирования «выпеченного, а не жареного» продукта.
Приправа
Сразу после приготовления крекеры проходят через системы приправ, пока они еще теплые, что улучшает адгезию соусов и порошков. Жидкая приправа (соевый соус, глазурь терияки, масло чили) наносится с помощью систем распыления или валкового покрытия; порошковая приправа (соль, морские водоросли, сыр, васаби) наносится в барабанных установках для нанесения покрытий. Для сортов соевого соуса вторичная стадия повторной выпечки или инфракрасной сушки фиксирует глазурь и карамелизирует покрытие. Равномерность приправ по всему объему производства является одной из наиболее распространенных проблем на высокоскоростных линиях — неравномерное покрытие сразу бросается в глаза потребителям и является основной причиной жалоб на продукцию и возвратов розничными торговцами.
Инспекция и упаковка
Современные линии по производству рисовых крекеров оснащены оптическими инспекционными камерами, которые перед упаковкой обнаруживают осколки, дефекты цвета и крекеры меньшего размера. Отбракованные детали автоматически перенаправляются, что сокращает трудозатраты на ручную сортировку. Принимаемые потоки продукции поступают на упаковочные машины — обычно это вертикальные формовочно-фасовочно-укупорочные машины (VFFS) для пакетов-подушек или горизонтальные поточные обертки для индивидуально упакованных порций. Промывка азотом вытесняет кислород из упаковки, продлевая срок хранения и сохраняя хрусткость. Контрольные весы и металлодетекторы работают в режиме обязательного контроля безопасности пищевых продуктов и соблюдения веса.
Сравнение ключевого оборудования по типу линии
В таблице ниже показано, как конфигурация оборудования различается в трех основных категориях продуктов для рисовых крекеров.
|
Стадия процесса |
Линия Сэнбэй |
Линия Араре / Окаки |
Экструдированная надувная линия |
|
Сырье |
Неклейкий рис |
Клейкий рис (мотигоме) |
Рисовая мука (сухая или полусухая) |
|
Метод формования |
Гидравлический пресс / ролик |
Резка блоков / старение |
Двухшнековый экструдер + матрица |
|
Требуется сушка |
Да — многоступенчатый, 4–12 часов |
Да — старение + высыхание |
Минимальный (после экструзии) |
|
Способ приготовления |
Туннельная печь / инфракрасный гриль |
Духовка или фритюрница непрерывного действия |
Тепло экструзии + горячий воздух |
|
Сложность линии |
Высокий |
Высокий |
Умеренный |
|
Типичная емкость |
2,5–12 тонн/день |
2,5–10 тонн/день |
100–500 кг/час |
Что следует учитывать при выборе линии по производству рисовых крекеров
Выбор оборудования для линии по производству рисовых крекеров требует рассмотрения не только номинальных показателей мощности, но и эксплуатационных переменных, определяющих фактическую производительность.
- Производительность сушилки и контроль зон: поскольку сушка является самой продолжительной и энергоемкой стадией, оценивайте сушилки по равномерности влажности по ширине ленты, а не только по времени сушки. Сушилка с независимым регулированием температуры и воздушного потока в 4–6 зонах превосходит однозонную сушилку той же номинальной производительности в реальных производственных условиях.
- Точность формования и время переналадки: системы пресс-форм и штампов должны обеспечивать постоянный вес и размеры деталей на протяжении всего производственного цикла. Не менее важно и то, насколько быстро можно перенастроить линию для различных форм и размеров — системы быстросъемных форм сокращают время переналадки с нескольких часов до менее 30 минут, что является существенным преимуществом для предприятий, эксплуатирующих несколько наименований продукции.
- Очистка системы приправ: Системы порошковых приправ требуют регулярной очистки для предотвращения перекрестного загрязнения между циклами ароматизации. Спросите поставщиков о времени цикла очистки и о том, поддерживает ли система процедуры CIP (очистка на месте). Это особенно важно, если вы планируете использовать приправы, содержащие аллергены (сыр, креветки, орехи), наряду со стандартными вкусами.
- Стандарты материалов и сертификация: Все поверхности, контактирующие с пищевыми продуктами, должны быть изготовлены как минимум из нержавеющей стали марки 304. Для линий, предназначенных для экспортных рынков, для европейской дистрибуции требуется сертификация CE в соответствии с Директивой ЕС по машинному оборудованию и соответствие стандартам гигиены пищевых продуктов (EN 1672-2). Сертификация NSF/ANSI 2 является соответствующим стандартом для оборудования, продаваемого на рынке США.
- Интеграция ПЛК и системы управления: современные линии по производству рисовых крекеров используют системы управления на базе ПЛК с сенсорными HMI-интерфейсами, которые хранят рецепты и позволяют вызывать параметры между производственными циклами. Это сокращает время настройки, сводит к минимуму ошибки оператора во время переходов и обеспечивает производственные данные для записи качества и отслеживания.
- Послепродажная поддержка и запасные части: производственная линия, работающая 16 часов в сутки, нуждается в доступных запасных частях и оперативной технической поддержке. Оцените поставщиков по срокам поставки деталей, доступности удаленной диагностики и включению инженеров-монтажников в договор купли-продажи для ввода в эксплуатацию и первоначального обучения операторов.
Планирование мощностей по производству рисовых крекеров
Правильный выбор размера линии по производству рисовых крекеров является одним из наиболее важных решений в инвестиционном процессе. Недостаточно крупные линии ограничивают потенциальный доход и вынуждают выполнять дорогостоящие операции во вторую смену; слишком крупные линии связывают капитал в простаивающих мощностях и увеличивают постоянные затраты на единицу продукции.
Стандартные коммерческие линии обычно предлагаются по уровням мощности в зависимости от суточной выработки, как показано ниже.
|
Уровень мощности |
Ежедневный выпуск |
Расчетная мощность |
Типичное применение |
|
Начальный уровень |
2,5 тонны/день |
~90 кВт |
Региональные бренды, специальные / ремесленные изделия |
|
Средний масштаб |
5–7,5 тонн/день |
130–180 кВт |
Национальные бренды, объекты с несколькими артикулами |
|
Промышленный |
10–20 тонн/день |
200–250 кВт |
Производители, ориентированные на экспорт, поставки OEM |
Требования к планировке завода зависят от производительности: для линии среднего размера производительностью 5 тонн в день обычно требуется минимальная площадь пола 50 × 15 метров с высотой потолка не менее 4 метров для размещения сушильных туннелей и перепадов высот конвейера. При оценке готовности объекта до прибытия оборудования учитывайте подключение к коммунальным сетям — трехфазное электроснабжение, газопроводы для туннельных печей и сжатый воздух для автоматизированных упаковочных систем—.
Распространенные ошибки, которых следует избегать при установке линии по производству рисовых крекеров
Следующие проблемы неоднократно возникают, когда линии по производству рисовых крекеров отстают от прогнозируемых целевых показателей производства.
- Пропуск этапа сушки или уменьшение размера сушилок: производители, которые отдают приоритет скорости, иногда указывают более короткое время сушки для увеличения производительности, но обнаруживают, что непостоянный уровень влажности приводит к неравномерному вспучиванию, чрезмерной поломке и переменному сроку хранения готовой продукции. Стадию сушки невозможно существенно сжать без последствий для качества.
- Несоответствие формовочного оборудования типу теста: Оборудование, предназначенное для жесткого теста в стиле сэнбэй, не справится с более мягким и липким тестом типа моти, используемым для араре, без существенных изменений. Перед завершением покупки убедитесь, что формовочные машины протестированы или проверены на соответствие вашей конкретной рецептуре теста.
- Недооценка сложности системы приправ: многие покупатели, впервые приобретающие оборудование, сосредотачивают бюджет на этапах выпечки и формования и выбирают базовые барабаны для приправ в качестве второстепенной задачи. Однородность приправ напрямую влияет на восприятие потребителя и консистенцию продукта — инвестируйте в хорошо спроектированную систему покрытия с контролируемым распылением масла, регулируемой скоростью вращения и легкоочищаемой конструкцией с самого начала.
- Игнорирование соответствия пропускной способности упаковочной линии: высокопроизводительная хлебопекарная линия, питающая медленную упаковочную систему, создает узкое место, которое ограничивает эффективную производительность скоростью упаковочной машины. Укажите скорость упаковочной линии на уровне или выше номинальной производительности линии выпечки, а также достаточный буфер для обработки естественного скачка расхода продукта.
Заключение
Линия по производству рисовых крекеров представляет собой специализированную систему, которая существенно отличается от другого оборудования для производства закусок— требованиями к замачиванию и пропариванию на начальном этапе, решающей ролью стадии сушки и тесной взаимосвязью между точностью формования и текстурой конечного продукта. Для правильной конфигурации с самого начала необходимо подобрать целевой тип продукта (сенбэй, араре/окаки или экструдированный вспученный) в соответствии с правильной последовательностью процесса, определить размеры каждого этапа пропорционально реалистичным производственным целям и выбрать оборудование со стандартами материалов и системами контроля, необходимыми для стабильной выработки в течение многолетнего срока эксплуатации.
Используйте таблицы разбивки и сравнения процессов в этом руководстве, чтобы связать ваши разговоры с поставщиками оборудования с конкретными вопросами — контролем зоны сушки, точностью формования, циклами очистки системы приправ и соответствием уровня производительности—, а не только с основными показателями производительности. Правильная линия — это та, которая надежно производит целевой продукт по целевой стоимости, смена за сменой.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.