 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Внутри линии по производству шоколадных палочек: как она работает и что нужно для ее настройки
Контент
- Что на самом деле делает линия по производству шоколадных палочек
- Основной технологический процесс линии по производству шоколадных палочек
- Виды шоколадных палочек и линии, которые их производят
- Ключевые компоненты оборудования и на что обратить внимание при покупке
- Планирование мощности: как сопоставить скорость линии с вашей производственной целью
- Требования к гигиеническому проектированию и безопасности пищевых продуктов для линий шоколадных палочек
- Распространенные проблемы с качеством шоколадных палочек и их основные причины
Что на самом деле делает линия по производству шоколадных палочек
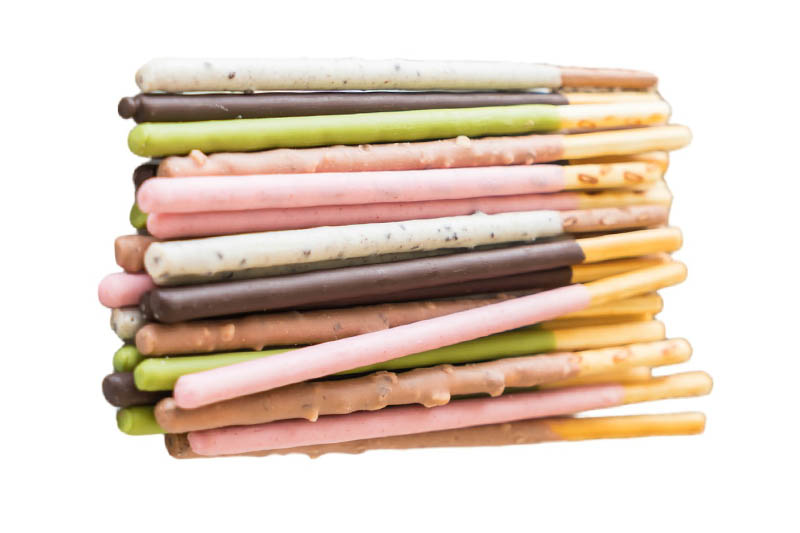
Линия по производству шоколадных палочек представляет собой последовательность взаимосвязанных машин, предназначенных для непрерывного формирования, придания формы, охлаждения, резки и упаковки шоколада в удлиненные форматы палочек или батончиков — представьте себе вафельные палочки, наполненные шоколадным кремом, цельные шоколадные палочки, бисквитные палочки, покрытые шоколадом, или палочки для печенья с глазурованной оболочкой. Хотя конечный продукт выглядит простым, производственный процесс, лежащий в его основе, включает точный контроль температуры, высокоскоростное формование, синхронизированную резку и бережное обращение для сохранения целостности продукта от первого шоколадного отложения до готовой обернутой палочки.
В отличие от линий по производству плиточного или формованного шоколада, производство палочек требует более жестких допусков по размерам, поскольку соотношение длины и ширины палочки означает, что любая непоследовательность в формовании, резке или охлаждении создает видимые дефекты — кривые концы, неровные покрытия, хрупкие точки поломки или нарушения адгезии между слоями. Хорошо спроектированная линия по производству шоколадных палочек устраняет эти переменные за счет точной синхронизации машин и контролируемых условий окружающей среды на протяжении всего процесса.
Современные линии по производству шоколадных палочек используются производителями кондитерских изделий, начиная от крупных транснациональных брендов, производящих сотни миллионов палочек в день, и заканчивая региональными производителями среднего размера, работающими в одну смену. Оборудование масштабируется соответствующим образом, а понимание всего технологического процесса помогает покупателям, руководителям заводов и разработчикам продукции принимать обоснованные решения о том, какой тип линии соответствует их требованиям к продукции и мощности.
Основной технологический процесс линии по производству шоколадных палочек
Каждый линия по производству шоколадных палочек
Этап 1: Приготовление и темперирование шоколада
Прежде чем шоколад можно будет осаждать, глазировать или совместно экструдировать, его необходимо правильно темперировать — провести через контролируемую температурную кривую, которая стабилизирует кристаллическую структуру какао-масла в желаемые кристаллы Формы V (бета). Правильно темперированный шоколад имеет глянцевую поверхность, чистую хрусткость и стабильный срок хранения. В начале линии установлены машины непрерывного темперирования (также называемые темперировщиками), которые обрабатывают шоколадную массу со скоростью потока, соответствующей скорости осаждения или глазирования на выходе. Для темного шоколада типичные кривые темперирования включают нагрев до ~50°C, охлаждение до ~27°C и повторный нагрев до ~31–32°C. Для молока и белого шоколада используются немного более низкие конечные температуры (29–30°C). Неправильная закалка является основной причиной помутнения (серая, меловая поверхность) и мягкой, восковой текстуры готовых палочек.
Этап 2: Формование — Экструзия, Нанесение или Глазирование
Стадия формования существенно различается в зависимости от типа изделия. Для производства цельных шоколадных палочек система непрерывной экструзии или однократного осаждения формирует из расплавленного темперированного шоколада непрерывную веревку или отдельные палочки на движущейся ленте или в формах. Для изделий в виде палочек с начинкой или покрытием (например, палочек для печенья с шоколадной глазурью) подложка для палочек для печенья или вафель подается через глазировочную завесу — контролируемый водопад темперированного шоколада, который покрывает палочку со всех сторон. Системы совместной экструзии используются для изделий с шоколадной внешней оболочкой и кремовой, карамельной или пралиновой начинкой, одновременно экструдируемых через фильеру с концентрическими каналами, образуя структуру палочки за один этап.
Этап 3: Туннель охлаждения
После формования или глазирования шоколадная палочка проходит через многозонный охлаждающий туннель, где шоколад затвердевает при точно контролируемых условиях температуры и воздушного потока. Охлаждающие туннели для линий шоколадных палочек обычно имеют длину 8–20 метров и разделены на три или четыре зоны с независимо регулируемой температурой. Зоны входа работают при температуре 10–14°C, что позволяет быстро установить внешнюю оболочку без термического удара, в то время как средняя и выходная зоны постепенно нагреваются до 15–18°C, что предотвращает конденсацию и обеспечивает полную внутреннюю кристаллизацию. Скорость туннельной ленты, температура зоны и скорость воздушного потока должны соответствовать массе поперечного сечения продукта и желаемой пропускной способности. Недоохлаждение приводит к образованию липких, деформированных палочек, которые застревают в резаке; переохлаждение вызывает термическое растрескивание и хрупкое разрушение.
Этап 4: Резка и калибровка
Для непрерывно экструдированных или глазированных канатных изделий высокоскоростная роторная или ультразвуковая станция резки делит непрерывный продукт на отдельные палочки заданной длины. Ультразвуковые резаки (использующие высокочастотную вибрацию для резки без сопротивления) предпочтительны для изделий, покрытых шоколадом, поскольку они обеспечивают более чистые, без заусенцев поверхности реза, не размазывая шоколадную глазурь. Роторные кусачки широко используются для более мягких или наполненных изделий из прутков. Точность длины реза контролируется сервоприводной системой синхронизации, связанной с датчиком скорости ленты, что позволяет достичь допусков ±1–2 мм на хорошо обслуживаемых производственных линиях. Системы отбраковки, использующие проверку веса или визуальный осмотр, обычно устанавливаются сразу после резака.
Этап 5: Кондиционирование и упаковка
Перед упаковкой нарезанные шоколадные палочки могут пройти через короткий конвейер для кондиционирования, где они стабилизируются при комнатной температуре (обычно 18–22°C), чтобы гарантировать полную застывание шоколада и совместимость температуры продукта с упаковочной пленкой. Упаковочные машины для шоколадных палочек включают в себя высокоскоростные обертки (для отдельных палочек), многоупаковочные коллаторы, за которыми следуют запечатывающие устройства для подушечек или лотков, а также линии для картонной упаковки для форматов розничных коробок. Скорость упаковки отдельных шоколадных палочек обычно достигает 600–1200 упаковок в минуту на современном оборудовании, что требует надежной обработки подачи для поддержания ориентации палочек и предотвращения поломки в точках передачи.
Виды шоколадных палочек и линии, которые их производят
Не все шоколадные палочки изготавливаются одинаково, и тип продукта определяет, какая конфигурация линии необходима. Ниже приведена разбивка основных категорий продукции и соответствующих им подходов к производству:
| Тип продукта | Метод формования | Субстрат | Ключевое оборудование | Типичный выход |
| Жестяная шоколадная палочка | Непрерывная экструзия + резка | Нет | Закалка, экструдер, охлаждающий туннель, резак | 500–2000 кг/час |
| Застекленная палочка от печенья | Гладильная занавеска | Палочка для печенья | Печь для выпечки печенья/кормушка, глазировочная машина, охлаждающий туннель | 200–800 кг/час |
| Кремовая палочка с начинкой (вафля) | Выпечка вафель + кремовая начинка + глазирование | Вафельный лист | Вафельница, разбрасыватель сливок, прокатка/резка, глазирователь | 300–1200 кг/час |
| Коэкструдированная заполненная палочка | Коэкструзионная матрица | Нет (самоформирующийся) | Соэкструдер, охлаждающий туннель, ультразвуковой резак | 400–1500 кг/час |
| Крендель или палочка рисового крекера | Частичное или полное облачение | Крендель/крекерная палочка | Питатель, частичный глазировочный или погружной резервуар, охлаждающий туннель | 150–600 кг/час |
Ключевые компоненты оборудования и на что обратить внимание при покупке
Линия по производству шоколадных палочек хороша настолько, насколько хорош самый слабый элемент оборудования на ней. При оценке линии — будь то покупка новой, отремонтированной или настройка индивидуальной линии — это компоненты, которые наиболее непосредственно влияют на качество продукции, производительность и общую стоимость владения.
Машина для темперирования шоколада
Выбирайте машины непрерывного отпуска с минимум тремя зонами с контролируемой температурой и производительностью, соответствующей 110–120% от запланированной пропускной способности вашей линии, чтобы обеспечить буфер колебаний. Основные характеристики включают измерение степени отпуска (онлайн-мониторинг вязкости или индекса кристаллизации), возможность очистки на месте (CIP) и резервуары для хранения шоколада с рубашкой и перемешиванием для предотвращения роста кристаллов во время периодов простоя. Ведущими поставщиками являются Selmi, Aasted, Sollich и Bühler—, все они предлагают модели производительностью от 200 кг/час до более 5000 кг/час.
Машина для глазирования
Шоколадные глазирователи для изделий из палочек должны иметь регулируемую ширину шторки (для обработки палочек разной ширины), нижний глазировательный барабан для нанесения покрытия снизу, систему продувки воздухом для контроля толщины покрытия и вибрационный стол для выравнивания поверхности шоколада перед охлаждением. Конструкция из нержавеющей стали со съемными лотками для шоколада необходима для эффективной смены сортов. Обычно указываются занавески от Sollich (серия Turbotem), Demmler или Savage Bros. Обратите особое внимание на насос рециркуляции шоколада — центробежные конструкции могут ухудшить вязкость шоколада из-за перегрузки; конструкции шестеренчатых насосов более щадящие и предпочтительные.
Туннель охлаждения
Охлаждающие туннели для линий стик должны обеспечивать независимый контроль температуры зоны до ±0,5°C, переменную скорость ленты, синхронизированную с расположенной выше по потоку формовочной машиной, и гигиеничную конструкцию ленты, которая позволяет легко очищать между сменами продукта. Ширина туннеля определяет, сколько палок может проходить рядом — более широкие туннели (600–1200 мм) увеличивают пропускную способность без увеличения скорости линии. Энергоэффективность является растущим требованием к спецификациям: в современных туннелях используется охлаждение прямого расширения с вентиляторами с двигателем EC и теплоизоляционными панелями, что позволяет снизить потребление энергии на 20–30% по сравнению со старыми конструкциями.
Система резки
Ультразвуковые системы резки являются золотым стандартом для глазированных и твердых шоколадных палочек, обеспечивая чистые разрезы со скоростью до 200 разрезов в минуту на дорожку. Ультразвуковой рупор вибрирует с частотой 20–40 кГц, эффективно расплавляя шоколад в точке разреза без раздавливания и волочения. Кусачки — это более дешевая альтернатива, подходящая для более мягких изделий или низкоскоростных линий. При указании резака подтвердите минимальный и максимальный диапазон длины реза, количество одновременных полос, метод синхронизации с расположенной выше по потоку лентой (сервоприводной или механический, подключенный к энкодеру) и время переключения для различных длин стержней.
Упаковочная машина
Проточные обертки (горизонтальные формовочно-фасовочно-укупорочные машины) являются доминирующим форматом упаковки для отдельных шоколадных палочек. Ключевые характеристики включают скорость упаковки (упаковки в минуту), минимальные и максимальные размеры упаковки, совместимость с пленкой (OPP, металлизированная OPP, экологически чистые пленки на бумажной основе) и тип системы подачи (цепной конвейер с выступами, лента или роботизированное размещение). Для розничных форматов мультиупаковки последующие коллаторы, устройства для сборки лотков и картонажные машины должны быть согласованы со скоростью обертки восходящего потока, чтобы предотвратить задержку и повреждение продукции. Обычно указываемые бренды включают Ilapak, Bosch Packaging (теперь Syntegon), Ulma и Cavanna.
Планирование мощности: как сопоставить скорость линии с вашей производственной целью
Одной из наиболее распространенных ошибок при инвестировании в линию по производству шоколадных палочек является несоответствие номинальной мощности машины реальному достижимому объему производства в производственных условиях. Вот как реалистично подходить к планированию мощностей.
- Начните с годового целевого объема: Разделите годовой объем производства (в кг или количестве палочек) на запланированное количество часов производства в год. Учитывайте запланированные простои: большинство кондитерских линий работают с показателем OEE (общая эффективность оборудования) 85–92% при хороших условиях, что означает, что примерно 8–15% номинальной мощности теряется из-за переналадок, очистки и незначительных остановок.
- Рассчитайте необходимую скорость линии в кг/час или палках/мин: Например, если ваша цель составляет 3000 тонн/год и вы используете 5500 производственных часов/год при 90% OEE, ваша требуемая чистая производительность составляет 3 000 000 кг ÷ (5500 × 0,90) = примерно 606 кг/час. Выберите линию номинальной производительностью 700–750 кг/час, чтобы обеспечить себе комфортный буфер.
- Учет многополосной работы: Прогон нескольких полос продукции рядом на одной ленте увеличивает производительность без увеличения скорости ленты—, что помогает поддерживать низкие механические нагрузки на продукт. Охлаждающий туннель шириной 1200 мм, проходящий по 6 полосам прутков шириной 50 мм, обеспечивает 6× однополосную производительность при той же скорости ленты. Убедитесь, что резак, подборщик и упаковочная машина, расположенные ниже по потоку, могут справиться с объединенным выходом полосы.
- Определите размер системы поставок шоколада в соответствии с пиковым спросом: Темперирующие машины и резервуары для хранения шоколада должны быть рассчитаны как минимум на 120% пиковой нагрузки линии, чтобы компенсировать скачки напряжения при запуске и предотвратить нестабильность темперирования, когда линия разгоняется до полной скорости после переналадки.
- Не забудьте CIP и время перехода: Для линий, выпускающих несколько наименований или вкусов, ежедневные или два раза в день циклы очистки и смены могут занять 1–3 часа. Оборудование с поддержкой CIP значительно сокращает это время и должно иметь большой вес при расчете общей стоимости владения, особенно для линий с более чем двумя вариантами продукции.
Требования к гигиеническому проектированию и безопасности пищевых продуктов для линий шоколадных палочек
Производство шоколадных палочек подразумевает открытую обработку продукта на нескольких этапах — конвейеры для нанесения, глазирования, резки и транспортировки — все это потенциальные точки загрязнения, если линия не спроектирована в соответствии с гигиеническими стандартами. Для производителей, поставляющих продукцию розничным клиентам или клиентам общественного питания, соблюдение признанных GFSI стандартов безопасности пищевых продуктов (BRC, IFS, SQF, FSSC 22000) по существу является обязательным, а оборудование должно поддерживать систему управления гигиеной.
Характеристики материала и поверхности
Все поверхности, контактирующие с продуктом на линии шоколадных палочек, должны быть изготовлены из пищевой нержавеющей стали (AISI 304 или 316), одобренных пищевых продуктов полимеров (СВМ-ПЭ, ПТФЭ, ацеталь) или пищевого алюминия, где это применимо. Поверхности должны иметь отделку толщиной не менее 0,8 мкм, чтобы предотвратить бактериальную адгезию и обеспечить эффективную очистку. Избегайте горизонтальных плоских поверхностей, полых секций, из которых невозможно слить воду, и узких зазоров между компонентами, где остатки шоколада могут накапливаться и способствовать росту микробов.
Контроль аллергенов в многопродуктовых линиях
Для линий, производящих шоколадные палочки как с орехами, так и без них, борьба с аллергенами является важнейшим требованием безопасности пищевых продуктов. Это означает проверенные процедуры очистки между сменами аллергенов с тестированием мазков АТФ или тестированием ELISA на аллерген-специфический аллерген для подтверждения эффективности очистки. Конструкция оборудования должна сводить к минимуму углубления и стыки, в которых после очистки могут оставаться остатки шоколада, содержащие аллергены. Многие производители инвестируют в специальные линейки продуктов, содержащих аллергены, чтобы полностью исключить риск и затраты на замену аллергенов.
Обнаружение металлов и контроль инородных тел
Металлодетектор или система рентгеновского контроля должны быть интегрированы в линию шоколадных палочек после резки и перед окончательной упаковкой. Металлодетекторы должны быть проверены на обнаружение частиц железа ≥1,5 мм, цветных металлов ≥2,0 мм и нержавеющей стали ≥2,5 мм (типичные характеристики шоколадных изделий, которые имеют высокий эффект продукта из-за проводимости и влажности). Рентгеновские системы обеспечивают дополнительное обнаружение плотных инородных тел (стекла, камня, костей, пластика высокой плотности) и все чаще используются в качестве первичного контроля в линейках продукции премиум-класса.
Распространенные проблемы с качеством шоколадных палочек и их основные причины
Даже на хорошо спроектированных линиях по производству шоколадных палочек повторяющиеся дефекты качества могут расстраивать производственные группы. Знание наиболее распространенных проблем и их коренных причин позволяет быстрее диагностировать и устранять их.
- Жировое цветение (серая поверхность): Почти всегда это вызвано неправильной закалкой — слишком малым количеством затравочных кристаллов в шоколадной массе, неправильной конечной температурой закалки или колебаниями температуры в охлаждающем туннеле. Проверьте калибровку прибора степени отпуска и проверьте температуру в зоне охлаждающего туннеля на соответствие заданным значениям.
- Неравномерная толщина покрытия: В изделиях с глазированной палочкой неравномерное покрытие шоколадом вызвано непостоянным потоком завесы, переменным расстоянием между палочками на подающей ленте или чрезмерным давлением воздуходувки, удаляющим слишком много шоколада с верхней поверхности. Проверьте расход насоса глазировочного устройства и состояние кромки шторы на предмет скопления или частичной блокировки.
- Рваные или размазанные обрезанные концы: На ультразвуковых резаках это указывает на изношенный или смещенный рупор сонотрода, неправильное давление резания или частоту резания, которая не откалибрована. На кусачках основными переменными являются натяжение проволоки и температура изделия при резке. Слишком теплые (недоохлажденные) палочки всегда будут размазываться при резке независимо от типа резака.
- Поломка палки при передаче упаковки: Обычно это проблема механического обращения — слишком широкие зазоры между конвейерами, чрезмерная скорость подачи на упаковочную машину или смещенные направляющие, из-за которых продукт скручивается и ломается. Также проверьте, не слишком ли холодно в охлаждающем туннеле, из-за чего палочки становятся хрупкими до того, как они полностью кристаллизуются внутри.
- Конденсат на готовых палочках: Возникает, когда холодные палочки переносятся в более теплую и влажную среду на этапе упаковки. Точку росы в зоне упаковки необходимо контролировать таким образом, чтобы температура поверхности выходящей палочки всегда была выше комнатной точки росы. Перед упаковкой убедитесь, что конвейер кондиционирования обеспечивает достаточное время пребывания продукта для его прогрева.
- Разница в весе между палочками: Для осажденных или экструдированных твердых шоколадных палочек изменение веса связано с колебаниями вязкости при отпуске, изменением давления насоса экструдера или износом сопел и матриц. Данные непрерывного контрольного взвешивания следует отслеживать в тренде и использовать для внесения корректировок в режиме реального времени в скорость экструдера или объем отложений. Стандартное отклонение более 1,5% от целевого веса обычно указывает на параметр процесса, требующий исследования.
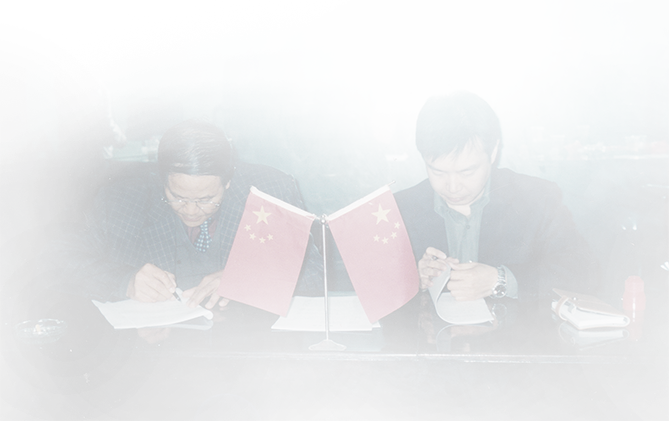
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.