 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Линия по производству кондитерских изделий: как она работает, что она включает в себя и как выбрать правильную установку для вашей пекарни
Контент
- Что такое линия по производству кондитерских изделий и кому она нужна
- Основные этапы линии по производству кондитерских изделий
- Типы линий по производству кондитерских изделий по категориям продукции
- Уровни автоматизации: от полуручных до полностью автоматизированных кондитерских линий
- Планирование мощности: соответствие спецификации линии вашим производственным требованиям
- Требования гигиены и безопасности пищевых продуктов к оборудованию для производства кондитерских изделий
- Ключевые вопросы, которые следует задать при оценке поставщиков линий по производству кондитерских изделий
Что такое линия по производству кондитерских изделий и кому она нужна
Линия по производству кондитерских изделий представляет собой ряд взаимосвязанных машин и рабочих станций, расположенных последовательно для автоматизации или полуавтоматизации производства кондитерских изделий — от первоначального замешивания теста до ламинирования, формования, наполнения, расстойки, выпечки и упаковки. Вместо отдельных автономных машин, каждая из которых управляется пекарем отдельно, производственная линия объединяет эти этапы в непрерывный или почти непрерывный рабочий процесс, при этом тесто или продукт проходят через каждый этап процесса в контролируемой и повторяемой последовательности. Результатом является значительно более высокая производительность за час работы, постоянные размеры и вес продукции, а также возможность поддерживать стандарты качества при очень больших объемах производства, чего невозможно достичь только ручными методами.
Предприятия, которые инвестируют в линии по производству кондитерских изделий широко варьируются по масштабу. В меньшем случае ремесленная пекарня, переходящая от полностью ручного производства, может установить полуавтоматическую линию, способную производить от 500 до 1000 круассанов в час, используя тестораскаточную машину, ламинатор для масла и автоматическую машину для раскатывания круассанов, сохраняя при этом ручную загрузку и размещение лотков. В промышленных масштабах крупные производители хлебобулочных изделий используют полностью автоматизированные кондитерские линии, производящие десятки тысяч единиц продукции в час — от автоматизированных делителей теста и систем ламинирования до формовочных машин с сервоуправлением, туннельных печей, систем спирального охлаждения и роботизированной упаковки — с минимальным вмешательством человека, помимо мониторинга и проверки качества. Понимание того, где находится ваше предприятие в этом спектре и как выглядит следующий логический шаг в автоматизации, является отправной точкой для любого инвестиционного решения в области кондитерской производственной линии.
Основные этапы линии по производству кондитерских изделий
Полная линия по производству кондитерских изделий обычно включает в себя несколько отдельных технологических этапов, каждый из которых оснащен специальным оборудованием. Не каждая линия включает в себя каждый этап — конкретная конфигурация зависит от типа продукта, требуемой производительности и уровня автоматизации —, но понимание того, что делает каждый этап и почему это важно, обеспечивает основу для определения или оценки любой кондитерской линии.
Обработка и дозирование ингредиентов
Промышленные кондитерские линии начинаются с автоматизированных систем дозирования ингредиентов, которые взвешивают и дозируют муку, воду, жир, сахар, соль, дрожжи и другие сухие и жидкие ингредиенты в систему смешивания в правильных пропорциях для каждого рецепта. Мукомольные силосы с пневматическими системами транспортировки, автоматизированными клапанами дозирования жидкости и программным обеспечением для управления рецептами, которое контролирует последовательность дозирования, являются стандартными для пекарен с большими объемами производства. Точное и повторяемое дозирование ингредиентов является основой стабильного качества продукта — даже небольшие изменения содержания воды или соотношения жира в слоеном тесте приводят к измеримым различиям в текстуре и выходе конечного продукта. На полупромышленных линиях чаще используется ручное взвешивание с периодическим смешиванием, но автоматическое дозирование становится экономически эффективным при объемах теста свыше 500 кг за смену.
Смешивание теста
На этапе смешивания структура клейковины в тесте доводится до спецификации, необходимой для последующего процесса ламинирования или формования. Тесто для ламинированных изделий —круассаны, датское тесто, слоеное тесто— обычно смешивают до относительно недоразвитого состояния по сравнению с хлебным тестом, поскольку чрезмерно развитая клейковина затрудняет ламинирование, заставляя тесто пружинить во время раскатывания. На промышленных кондитерских линиях используются спиральные или горизонтальные смесители с переменной скоростью и программируемыми кривыми смешивания, способные обрабатывать партии весом от 50 до 500 кг и более. Смесители непрерывного действия — которые обрабатывают тесто постоянным потоком, а не отдельными партиями — используются на линиях с наибольшим объемом, чтобы исключить время цикла партии, которое ограничивает производительность операций периодического смешивания.
Отдых и темперирование теста
После смешивания ламинированному тесту требуется период отдыха — обычно от 20 до 45 минут при контролируемой температуре—, чтобы глютен расслабился перед началом ламинирования. На промышленных линиях эта стадия покоя осуществляется в камерах замедлителя-защитника с регулируемой температурой или на холодильных конвейерных системах, которые поддерживают постоянную температуру теста. Для слоёного теста и теста для круассанов решающее значение имеет достаточное время отдыха — недостаточно отдохнувшее тесто рвётся во время раскатывания и приводит к неравномерному ламинированию. Масляные блоки для ламинирования также необходимо темперировать до определенной консистенции — обычно от 14 до 17°C— перед добавлением, так как слишком холодное масло распадается, а не образует ровные слои, а слишком теплое масло тает в тесте, а не образует отдельные жировые слои.
Ламинирование и листовое покрытие
Ламинирование — определяющий процесс в производстве круассанов, датских пирожных и слоёного теста — многократное складывание и раскатывание теста со слоями жира между ними для создания сотен отдельных слоев теста и жира, которые придают этим продуктам характерную слоистую, лёгкую текстуру. На промышленных линиях ламинирования используются автоматизированные машины для раскатывания теста с точным контролем зазоров, устройства для упаковки масла в блоки, которые механически оборачивают масло в блок теста, и системы фальцовки, которые выполняют последовательность фальцовки (обычно комбинации из трех и четырех слоев для достижения необходимого количества слоев) без ручного управления. Количество получаемых слоев зависит от последовательности складывания — три двойных сгиба дают 27 слоев, три одинарных и один двойной сгиб дают 32 слоя и так далее до нескольких сотен для слоеного теста. Поддержание постоянной толщины жирового слоя и равномерного распределения жира на протяжении всего процесса ламинирования является основной технической задачей, а качество системы ламинирования напрямую определяет консистенцию готового продукта.
Формовка и резка
После ламинирования тесто проходит через формовочную секцию, где его разрезают и формуют в отдельные формы изделий — треугольники для круассанов, прямоугольники для датской выпечки, круги для волованов или полосы для различных прокатных изделий. Промышленные машины для формования теста используют ротационные резаки, штамповочные резаки или гильотинные резаки для получения однородных форм с минимальным количеством отходов теста. Машины для прокатки круассанов автоматически прокатывают разрезанные треугольники в узнаваемую форму спирального рога со скоростью несколько тысяч штук в час. Датские кондитерские линии включают в себя отсадочные машины и системы фальцовки, которые наносят начинки и создают различные датские форматы —вертушки, конверты, тесьму— на высокой скорости. Системы утилизации отходов теста собирают обрезки между сформированными кусками и возвращают их на стадию ламинирования или на отдельную производственную линию, чтобы свести к минимуму отходы.
Заполнение и депонирование
Многие кондитерские изделия получают начинку — заварной крем, миндальный франжипан, фруктовый компот, шоколад, пикантные начинки — либо перед формованием, либо после формования, либо после выпечки. Промышленные дозаторы наполнителя используют поршневые насосы, шестеренчатые насосы или шнековые системы для размещения точного веса наполнителя в определенном месте на каждой детали со скоростью цикла, соответствующей скорости формования на входе. Контроль температуры начинки важен как для качества продукта, так и для безопасности пищевых продуктов — начинки на основе сливок должны храниться и осаждаться при температурах, предотвращающих рост бактерий, в то время как начинки из шоколада или ганаша должны поддерживаться при температуре, обеспечивающей правильную вязкость для равномерного осаждения без размазывания или переполнения оболочки теста.
Проверка
Дрожжевые кондитерские изделия — круассаны, датская выпечка, pain au chocolat — требуют стадии расстойки после формования, на которой дрожжи ферментируются, а тесто расширяется перед выпечкой. В промышленной расстойке используются туннельные расстойные шкафы — длинные изолированные камеры с контролируемой температурой (обычно от 28 до 32°C) и влажностью (от относительной влажности до 75–85%), через которые загруженные противни перемещаются по конвейеру. Время расстойки зависит от продукта и рецептуры —обычно от 60 до 120 минут для ламинированного дрожжевого теста—, а длина туннеля и скорость конвейера рассчитаны на соответствие требуемого времени расстойки общей производительности линии. Недостаточно расстойные круассаны имеют плотную форму спрессованных слоев; перестойные изделия разрушаются в духовке и имеют неровную, открытую структуру мякиша. Точный контроль расстойки является одним из важнейших показателей качества на линии по производству ламинированного теста.
Выпечка
В промышленной выпечке кондитерских изделий используются туннельные печи — печи непрерывного конвейерного действия, через которые загруженные лотки проходят с контролируемой скоростью — или стеллажные печи, которые выпекают полные тележки продукта периодическими циклами. Туннельные печи являются стандартом для непрерывных линий большого объема, предлагая точный контроль температуры по зонам, что позволяет оптимизировать профиль выпечки для каждого продукта — обычно это начальная зона высокого нагрева для пружинной печи и карамелизации, за которой следуют зоны низкого нагрева для внутреннего приготовления и развития цвета. Кондитерские изделия чувствительны к профилю выпечки, поскольку жировые слои должны плавиться и испаряться в определенном диапазоне температур, чтобы обеспечить характерный подъем и разделение хорошо ламинированного продукта. Для некоторых видов теста впрыскивание пара на ранней стадии выпечки используется для замедления образования корочки и максимального увеличения упругости печи.
Охлаждение, остекление и отделка
После выпечки кондитерские изделия перед упаковкой необходимо охладить до безопасной температуры — обычно ниже 27°C для упакованных продуктов при комнатной температуре или до температуры, близкой к температуре охлаждения, для продуктов, распределенных охлажденным способом. На промышленных кондитерских линиях используются спиральные охладители или конвейеры окружающего охлаждения, которые транспортируют продукцию через зону кондиционированного охлаждения. Глазирование — нанесение яичной смеси, абрикосовой глазури, сахарного сиропа или помадки — можно наносить распылением, валиком или шторкой в определенных точках линии либо перед выпечкой для яичной смеси и некоторых сахарных покрытий, либо после охлаждения для глазури из джема и помадки. Декоративные депозиторы могут наносить трубчатые сливки, шоколадную поливку или ореховую начинку в конце охлаждающего конвейера перед тем, как продукты попадут в упаковочную систему.
Типы линий по производству кондитерских изделий по категориям продукции
Различные категории кондитерских изделий имеют существенно разные требования к производственным линиям. Линия, оптимизированная для производства круассанов, отличается от линии, предназначенной для заварного теста или коржей для тартов с коротким тестом. Понимание конкретной конфигурации линейки для ваших целевых продуктов позволяет избежать чрезмерной спецификации дорогостоящего оборудования, которое не будет использоваться, или недостаточной спецификации систем, которые не могут удовлетворить ваши требования к продукту.
| Категория продукта | Ключевые этапы линии | Критическое оборудование | Основная техническая проблема |
| Круассан и датский | Смешать, ламинировать, разрезать, формовать, расстойка, выпекать, охлаждать | Линия ламинирования, круассановый валик, туннельный расстойный станок | Равномерное распределение слоев масла и равномерная расстойка |
| Изделия из слоёного теста | Смешать, ламинировать (несколько раз), нарезать, сформировать, запечь, остудить | Высокоточный листорез, многослойный ламинатор, штампорез | Достижение сотен ровных слоев без таяния жира |
| Заварное тесто | Приготовьте пасту, отложите, запекайте, охладите, наполните, закончите | Плита непрерывного действия, прецизионный отсадочный аппарат, инжектор для наполнения | Постоянная вязкость пасты и точность осаждения |
| Пирожные с песочным тестом и киши | Смешивать, выкладывать на противень, резать, прессовать, наполнять, выпекать, охлаждать, упаковывать | Роторный пресс или машина для формования тарталеток, наполнительный дозатор | Равномерная толщина оболочки и точный вес наполнителя |
| Пирожное «Фило» и штрудель | Смешать, дать отдохнуть, растянуть/разложить на листы, выложить слоями, наполнить, свернуть или сложить, выпекать | Ультратонкий листорез, система распыления масла, прокатный/фальцевальный агрегат | Производство однородных листов толщиной с бумагу без разрывов |
Уровни автоматизации: от полуручных до полностью автоматизированных кондитерских линий
Кондитерские производственные линии не являются бинарным выбором между ручным и полностью автоматизированным производством — они существуют в спектре уровней автоматизации, и правильное положение в этом спектре зависит от объема производства, сложности продукта, доступного капитала и условий на рынке труда. Понимание этапов автоматизации помогает предприятиям разумно планировать свой инвестиционный путь.
Уровень 1 — полуручной с ключевым оборудованием
На этом уровне пекарня добавляет отдельные машины для выполнения наиболее трудоемких или критически важных для качества ручных задач —обычно это тестораскаточная машина и машина для раскатывания круассанов—, сохраняя при этом ручную обработку на всех остальных этапах. Листорез обеспечивает постоянную толщину теста и сокращает трудозатраты на ламинирование, а прокатная машина обеспечивает получение круассанов однородной формы гораздо быстрее, чем ручная прокатка. Производительность обычно составляет от 200 до 600 штук в час в зависимости от производительности машины и доступной рабочей силы. Это подходящая отправная точка для пекарен, производящих от 1000 до 5000 круассанов или датской выпечки в день, а инвестиции относительно скромны по сравнению с полной линейкой.
Уровень 2 — полуавтоматическая линия со встроенными ступенями
На этом уровне ключевые этапы производства механически интегрированы — линия ламинирования, формовочное оборудование и конвейерные системы связаны между собой таким образом, что тесто проходит весь процесс без ручной межэтапной обработки. Операторы загружают тестовые блоки в начале линии ламинирования и выгружают сформированные заготовки на противни на выходе из формования, но этапы ламинирования и формования проходят без ручной обработки теста между ними. Специальный туннельный расстойный шкаф и палубная или стеллажная печь завершают этап выпечки. Производительность обычно составляет от 1000 до 5000 штук в час для изделий типа круассанов. Такая конфигурация подходит для оптовых пекарен и пекарен в супермаркетах, производящих значительные ежедневные объемы.
Уровень 3 — высокоавтоматизированная непрерывная линия
На самом высоком уровне автоматизации вся производственная последовательность от замешивания теста до упаковки продукта работает как непрерывная интегрированная система с минимальным ручным вмешательством. Автоматизированная обработка теста переносит смешанное тесто на линию ламинирования без ручной загрузки; отходы теста автоматически извлекаются и перерабатываются; сформированные заготовки автоматически переносятся на противни или непосредственно на ленту туннельной печи; выпеченные изделия проходят через систему охлаждения в автоматическую упаковку; а вся линия контролируется и управляется с центральной панели HMI (человеко-машинный интерфейс). Производительность на крупнейших промышленных линиях составляет от 5000 до более 50 000 штук в час. Капитальные вложения значительны — полная высокоскоростная линия по производству круассанов от таких производителей, как Rondo, Fritsch или Rheon, может представлять собой инвестиции в несколько миллионов евро —, но экономия затрат на рабочую силу и стабильность производства оправдывают это при объемах промышленного производства.
Планирование мощности: соответствие спецификации линии вашим производственным требованиям
Правильный расчет размера линии по производству кондитерских изделий является одним из наиболее важных и наиболее часто неправильно используемых аспектов капиталовложений в хлебопекарное оборудование. Превышение размеров линии приводит к тому, что оборудование работает ниже своего эффективного рабочего диапазона, к высоким капитальным затратам и затратам на техническое обслуживание на единицу произведенной продукции, а также к ненужной сложности. Недорасчет приводит к возникновению узких мест в производстве, что ограничивает рост бизнеса и может потребовать дополнительных инвестиций раньше, чем предполагалось.
Отправной точкой является определение требуемой производительности в единицах продукции в час или килограммах в час на этапе готовой продукции с учетом запланированных производственных часов в смену и смен в день, текущего и прогнозируемого спроса, ожидаемого ассортимента продукции и запланированной доли производственного времени, доступного после переналадки, очистки и технического обслуживания. Распространенной ошибкой является указание линии на основе пикового спроса без учета реалистичных доступных производственных часов — линия производительностью 3000 штук в час, которая работает на полную мощность только 6 часов из 8-часовой смены из-за очистки, переналадки и незначительных остановок, обеспечивает эффективную производительность максимум 2250 штук в час, а фактический объем производства может быть ниже, если часты незначительные незапланированные остановки.
Сложность ассортимента продукции также существенно влияет на эффективную пропускную способность линии. Линия, на которой непрерывно работает один продукт, работает на мощности, близкой к номинальной. Линия, которая несколько раз за смену меняет форматы круассанов, шоколада и датских конфет, теряет время производства на смену форматов и чистку — фактор, который следует реалистично оценить количественно при определении мощности линии. Возможности быстрой смены конструкции — изменение формата без использования инструментов, стандартизированные процедуры очистки и модульные системы инструментов — снижают это влияние и заслуживают того, чтобы их указали в качестве приоритетных для линий, работающих с различными ассортиментами продукции.
Требования гигиены и безопасности пищевых продуктов к оборудованию для производства кондитерских изделий
Кондитерские производственные линии перерабатывают продукцию, которая во многих случаях содержит ингредиенты высокого риска — яйца, молочные продукты, начинки на основе сливок— и распространяется через каналы розничной торговли и общественного питания при условии соблюдения строгих правил безопасности пищевых продуктов. Таким образом, гигиеническая конструкция оборудования производственной линии является не второстепенным фактором, а основным требованием спецификации, которое следует оценивать наряду с производительностью производства.
- Поверхностные материалы, контактирующие с пищевыми продуктами: Все поверхности, которые вступают в прямой контакт с тестом, начинкой или готовым продуктом, должны быть изготовлены из пищевых материалов — нержавеющей стали 304 или 316, пищевого полиэтилена, поверхностей с покрытием из ПТФЭ или других материалов, одобренных для контакта с пищевыми продуктами. Избегайте использования оборудования с алюминиевыми поверхностями, контактирующими с пищевыми продуктами, в средах с кислыми наполнителями или с поверхностными покрытиями, которые могут скалываться или расслаиваться на продукте.
- Открытая рама и возможность очистки: Рамы и основания оборудования должны быть спроектированы таким образом, чтобы их было легко чистить — открытые трубчатые стальные рамы, обеспечивающие полный доступ для очистки, наклонные поверхности, которые отводят, а не удерживают воду и остатки, а также минимальное количество горизонтальных поверхностей, на которых может скапливаться мусор продукта. Закрытые, недоступные полости в рамах оборудования представляют гигиенический риск, и их следует избегать или герметизировать в любом оборудовании, предназначенном для среды производства пищевых продуктов.
- IP-рейтинг электрических компонентов: Электрические панели, двигатели и компоненты управления на оборудовании кондитерской линии должны иметь соответствующие показатели защиты от проникновения (IP) для режима очистки, используемого на предприятии. Оборудование, очищаемое струями воды высокого давления, требует наличия степени защиты IP65 или выше на всех открытых электрических компонентах. Недооцененные электрические компоненты в условиях мойки представляют как угрозу безопасности, так и проблему надежности.
- Управление аллергенами: Для пекарен, производящих на одной линии как аллергенсодержащие, так и безаллергенные кондитерские изделия, оборудование должно поддерживать тщательные процедуры очистки от аллергенов между производственными циклами. Для этого требуется простота разборки для глубокой очистки всех частей, контактирующих с продуктом, четкая документация процедур очистки и, в некоторых случаях, специальные производственные графики, которые группируют продукты, содержащие аллергены, в конце производственной смены перед полной очисткой от аллергенов.
- Соответствие стандартам EHEDG и 3-A: Европейская группа гигиенического проектирования и дизайна (EHEDG) и 3-A Sanitary Standards (Северная Америка) публикуют рекомендации по гигиеническому проектированию и программы сертификации оборудования для пищевой промышленности. Оборудование, сертифицированное по этим стандартам, обеспечивает документальную гарантию соответствия гигиеническому проектированию и упрощает процесс аудита для клиентов, розничных продавцов и регулирующих инспекторов.
Ключевые вопросы, которые следует задать при оценке поставщиков линий по производству кондитерских изделий
Инвестирование в линию по производству кондитерских изделий предполагает долгосрочные отношения с поставщиком оборудования— для установки, ввода в эксплуатацию, обучения операторов, поставки запасных частей и постоянной технической поддержки. Для успешного результата крайне важна оценка поставщиков по этим параметрам так же тщательно, как и по самой спецификации оборудования.
- Можете ли вы предоставить рекомендации пекарен, выпускающих аналогичные линии для сопоставимых продуктов? Запрос и последующее взаимодействие с референтными клиентами, которые используют одно и то же или аналогичное оборудование для одних и тех же типов продукции, является наиболее надежным способом оценки реальной производительности, надежности и качества послепродажной поддержки. Поставщик, который не может или не желает предоставить соответствующие рекомендации, заслуживает осторожности.
- Что входит в пакет ввода в эксплуатацию и обучения операторов? Производственная линия, которая прибывает на место, но не может эффективно эксплуатироваться из-за недостаточной подготовки или поддержки ввода в эксплуатацию, тратит время и деньги. Конкретно подтвердите, какая поддержка ввода в эксплуатацию включена — сколько дней, какие мероприятия и включены ли в объем ввода в эксплуатацию пробные производственные циклы с вашими реальными рецептами.
- Какова доступность запасных частей и сроки поставки критически важных компонентов? Задержка производственной линии — чрезвычайно дорогостоящее событие для пекарни, имеющей серьезные обязательства по поставкам продукции клиентам. Убедитесь, что критически важные изнашиваемые детали —ролики листореза, режущие лезвия, конвейерные ленты, компоненты заправочного насоса— имеются на складе поставщика или доступны для доставки на следующий день, а не изготовлены на заказ с многонедельным сроком поставки.
- Какие возможности удаленной диагностики и поддержки есть на линии? Современное промышленное оборудование кондитерских линий обычно включает в себя возможность удаленного доступа, которая позволяет инженерам поставщика диагностировать неисправности и во многих случаях устранять их без посещения объекта. Подтвердите, включена ли эта возможность, каковы обязательства по времени реагирования и требуется ли отдельный договор на обслуживание после гарантийного срока.
- Какова гарантированная норма выпуска и при каких условиях она гарантируется? Заявленные производственные мощности поставщиков обычно измеряются в идеальных условиях с использованием одного продукта, полностью оптимизированного рецепта и опытных операторов. Попросите поставщика указать условия, при которых гарантируется номинальная производительность, и какие средства правовой защиты доступны, если линия не сможет достичь этой производительности после установки и ввода в эксплуатацию.
- Какова полная стоимость установки, включая коммунальные услуги, строительные работы и интеграцию? Цена покупки оборудования обычно составляет всего 60–75 % от общей стоимости установки новой линии по производству кондитерских изделий. Модернизация электроснабжения, подключение сжатого воздуха и воды, дренаж, вентиляция вытяжки печи, укрепление пола для тяжелого оборудования и интеграция с существующими системами — все это увеличивает общую стоимость. До принятия бюджетных обязательств настаивайте на получении от поставщика общей сметы установленных затрат, а не только прейскурантной цены оборудования.
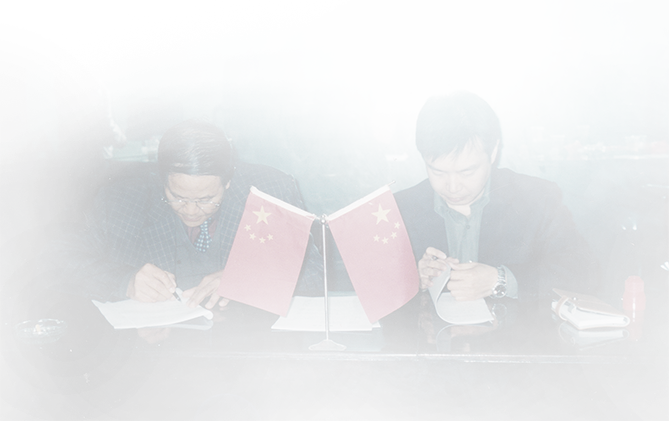
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.