 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Линия по производству вафельных палочек: полное руководство по оборудованию, процессу и эффективности
Контент
- Что такое линия по производству вафельных палочек?
- Основное оборудование на линии по производству пластинчатых стержней
- Пошаговый процесс производства вафельных палочек
- Сравнение полуавтоматических и полностью автоматических линий для вафельных палочек
- Ключевые факторы, влияющие на качество вафельных палочек
- Как выбрать правильную линию по производству вафельных палочек для вашего бизнеса
- Распространенные проблемы и советы по их устранению
- Лучшие практики технического обслуживания для продления срока службы оборудования
- Тенденции отрасли, формирующие производство вафельных палочек
Что такое линия по производству вафельных палочек?
А линия по производству вафельных палочек представляет собой полный комплект промышленного оборудования, предназначенного для непрерывного производства хрустящих, скрученных вафельных палочек — таких, которые обычно наполняются сливками, шоколадом или другими ароматизированными пастами. В отличие от производства плоских вафельных листов, линия по производству вафельных палочек включает в себя специализированный процесс прокатки и выпечки, который превращает жидкое тесто в тонкие хрустящие трубки. Эти производственные линии варьируются от полуавтоматических установок, подходящих для небольших пекарен, до полностью автоматических систем, способных производить сотни тысяч палочек в час для крупных производителей закусок.
Спрос на вафельные палочки значительно вырос в Азии, Европе и на развивающихся рынках, что делает эффективное оборудование для производства вафельных рулонов важнейшей инвестицией для кондитерского бизнеса. Независимо от того, выходите ли вы на рынок впервые или модернизируете существующее предприятие, понимание того, как работает эта линия, является основой для принятия разумных решений.
Основное оборудование на линии по производству пластинчатых стержней
Полная линия по производству пластинчатых палочек состоит из нескольких взаимосвязанных машин, каждая из которых выполняет отдельную функцию. Качество и эффективность вашей продукции во многом зависят от того, насколько хорошо эти компоненты работают вместе.
Система смешивания теста
Процесс начинается с миксера для теста, который смешивает муку, воду, сахар, масло, яйца и другие добавки в однородную, однородную жидкость. Промышленные смесители, используемые в линиях по производству вафельных палочек, обычно имеют точный контроль температуры и регулируемые настройки скорости для поддержания вязкости теста. Неравномерное тесто приводит к неравномерной выпечке, поэтому эта станция более критична, чем может показаться на первый взгляд.
Печь для выпечки с формовочными плитами
Затем тесто подается на специально разработанные формовочные плиты внутри туннельной печи непрерывного действия или ротационной хлебопекарной машины. На этих пластинах выгравированы узоры, определяющие текстуру поверхности пластины. Газовые или электрические нагревательные элементы выпекают тесто в тонкие, податливые листы за считанные секунды. Температура духовки, продолжительность выпечки и давление пластины напрямую влияют на хрусткость и цвет конечного продукта.
Прокатно-формовочный агрегат
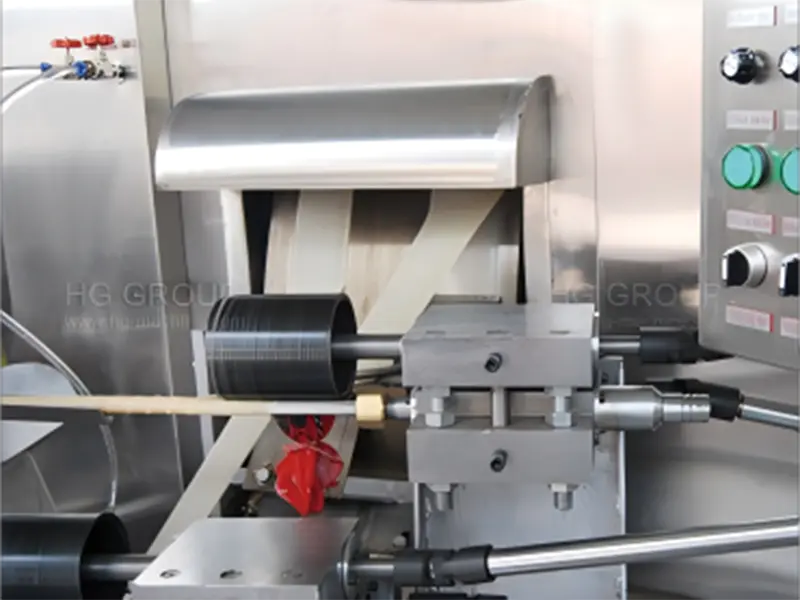
Сразу после выпечки, пока вафельный лист еще теплый и гибкий, он проходит через прокатный узел, где плотно наматывается в форму цилиндрической палочки. Скорость прокатки должна быть синхронизирована со скоростью выпечки, чтобы предотвратить разрыв или деформацию. Высококлассные автоматические линии пластинчатых стержней используют серводвигатели и системы управления ПЛК для поддержания этой синхронизации с минимальным вмешательством человека.
Машина для розлива крема
Для наполненных вафельных палочек в линию встроен инжектор для крема. Эта машина закачивает ароматизированную пасту —например, шоколадный крем, ваниль или начинку из лесного ореха— в полую сердцевину каждой свернутой палочки. Давление и объем наполнения регулируются, что позволяет производителям производить как слабонаполненные, так и плотно наполненные варианты с использованием одного и того же оборудования.
Охлаждающий конвейер
После наполнения палочки перемещаются по охлаждающему туннелю или конвейерной ленте, где контролируемый поток воздуха быстро снижает температуру продукта. Правильное охлаждение необходимо для застывания кремовой начинки и предотвращения размягчения палочек перед упаковкой. Длина и интенсивность воздушного потока охлаждающей секции должны соответствовать скорости производства и заводской температуре окружающей среды.
Станция резки и сортировки
После охлаждения непрерывный вафельный рулон разрезается на палочки одинаковой длины с помощью роторного или гильотинного режущего механизма. Датчики обнаруживают дефектные детали — сломанные, недозаполненные или деформированные — и автоматически отбраковывают их до того, как они достигнут стадии упаковки. Это сокращает отходы и обеспечивает стабильное качество продукции, доходящей до конечного потребителя.
Упаковочная машина
Конечной станцией является упаковочный блок, который можно настроить для поточной упаковки, упаковки в пакеты-подушки или запечатывания лотков в зависимости от формата вашей розничной торговли. Автоматические питатели подсчитывают и выравнивают палочки перед их запечатыванием во влагостойкую упаковку, чтобы сохранить хрусткость и срок хранения.
Пошаговый процесс производства вафельных палочек
Понимание всего производственного процесса помогает операторам выявлять узкие места и поддерживать качество на каждом этапе. Ниже представлен упрощенный обзор того, как работает стандартная автоматическая линия по производству пластинчатых стержней от начала до конца:
- Приготовление теста: Сырые ингредиенты взвешиваются и смешиваются в смесителе для достижения целевой вязкости и уровня включения воздуха.
- Кормление тестом: Жидкое тесто перекачивается или подается под действием силы тяжести на открытые плиты формы с контролируемой скоростью потока.
- Выпечка: Формовочные пластины закрываются и проходят через зону духовки, выпекая тесто в тонкий плоский лист за 60–120 секунд в зависимости от рецепта.
- Прокатка: Горячий, податливый лист немедленно прокатывают в форме трубки вокруг формующей оправки.
- Инъекция крема: Начинка вводится в центр свернутой палочки, пока она еще достаточно теплая, чтобы сцепиться с кремом.
- Охлаждение: Палочки проходят через секцию охлаждения, чтобы укрепить конструкцию и закрепить начинку.
- Резка и осмотр: Готовые рулоны разрезаются по длине и проверяются на наличие дефектов с помощью оптических датчиков или ручного контроля качества.
- Упаковка и отправка: Принятые палочки подсчитываются, упаковываются и готовятся к распространению.
Сравнение полуавтоматических и полностью автоматических линий для вафельных палочек
Выбор между полуавтоматической и полностью автоматической линией по производству пластинчатых палочек - одно из наиболее важных решений, которые вы примете при создании или расширении своего производственного предприятия. Правильный выбор зависит от вашего бюджета, целевого объема производства, наличия рабочей силы и долгосрочных планов роста.
| Особенность | Полуавтоматическая линия | Полностью автоматическая линия |
| Первоначальные инвестиции | Ниже | Выше |
| Требуемая рабочая сила | От умеренного до высокого | Низкий |
| Выходная мощность | 50 000–150 000 палочек/час | 200 000–600 000+ палочек/час |
| Консистенция продукта | Умеренный | Высокий |
| Гибкость рецептов | Высокий (ручная регулировка) | Высокий (программируемые предустановки) |
| Сложность обслуживания | Ниже | Выше |
| Лучше всего подходит для | Малые и средние производители | Крупные производители |
Ключевые факторы, влияющие на качество вафельных палочек
Даже при наличии хорошо оборудованной линии по производству вафельных валков могут возникнуть проблемы с качеством, если параметры процесса не управляются должным образом. Наибольшее влияние на качество конечного продукта оказывают следующие факторы:
Консистенция и вязкость теста
Перед каждым производственным циклом тесто необходимо перемешивать до постоянной вязкости. Слишком густо — тесто не будет равномерно распределяться по форме; слишком тонко — выпеченный лист будет хрупким и порвется во время раскатывания. Большинство производителей используют измеритель вязкости и устанавливают стандартный диапазон, соответствующий их рецепту. Температура воды для смешивания также играет важную роль — более холодная вода может привести к затвердеванию жира в рецепте и образованию комков.
Калибровка температуры печи
Неравномерная температура духовки приводит к неравномерной выпечке листов — некоторые слишком бледные и мягкие, другие слишком темные и хрупкие. Важно регулярно калибровать духовку, используя датчики температуры в разных зонах. Большинство современных машин для производства вафельных палочек делят печь на несколько независимых зон нагрева, что позволяет точно контролировать температурный профиль от входа до выхода.
Натяжение и скорость качения
Прокатный узел должен прилагать постоянное натяжение для формирования плотных, однородных цилиндров. Если лист хоть немного остынет, не достигнув прокатной оправки, он станет хрупким и потрескается вместо того, чтобы катиться плавно. Вот почему переход от выхода из печи к прокатному агрегату в хорошо спроектированной системе производства пластинчатых палочек остается максимально коротким и быстрым.
Температура наполнения кремом
Во время инъекции кремовую начинку необходимо поддерживать при правильной температуре — обычно от 35°C до 45°C для большинства начинок на жировой основе. Слишком холодная начинка будет слишком густой для равномерного впрыскивания, а слишком теплая начинка может не застыть должным образом во время охлаждения, что приведет к утечке или мягкой текстуре конечного продукта.
Как выбрать правильную линию по производству вафельных палочек для вашего бизнеса
Поскольку так много поставщиков предлагают машины для производства пластинчатых палочек в разных ценовых категориях, сужение правильной системы требует четкого понимания ваших собственных производственных целей и ограничений. Вот наиболее важные критерии для оценки:
- Производственные мощности: Определите требуемую производительность в палках в час или килограммах за смену. Превышение размера линии приводит к пустой трате капитала; занижение размера ограничивает ваш рост.
- Разнообразие продукции: Если вы планируете производить несколько вкусов, размеров или типов начинок, убедитесь, что линия поддерживает быструю смену и хранение рецептов.
- Потребление энергии: Газовое или электрическое отопление, качество изоляции духовки и эффективность двигателя со временем существенно влияют на ваши эксплуатационные расходы.
- Гигиена и очищаемость: Конструкция из пищевой нержавеющей стали, разборка контактных деталей без использования инструментов и совместимость с CIP (очистка на месте) важны для соблюдения требований безопасности пищевых продуктов.
- Послепродажная поддержка: Проверьте, предлагает ли поставщик установку на месте, обучение операторов, удаленную диагностику и наличие запасных частей в вашем регионе.
- Сертификаты: Для обеспечения безопасности и упрощения экспорта при необходимости обращайте внимание на маркировку CE, сертификацию ISO или соответствие местным нормам в отношении пищевого оборудования.
Распространенные проблемы и советы по их устранению
Даже опытные операторы сталкиваются с повторяющимися проблемами на линиях пластинчатых палочек. Знание того, как быстро диагностировать и устранять распространенные проблемы, сводит к минимуму время простоя и отходы продукции.
| Проблема | Вероятная причина | Рекомендуемое исправление |
| Палочки трескаются во время прокатки | Лист слишком сильно остыл перед прокаткой | Увеличьте температуру на выходе из печи или сократите расстояние передачи |
| Неравномерный цвет на поверхности пластины | Неравномерная температура духовки или грязные пластины формы | Перекалибруйте зоны нагрева; очистите и приправьте формовочные пластины |
| Заполнение протекает с торцов | Переполнение или недостаточное охлаждение | Уменьшите объем заполнения; увеличьте или уменьшите температуру охлаждающего туннеля |
| Палочки, прилипающие к пластинам формы | Недостаточное количество масла в тесте или изношенное антипригарное покрытие | Отрегулируйте соотношение масла в рецепте; повторно покройте или замените пластины формы |
| Непостоянный диаметр палочки | Скорость потока теста колеблется | Проверьте калибровку насоса для теста и постоянство выходного сигнала миксера |
Лучшие практики технического обслуживания для продления срока службы оборудования
Линия по производству пластинчатых палочек представляет собой значительную капиталовложение, и надлежащее техническое обслуживание имеет важное значение для защиты этих инвестиций и поддержания стабильного качества продукции на протяжении многих лет.
- Ежедневная уборка: Удаляйте остатки теста с формовочных пластин, роликов и системы дозирования теста в конце каждой смены, чтобы предотвратить накопление, влияющее на равномерность выпечки и гигиену.
- Еженедельная смазка: Наносите безопасные для пищевых продуктов смазочные материалы на все движущиеся механические детали, включая цепи, шестерни и подшипники конвейера, в соответствии с графиком производителя.
- Ежемесячная проверка печи: Ежемесячно проверяйте нагревательные элементы, термопары и изоляционные панели. Замените все компоненты, имеющие признаки износа, прежде чем они приведут к остановке производства.
- Ежеквартальная калибровка: Ежеквартально перекалибруйте датчики температуры, расходомеры и настройки объема наполнения, чтобы параметры процесса соответствовали вашим требованиям к качеству.
- Инвентарь запасных частей: Держите на складе критически важные изнашиваемые детали, такие как пластины пресс-форм, ремни, уплотнения и наконечники сопел, чтобы свести к минимуму время простоя в случае непредвиденных поломок.
Тенденции отрасли, формирующие производство вафельных палочек
Мировой рынок вафельных палочек продолжает развиваться, а технологии производственных линий развиваются наряду с изменением потребительских предпочтений и производственных требований. На то, как производители сегодня инвестируют в свои линии по производству пластинчатых палочек и эксплуатируют их, влияют несколько ключевых тенденций.
Энергоэффективность становится все более приоритетной задачей. Новые машины для производства пластинчатых палочек оснащены улучшенной изоляцией печи, системами рекуперации тепла и частотно-регулируемыми приводами двигателей, что снижает потребление энергии на 15–30% по сравнению с оборудованием старого поколения. Это не только снижает эксплуатационные расходы, но и поддерживает обязательства по обеспечению устойчивого развития, которые становятся все более важными для розничных партнерств и экспортных рынков.
Также растет спрос на более полезные и высококачественные варианты вафельных палочек — цельнозерновые вафли, начинки с пониженным содержанием сахара, функциональные добавки ингредиентов и рецепты без аллергенов. Современные автоматические линии по производству вафельных палочек разрабатываются с большей гибкостью рецептов и более быстрыми возможностями переключения, чтобы поддержать диверсификацию продуктов без ущерба для производительности.
Интеграция интеллектуального производства является еще одним важным направлением. Оборудование для производства вафельных валков, управляемое ПЛК и HMI, все чаще подключается к MES (системам управления производством) заводского уровня и платформам удаленного мониторинга, предоставляя менеджерам по производству в режиме реального времени информацию о производительности, энергопотреблении, событиях простоя и показателях качества на нескольких линиях одновременно.
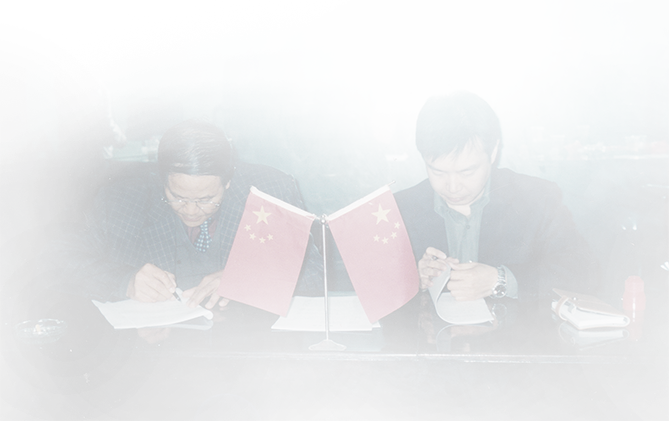
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.