 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Линия по производству печенья: полное руководство по машинам, мощности, автоматизации и инвестиционным затратам
Контент
- Как работает линия по производству печенья: сквозной обзор процесса
- Ключевые машины на линии по производству печенья
- Типы линий по производству печенья по категориям продукции
- Мощность производственной линии: как правильно рассчитать размер линии
- Системы автоматизации и управления в современных линиях по производству печенья
- Интеграция упаковки: завершение системы производства печенья
- Ведущие производители и поставщики оборудования для линий по производству печенья
- Установка, ввод в эксплуатацию и обучение операторов
- Распространенные проблемы на линиях по производству печенья и способы их решения
- Соображения стоимости и рентабельность инвестиций в линию по производству печенья
А линия по производству печенья представляет собой полностью интегрированную систему промышленного оборудования, предназначенную для преобразования сырьевых ингредиентов — муки, сахара, жиров и разрыхлителей— в готовое упакованное печенье с высокой производительностью и стабильным качеством. Независимо от того, производите ли вы твердые крекеры, мягкое печенье, сэндвич-печенье или вафли, основная инженерная задача одна и та же: поддерживать точный контроль над замешиванием, формованием, выпечкой, охлаждением и упаковкой теста в ходе непрерывных высокоскоростных операций. Для производителей продуктов питания, рассматривающих возможность новой установки, модернизации или расширения мощностей, понимание архитектуры линия по производству печенья детализация является важным первым шагом на пути к принятию обоснованных инвестиционных решений.
Как работает линия по производству печенья: сквозной обзор процесса
Полный линия по переработке печенья следует последовательная серия этапов, каждый из которых обрабатывается специальным оборудованием, которое напрямую подключается к следующему. Понимание этого потока имеет решающее значение для планирования компоновки завода, устранения неполадок и оптимизации мощности.
- Взвешивание ингредиентов и предварительное смешивание: Перед подачей в смеситель сыпучие ингредиенты автоматически взвешиваются и дозируются с помощью систем объемного или гравиметрического дозирования.
- Замешивание теста: В зависимости от типа печенья тесто смешивают в горизонтальных, вертикальных или непрерывных миксерах для достижения правильного развития и текстуры клейковины.
- Раскладывание теста и ламинирование: Смешанное тесто постепенно раскатывают до точной и равномерной толщины с помощью калибровочных валков с добавлением ламинирования для слоеного или многослойного печенья.
- Резка и формовка: Роторные резаки, роторные формовочные машины или формовочные головки с проволочной резкой формируют из теста отдельные кусочки печенья на ленте для выпечки.
- Выпечка: Формованные кусочки печенья проходят через туннельную печь на стальной или проволочной сетчатой ленте, проходя через точно контролируемые температурные зоны.
- Охлаждение: Свежеиспеченное печенье проходит через охлаждающий конвейер, чтобы снизить его температуру до уровня окружающей среды перед обработкой или нанесением покрытия.
- Вторичная обработка: В зависимости от продукта на этом этапе печенье может быть покрыто кремом, шоколадной глазурью, начинкой из джема или сахарной глазурью.
- Упаковка: Готовое печенье укладывается, подсчитывается, упаковывается и упаковывается в картонные коробки с помощью автоматизированного упаковочного оборудования в конце линии.
Каждый этап должен быть точно синхронизирован с другими с точки зрения производительности и размеров продукта. Узкое место в любой точке — будь то в смесителе, печи или упаковочном блоке — снижает выходную мощность всего система производства печенья.
Ключевые машины на линии по производству печенья
Каждый этап линия по производству печенья обслуживается специализированным оборудованием. Следующая разбивка охватывает основные машины, их функции и критические параметры производительности, которые должны оценить покупатели.
Тестомиксер
Тестосмеситель является отправной точкой всей линии и оказывает огромное влияние на качество конечного продукта. Для печенья из твердого теста (например, крекеров и печенья Мари) горизонтальные сигма-лопастные миксеры развивают глютен за счет длительного смешивания с высоким сдвиговым усилием. Для изделий из мягкого теста (печенье, диетическое печенье) требуется смешивание сливок и сахара с низким усилием сдвига с последующим добавлением муки, чтобы избежать чрезмерного развития глютена, который сделает печенье жестким. Смесители непрерывного действия все чаще используются на линиях большого объема, поскольку они устраняют несоответствие партий и интегрируются непосредственно с секцией листового теста без ручной передачи теста. Ключевые характеристики, которые необходимо оценить, включают производительность смешивания (кг на партию или кг/час), мощность двигателя, конфигурацию смесительного рычага и способность охлаждения рубашки для термочувствительного теста.
Тестораскаточная машина и калибровочные валки
После замешивания тесто необходимо превратить из сыпучей массы в гладкий однородный лист точной толщины. Секция раскатывания обычно состоит из загрузочного бункера, пары валков предварительной раскатывания и ряда валков постепенно уменьшающейся толщины, которые поэтапно уменьшают толщину теста, чтобы избежать разрывов или напряжений. Для ламинированных изделий, таких как слоеные крекеры, ламинатор складывает и укладывает лист теста несколько раз, чтобы создать определенное количество слоев. Точный контроль зазора на калибровочных валках —, измеряемый в десятых долях миллиметра —, имеет решающее значение, поскольку толщина теста напрямую определяет вес печенья, текстуру и однородность времени выпечки по ширине производственной полосы.
Роторный резак и роторный формовщик
Формование осуществляется либо ротационным резаком, либо ротационным формовочным станком, в зависимости от типа теста. Вращающиеся резаки штампуют формы из непрерывного листа теста, при этом обрезки теста возвращаются обратно в секцию листа. Они используются для изделий из твердого теста, которые обладают достаточной эластичностью, чтобы их можно было сначала раскатывать. Роторные формовочные машины, напротив, вдавливают мягкое тесто непосредственно в гравированные полости штампа во вращающемся барабане, полностью исключая отходы — идеально подходит для жирного песочного печенья и печенья для пищеварения, которые слишком хрупкие, чтобы их можно было раскладывать и резать. Машины для резки и отсадки проволоки используются для очень мягкого теста с высоким содержанием влаги (капельное печенье, мягкие сорта), которое вообще невозможно раскатывать. Ширина формовочного узла определяет эффективную ширину производственной полосы и имеет прямую линейную зависимость от выходной мощности.
Туннельная печь
Туннельная печь является наиболее капиталоемким и технически сложным компонентом из всех промышленная линия по производству печенья. Современные туннельные печи для выпечки печенья обычно работают на прямом газе (DGF), косвенном излучении (IR), конвекции или гибридных комбинациях этих режимов теплопередачи. Каждую зону внутри печи можно независимо контролировать по температуре (сверху и снизу отдельно), скорости воздушного потока и положению заслонки, что дает пекарям точный контроль над цветом печенья, содержанием влаги и подъемом. Длина печи составляет от 20 метров для линий малой вместимости до более 100 метров для линий большого объема крекеров или закусок. Скорость ленты в сочетании с длиной духовки определяет время выпечки. Критические параметры выпечки —включая температурный профиль, уровень влажности в ранних зонах и настройки выхлопа — должны быть оптимизированы для каждой конкретной рецептуры печенья и не могут быть просто перенесены между типами продуктов.
Охлаждающий конвейер
Печенье выходит из духовки при температуре от 150°C до 200°C и должно быть охлаждено до температуры ниже 35–40°C перед сэндвич-кремом, шоколадной глазурью или упаковкой — все это требует, чтобы печенье было структурно стабильным и термически нейтральным. Охлаждающие конвейеры достигают этого за счет сочетания воздействия окружающего воздуха и, в некоторых системах, принудительного воздушного охлаждения воздухом, отфильтрованным HEPA. Секция охлаждения должна быть достаточно длинной, чтобы обеспечить адекватное рассеивание тепла без образования конденсата из-за быстрого падения температуры. Недостаточное охлаждение является одной из основных причин выхода из строя упаковки и развития плесени в упакованных бисквитных изделиях.
Машина для сэндвичей с кремом
Для сэндвич-печенья — одного из самых ценных форматов печенья — машина для сэндвич-сэндвичей с кремом помещает точный вес кремовой начинки между двумя половинками печенья и применяет контролируемое сжатие для достижения правильной толщины сэндвича и адгезии крема. Современные сэндвич-машины оснащены сервоприводом и способны производить 1000–2000 сэндвичей в минуту в многополосных конфигурациях. Точность веса сливок имеет решающее значение как для качества продукта, так и для контроля затрат, поскольку начинка обычно представляет собой самый дорогой компонент сэндвич-печенья.
Типы линий по производству печенья по категориям продукции
Не все линии по производству печенья настроены одинаково. Выбор оборудования, компоновка линии и параметры процесса существенно различаются в зависимости от типа производимого печенья. Вот сравнение наиболее распространенных типов линий:
| Тип печенья | Тип теста | Метод формования | Типичный тип печи |
| Твердое сладкое печенье (Мари, Пти Бер) | Твердое тесто | Роторный резак | Гибрид DGF / IR |
| Сэндвич-печенье со сливками (в стиле Oreo) | Короткое тесто | Роторный формовщик | Конвекция / ИК |
| Крекеры и соленые оладьи | Ферментированное / твердое тесто | Ламинатор + роторный резак | DGF многозонный |
| Печенье для пищеварения | Короткое / полусладкое тесто | Роторный формовщик | ИК / конвекция |
| Вафли | Жидкое тесто | Вафельные формы для выпечки | Специальная вафельная печь |
| Мягкое печенье | Мягкое тесто с высоким содержанием влаги | Перерезка проволоки / вкладчик | Конвекция |
Мощность производственной линии: как правильно рассчитать размер линии
Выбор правильной емкости для a линия по производству печенья является одним из наиболее важных решений в процессе инвестиционного планирования. Недостаточный размер создает непосредственное препятствие для коммерческого запуска; избыточный размер означает высокие капитальные затраты и недоиспользованные активы с повышенными фиксированными затратами на единицу продукции. Мощность производства печенья обычно выражается в килограммах в час (кг/ч) выпуска готовой продукции.
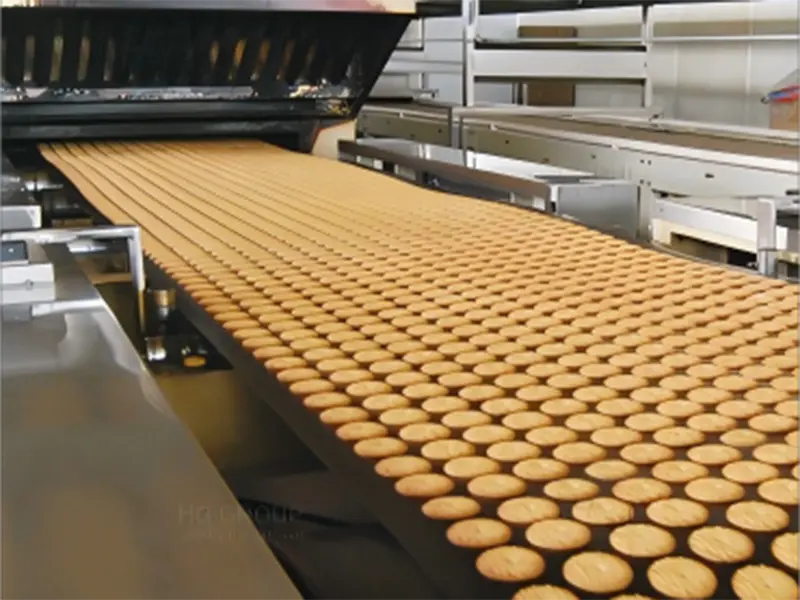
Основными факторами, определяющими пропускную способность линии, являются ширина полосы печи и скорость полосы. Более широкая полоса вмещает больше рядов продуктов на поверхности выпечки, пропорционально увеличивая производительность. Обычная ширина полосы для коммерческих линий составляет от 800 мм (мелкосерийное или специальное производство) до 2000 мм (крупносерийные промышленные линии). Линия с полосой шириной 1000 мм обычно производит 300–600 кг/ч для твердого сладкого печенья; линия с полосой шириной 1500 мм для того же продукта может производить 600–1200 кг/ч. В качестве общего ориентира планирования:
| Шкала линий | Ширина полосы | Выходной диапазон | Типичное применение |
| Маленький / Пилот | 400–600 мм | 50–150 кг/ч | НИОКР, ремесленники, экспортные стартапы |
| Средний масштаб | 800–1000 мм | 200–600 кг/ч | Региональные бренды, контрактное производство |
| Промышленный | 1200–1500 мм | 600–1500 кг/ч | Национальные бренды, крупные упаковщики |
| Большой объем | 1800–2000 мм | 1500–3000+ кг/ч | Многонациональные производители товаров повседневного спроса |
Помимо ширины полосы пропускания, при расчете мощности необходимо учитывать фактические доступные производственные часы в год, запланированные простои для очистки, технического обслуживания и замены продукции. Линия производительностью 500 кг/ч, работающая 22 часа в сутки, 300 дней в году с 85% OEE (общей эффективностью оборудования), производит около 2805 тонн в год — этот показатель следует сопоставить с прогнозами рыночного спроса, прежде чем принимать решение о спецификации.
Системы автоматизации и управления в современных линиях по производству печенья
Современный автоматизированные линии по производству печенья представляют собой высокотехнологичные системы, управляемые платформами PLC (программируемый логический контроллер) или SCADA (диспетчерское управление и сбор данных), которые управляют и контролируют каждый этап процесса в режиме реального времени. Уровень автоматизации значительно различается между линиями начального уровня и системами "под ключ" премиум-класса, но направление всей отрасли твердо направлено на большую автоматизацию по следующим причинам:
- Последовательность: Автоматизированное управление устраняет человеческую изменчивость критических параметров, таких как время смешивания, температура теста, настройки зоны печи и вес отложений сливок, обеспечивая более высокую однородность качества при многомиллионных ежедневных объемах производства.
- Управление рецептами: Цифровое хранилище рецептов позволяет операторам быстро переключаться между типами продуктов, автоматически настраивая все параметры машины в соответствии с предварительно проверенными настройками, а не полагаясь на ручную перенастройку.
- Регистрация и прослеживаемость данных: Непрерывный учет параметров процесса (температуры печи, веса теста, времени выпечки) способствует соблюдению требований безопасности пищевых продуктов, отслеживаемости партий и анализу первопричин при возникновении отклонений в качестве.
- Мониторинг OEE: Панели мониторинга в режиме реального времени отображают скорость линии, причины простоев и количество производственных процессов, что позволяет руководителям выявлять и реагировать на неэффективность во время смены, а не постфактум.
- Управление энергопотреблением: Интеллектуальные системы управления духовками регулируют потребление газа и электроэнергии в зависимости от фактического спроса, сокращая потери энергии во время переходов, замедлений и периодов простоя.
Системы визуального контроля все чаще интегрируются на этапе после духовки для обнаружения сломанного, недопеченного или деформированного печенья и автоматического отбраковки его до того, как оно достигнет упаковочной секции. Системы обнаружения рентгеновских лучей или металлов также являются стандартными в линиях, соответствующих требованиям безопасности пищевых продуктов, для обнаружения физических загрязнений до того, как продукт будет запечатан в первичную упаковку.
Интеграция упаковки: завершение системы производства печенья
Упаковочный раздел а полный линия по производству печенья часто недооценивается как по сложности, так и по капитальным затратам. На полностью автоматизированной линии упаковочное оборудование следует непосредственно за охлаждающим конвейером (и сэндвич- или глазировочными агрегатами, если применимо), принимая печенье со скоростью линии и превращая его в готовые к использованию, запечатанные и маркированные упаковки без ручного вмешательства.
Первичная упаковка
Первичная упаковка — обертка, находящаяся в непосредственном контакте с печеньем — обычно выполняется с помощью горизонтальных поточных оберточных машин (машин HFFS) или вертикальных формовочно-фасовочно-укупорочных машин (VFFS). Машины HFFS являются стандартом для упаковки печенья в стики и рукава, производя герметично закрытые полипропиленовые (BOPP) упаковки со скоростью до 200–400 упаковок в минуту на полосу движения. Системы укладки перед оберткой потока организуют печенье в однорядные столбцы с правильным количеством штук в упаковке перед упаковкой.
Вторичная и третичная упаковка
После первичной упаковки мультиупаковки или отдельные обертки упаковываются в розничные коробки с помощью картонажных машин, а затем загружаются в гофрированные грузоотправители упаковщиками ящиков. Паллетирование — роботизированные или обычные многослойные паллетизаторы — укладывают заполненные ящики на поддоны для складского хранения и исходящей логистики. Полная интеграция первичной и третичной упаковки в единую автоматизированную линию исключает ручную обработку продукции, значительно снижая затраты на рабочую силу, риск загрязнения и уровень повреждений.
Ведущие производители и поставщики оборудования для линий по производству печенья
Мировой рынок для оборудование линии по производству печенья обслуживается сочетанием европейских производителей премиум-класса, признанных азиатских поставщиков и специалистов по проектам "под ключ". Каждый сегмент предлагает различные балансы технологической сложности, сервисной поддержки и капитальных затрат.
- Бейкер Перкинс (Великобритания): Одно из старейших и наиболее уважаемых имен в области проектирования линий по производству печенья, известное смесителем Tweedy и высокоточными системами формования и печи. Особенно хорош в крекерах, крепких сладких блюдах и сэндвичах.
- Хаас (Австрия / Группа GEA): Специализируется на линиях по производству вафель, сэндвичей и печенья, уделяя особое внимание автоматизации и энергоэффективности. Широко используется транснациональными кондитерскими компаниями.
- Группа Бюлер (Швейцария): Предоставляет комплексные линейные решения для печенья, крекеров и печенья с глубокой интеграцией технологического оборудования и платформ цифровой автоматизации.
- Reading Bakery Systems (США): Компания специализируется на производстве крекеров для закусок, кренделей и экструдированных линий по производству закусок, предлагая надежную технологическую и прикладную поддержку.
- Чжаоцин Кэхуэй / Катбар / Хэнань Жунда (Китай): Китайские производители предлагают полный машины для производства печенья при значительно более низких капитальных затратах, что делает их доминирующим выбором для производителей развивающихся рынков и средних региональных производителей. Качество и послепродажное обслуживание различаются в зависимости от поставщика и должны оцениваться посредством посещений объектов и проверок рекомендаций.
При оценке поставщиков для a линия печенья под ключКлючевые критерии выбора, выходящие за рамки спецификаций оборудования, включают: доступность и оперативность местных или региональных технических служб, доступность запасных частей и сроки поставки, объем ввода в эксплуатацию и обучения операторов, а также опыт поставщика в отношении вашего конкретного типа продукции и масштаба производства.
Установка, ввод в эксплуатацию и обучение операторов
Период между поставкой оборудования и первым коммерческим производством нового линия по производству печенья является одним из наиболее рискованных этапов проекта по производству продуктов питания. Плохое планирование при монтаже и вводе в эксплуатацию приводит к длительным простоям, проблемам с качеством и перерасходу средств. Структурированный план ввода в эксплуатацию должен охватывать следующие элементы:
- Заводские приемочные испытания (FAT): Ключевые параметры производительности — скорость выпуска, вес продукта, содержание влаги — должны быть проверены на предприятии поставщика перед отправкой, по возможности используя реальные производственные рецепты.
- Подготовка площадки: Строительные работы, подключение к коммунальным услугам (газ, электричество, сжатый воздух, вода) и вентиляция должны быть завершены в соответствии со спецификациями до начала установки оборудования.
- Приемочные испытания на месте (SAT): После установки вся линия тестируется на производственной площадке на возрастающих скоростях до тех пор, пока не будут достигнуты контрактные характеристики производительности и качества.
- Разработка рецептов и испытания выпечки: Перед коммерческим запуском команда по выпечке должна разработать и проверить профили печей и параметры процесса для каждого продукта, который будет работать на линии.
- Обучение операторов и техническому обслуживанию: Практическое обучение операторов производства, специалистов по качеству и инженеров по техническому обслуживанию должно быть включено в график ввода в эксплуатацию и завершено до первого коммерческого запуска.
Распространенные проблемы на линиях по производству печенья и способы их решения
Даже хорошо спроектированный линии по производству печенья испытывают повторяющиеся эксплуатационные проблемы. Знание наиболее распространенных проблем и их коренных причин позволяет быстрее устранять неполадки и снижает производственные потери.
| Проблема | Вероятная причина | Корректирующее действие |
| Изменение веса печенья | Несоответствие зазора между валками калибра или изменение подачи теста | Перекалибруйте калибровочные валки; проверьте постоянство уровня бункера для подачи теста |
| Неравномерный цвет выпечки | Дисбаланс температуры в зоне печи или изменение скорости полосы | Профилируйте температуру печи по всей ширине; проверьте ленточный привод на проскальзывание |
| Печенье прилипает к ленте | Недостаточное содержание жира в составе или загрязнение полос | Проверьте уровень жира в рецептуре; очистите и кондиционируйте ленту для выпечки |
| Высокая частота поломок после духовки | Чрезмерная выпечка, низкое содержание жира или резкие переходы конвейера | Уменьшите температуру или время работы печи; проверьте зазор конвейера и соответствие скорости |
| Вес кремового наполнителя не соответствует спецификации | Изменение температуры сливок, влияющее на вязкость и производительность насоса | Поддерживайте постоянную температуру сливок; перекалибруйте насос для осаждения |
| Неисправности уплотнения упаковки | Неправильная температура уплотнительного стержня или натяжение пленки | Проверьте температуру сварки в соответствии со спецификацией пленки; отрегулируйте настройки натяжения пленки |
Соображения стоимости и рентабельность инвестиций в линию по производству печенья
Капитальные затраты на линия по производству печенья охватывает чрезвычайно широкий диапазон в зависимости от мощности, уровня автоматизации, происхождения оборудования и того, включена ли вторичная обработка (сэндвичирование, глазирование). Грубо говоря, стоимость мелкосерийной линии с полосой 600 мм от китайского производителя может составить 150 000 долларов США–400 000 долларов США за основное линейное оборудование. Средняя линейка от европейского поставщика с полной автоматизацией и интеграцией упаковки обычно стоит от 1,5 до 5 миллионов долларов США. Линии высокой пропускной способности от производителей премиум-класса с полным объемом работ "под ключ", включая гражданские и коммунальные работы, могут превышать 15–20 миллионов долларов США.
Помимо капитальных затрат, ключевыми финансовыми параметрами для анализа рентабельности инвестиций являются:
- Выход сырья: Соотношение готового бисквита к количеству сырья. Потери обрезков, прилипания теста и сломанного продукта напрямую влияют на себестоимость единицы продукции.
- Потребление энергии: На печь приходится 60–75% общего энергопотребления линии. Стоимость энергии на кг продукции должна оцениваться во время ввода в эксплуатацию и постоянно контролироваться.
- Стоимость рабочей силы: Уровень автоматизации напрямую определяет численность персонала, необходимую для каждой смены. Для полностью автоматизированной линии может потребоваться 5–8 операторов; для полуручной линии аналогичной пропускной способности может потребоваться 20–30.
- OEE (общая эффективность оборудования): Отраслевые стандарты для хорошо эксплуатируемых линий по производству печенья составляют 75–85% OEE. Каждый процентный пункт улучшения OEE на линии производительностью 500 кг/ч, работающей 22 часа в сутки, добавляет примерно 40 тонн годового объема производства — значимый доход по коммерческим ценам на печенье.
- Техническое обслуживание и запасные части: Ежегодные затраты на техническое обслуживание хорошо обслуживаемой линии среднего масштаба обычно составляют 2–5% от стоимости оригинального оборудования. Программы профилактического обслуживания, которые отслеживают изнашиваемые детали и заблаговременно планируют замену, имеют важное значение для достижения целевых показателей OEE.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.