 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Все, что вам нужно знать о линейке картофельных чипсов
Контент
- Что на самом деле делает линия по производству картофельных чипсов
- Основные этапы линии по производству чипов
- Типы линий по производству картофельных чипсов по масштабу и производительности
- Основные характеристики для сравнения при покупке линейки чипсов
- Распространенные проблемы на линиях по производству картофельных чипсов и способы их устранения
- Линии по производству картофельных чипсов периодического или непрерывного действия: что выбрать
Что на самом деле делает линия по производству картофельных чипсов
Линия по производству картофельных чипсов представляет собой полную последовательность машин, которые берут сырой картофель и превращают его в готовые упакованные чипсы — готовые к розничной или оптовой продаже. Это не одна машина, а интегрированная производственная система, в которой каждая единица оборудования напрямую подключается к следующей, а качество продукции на каждом этапе влияет на все последующие этапы.
Хорошо сконфигурированная линия по производству чипсов обычно обеспечивает мойку, очистку, нарезку, бланширование, жарку, обезжиривание, ароматизацию и упаковку в непрерывном потоке. В современных автоматизированных установках вся эта последовательность выполняется с минимальным ручным вмешательством, что позволяет заводам поддерживать стабильные объемы производства 200 кг/ч до 2000 кг/ч и более, в зависимости от пропускной способности линии.
Прежде чем инвестировать в нее, настраивать существующую установку или масштабировать перерабатывающее предприятие, важно понять, что включает в себя линия по производству картофельных чипсов — и как взаимодействует каждый этап —.
Основные этапы линии по производству чипов
Каждый этап линии по переработке картофельных чипсов служит определенной технической цели. Пропуск или недостаточное инвестирование в любой из них обычно создает проблемы — плохая однородность ломтиков, высокое содержание масла, непостоянный вкус или ускоренная деградация масла.
Стирка и пилинг
Сырой картофель поставляется с почвой, поверхностными бактериями и кожицей, которые необходимо удалить перед нарезкой. Щеточные или абразивные роликовые шайбы наиболее распространены для линий большого объема. Очистка обычно выполняется с помощью карборундовых валиков или паровых шелушителей — паровая очистка предпочтительна для крупномасштабных операций, поскольку она сводит к минимуму потери при очистке, при этом типичные отходы очистки находятся под 8–12% от сырого веса по сравнению с 15–18% для механического истирания.
Нарезка
Постоянная толщина среза является одной из наиболее важных переменных качества чипа. Стандартные чипсы в чайнике состоят из ломтиков 1,2–1,6 мм, в то время как более тонкие чипы непрерывного процесса работают на 0,9–1,2 мм. Центробежные слайсеры с вращающимися пластинами импеллера обеспечивают высокую производительность, в то время как линейные слайсеры с лезвиями обеспечивают лучшую однородность толщины для премиальных линеек продукции. Системы отслеживания износа лезвий и автоматической регулировки оправдывают вложения в крупносерийные линии, поскольку даже отклонение толщины ломтиков на 0,2 мм приводит к заметным неравномерностям жарки.
Бланширование и сушка
Бланширование удаляет поверхностный крахмал, выделяющийся во время нарезки, который в противном случае привел бы к слипанию чипсов во время жарки и получению неравномерного, более темного цвета. Бланшировать горячей водой при 70–80°C в течение 2–3 минут является стандартным. После бланширования обезвоживающий вибратор и сушилка с воздушным ножом удаляют поверхностную влагу до того, как ломтики попадут во фритюрницу —, уменьшая разбрызгивание масла и значительно сокращая потребление энергии при жарке.
Непрерывная жарка
Фритюрница непрерывного действия - это сердце линия картофельных чипсов. Температура масла обычно поддерживается в пределах 160°С и 175°С, при этом время пребывания ломтика в масле составляет 2,5–4 минуты в зависимости от толщины и желаемой влажности. Лопастные конвейерные системы погружают и транспортируют ломтики через масляную ванну с контролируемой скоростью. Скорость оборота масла — частота пополнения фритюрницы свежим маслом — напрямую влияет на вкус чипсов и качество масла; хорошо спроектированные фритюрницы непрерывно переворачивают масло, чтобы свести к минимуму окисление и накопление свободных жирных кислот.
Удаление масла и охлаждение
Сразу после жарки чипсы проходят через вибрационный конвейер для обезжиривания, откуда стекает избыток поверхностного масла, а затем через охлаждающий туннель, который быстро снижает температуру чипсов до уровня окружающей среды. Правильное охлаждение предотвращает образование конденсата внутри упаковки, что может привести к размягчению и значительному сокращению срока годности. Хорошо охлажденный чип, выходящий из линии, должен достигать ниже 35°C перед поступлением в ароматизирующий барабан.
Ароматизатор
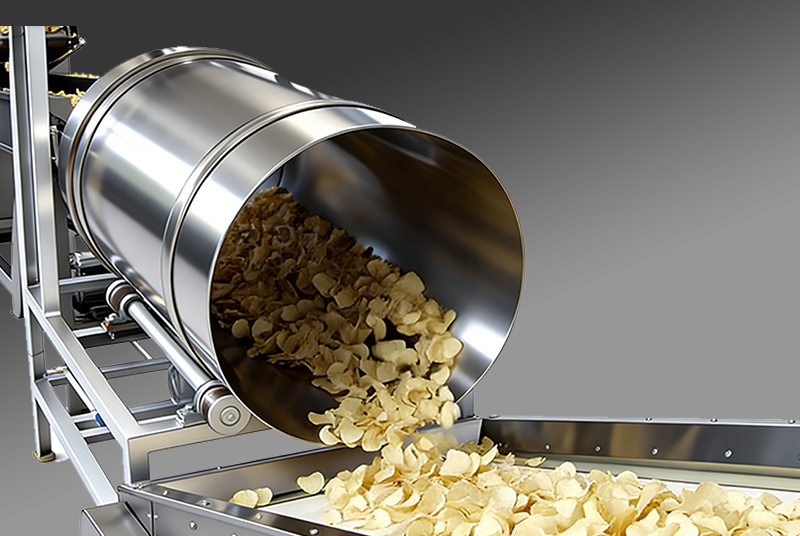
Приправа наносится в вращающемся барабанном устройстве для нанесения покрытий, где стружка падает на систему мелкодисперсного распыления или диспергирования порошка. Адгезия приправ зависит от содержания масла, все еще присутствующего на поверхности чипсов —, поэтому время между обезжириванием и ароматизацией имеет значение. Скорость и угол вращения барабана, расположение распылительной форсунки и скорость подачи приправы - все это регулируемые параметры, влияющие на однородность покрытия. Для линеек с несколькими вкусами быстросменные барабанные системы сокращают время смены продукта до менее 15 минут.
Упаковка
Готовая стружка транспортируется по мягкому элеваторному конвейеру к многоголовочным весам — обычно 14-головочным или 16-головочным весам —, которые порционируют стружку до целевого веса с точностью в пределах ±1 г. Взвешенная порция попадает в вертикальную машину для формования, наполнения и запечатывания (VFFS), которая формирует пакет, наполняет его стружкой, впрыскивает газообразный азот для защиты от окисления и разрушения и запечатывает упаковку. Выходные скорости современных линий микросхем VFFS достигают 60–100 мешков в минуту для стандартных размеров розничной упаковки.
Типы линий по производству картофельных чипсов по масштабу и производительности
Не каждая операция требует одинакового уровня автоматизации или пропускной способности. Линии обработки микросхем в целом классифицируются по объему выпуска, который определяет степень автоматизации, занимаемую площадь оборудования и необходимые капиталовложения.
| Тип линии | Типичный выход | Уровень автоматизации | Лучше всего подходит для |
|---|---|---|---|
| Малогабаритный / Полуавтоматический | 50–200 кг/ч | Частичное руководство | Стартапы, региональные бренды |
| Среднемасштабный автоматизированный | 200–500 кг/ч | Полностью автоматизирован | Процессоры среднего размера, частная марка |
| Промышленная непрерывная линия | 500–2000+ кг/ч | Полностью автоматизированный + ПЛК/СКАДА | Национальные бренды, контрактные производители |
Для стартапа, выходящего на рынок закусок, полуавтоматическая линия производительностью 100–150 кг/ч часто является наиболее разумной точкой входа — она ограничивает первоначальные капитальные затраты, сохраняя при этом стабильное качество продукции. Более позднее масштабирование более экономически эффективно, чем завышение спецификаций на начальном этапе, когда спрос еще только проверяется.
Основные характеристики для сравнения при покупке линейки чипсов
При оценке поставщиков или настройке новой линии по производству картофельных чипсов заслуживают пристального внимания несколько технических характеристик, помимо простой производительности. Они напрямую влияют на качество продукции, эксплуатационные расходы и долгосрочную надежность.
- Мощность и оборачиваемость фритюрного масла: Фритюрница с постоянным подачей свежего масла и управлением переливом поддерживает уровень свободных жирных кислот (СЖК) ниже 0,5%, защищая вкус чипсов и продлевая срок службы масла. Линии без этой функции требуют полных циклов сброса и замены масла, что приводит к простоям и увеличению затрат на нефть.
- Точность контроля температуры: ПИД-регуляторы температуры на фритюрнице и бланшировщике должны поддерживать заданное значение в пределах ±2°C. Слабый контроль температуры приводит к изменению цвета чипа и непостоянному содержанию влаги.
- Материал лезвия слайсера и стоимость замены: При крупносерийном производстве лезвия из высокоуглеродистой стали необходимо заменять каждые 4–8 часов. Лезвия из карбида вольфрама или с покрытием служат значительно дольше, но изначально стоят дороже. Учитывайте общую годовую стоимость лезвия, а не только покупную цену.
- Совместимость с очисткой на месте (CIP): Конструкция из пищевой нержавеющей стали (304 или 316L) с гладкими внутренними поверхностями, которые полностью дренируются, обеспечивает быструю химическую очистку между производственными циклами — критически важно для соответствия требованиям HACCP и контроля аллергенов при работе с несколькими вкусами.
- Потребление энергии на кг продукции: Полностью автоматизированная линия производительностью 500 кг/ч обычно потребляет 80–130 кВт·ч на тонну готовой продукции. Попросите поставщиков предоставить проверенные данные по энергопотреблению — а не теоретические минимумы— и рассчитайте общую стоимость энергии на 5-летний период, сравнивая расценки.
- Система управления и дистанционная диагностика: Современные линии с системами SCADA на базе ПЛК позволяют осуществлять удаленный мониторинг неисправностей и регистрацию параметров — сокращая время простоя и упрощая ведение учета качества для аудитов безопасности пищевых продуктов.
Распространенные проблемы на линиях по производству картофельных чипсов и способы их устранения
Даже хорошо настроенные линии сталкиваются с повторяющимися проблемами. Знание основных причин ускоряет устранение неполадок и предотвращает попадание дефектов качества в упакованный продукт.
Темный или неровный цвет чипа
Наиболее распространенной причиной является высокое содержание редуцирующего сахара в сыром картофеле—, особенно в картофеле, хранящемся при низких температурах (ниже 8°C), при которых крахмал превращается в сахара. Кондиционирование картофеля при температуре 15–18°С в течение 1–2 недель перед обработкой снижает уровень сахара. На линии увеличение времени бланширования или снижение температуры фритюрницы на 5–8°C может компенсировать пограничное сырье. Неравномерная толщина среза из-за износа лезвий является второй по распространенности причиной — проверяйте и заменяйте лезвия по графику.
Высокое содержание масла в готовой стружке
Целевое содержание масла для стандартных чипсов составляет 28–35% по массе. Если готовый продукт постоянно превышает этот диапазон, наиболее вероятными причинами являются недостаточная предварительная сушка (слишком много поверхностной влаги попадает во фритюрницу), слишком низкая температура фритюрницы или недостаточное обезжиривание после жарки. Проверьте производительность сушилки с воздушным ножом и проверьте температуру масла в нескольких точках по ширине фритюрницы — температурные градиенты в широких фритюрницах являются обычным явлением и часто упускаются из виду.
Чипсы слипаются или ломаются во фритюрнице
Прилипание указывает на неполное удаление крахмала на этапе бланширования — увеличьте температуру бланширующей воды или увеличьте время выдержки. Поломка лопастного конвейера фритюрницы обычно означает, что скорость лопасти слишком высока или расстояние между лопастями слишком узкое для используемой толщины ломтика. Отрегулируйте оба параметра и убедитесь, что скорость загрузки фритюрницы соответствует проектным характеристикам оборудования — перегрузка фритюрницы слишком большим количеством продукта приводит к образованию комков и неравномерной обжарке.
Неравномерное покрытие приправами
Плохая адгезия приправ обычно объясняется либо тем, что стружка, попадающая в барабан, слишком холодная и сухая (что снижает количество поверхностного масла, доступного для связывания приправ), либо тем, что скорость вращения барабана не соответствует размеру партии. Для порошковых приправ электростатические системы покрытия — теперь распространенные на линиях закусок премиум-класса — значительно улучшают однородность покрытия и сокращают отходы приправ 15–25% по сравнению со стандартным применением барабанного распыления.
Линии по производству картофельных чипсов периодического или непрерывного действия: что выбрать
Выбор между линией по производству чипсов периодического действия и линией непрерывного действия является одним из наиболее важных решений в производстве картофельных чипсов, и это в первую очередь решение, касающееся продукта и рынка, а не только затрат.
Непрерывные линии пропускайте продукт через фритюрницу равномерным потоком, что делает его идеальным для больших объемов и однородных продуктов, таких как стандартные соленые или слегка ароматизированные чипсы. Они обеспечивают более низкую стоимость рабочей силы на единицу продукции, более жесткий контроль процесса и лучшую пригодность для крупных объемов розничной торговли или общественного питания. Однако они менее гибки для мелкосерийного производства или специальных вкусов, а переход между продуктами занимает больше времени.
Линии пакетного котла обжаривайте каждую партию отдельно во вращающемся котле, получая более плотную и хрустящую текстуру, присущую чипсам, приготовленным в котле. Они по своей сути более гибкие — вкусы могут меняться между партиями при минимальной подготовке линии —, а капитальные затраты на единицу мощности ниже в небольших масштабах. Компромиссом является более высокая трудоемкость и более низкая производительность. Типичные процессы во фритюрнице одна партия каждые 8–12 минут, по сравнению с непрерывной производительностью конвейерной фритюрницы.
Многие переработчики среднего размера используют оба типа — непрерывную линию для основных товарных позиций и одну или две фритюрницы для премиальных, ограниченных или региональных вкусовых вариантов. Такое сочетание максимизирует как эффективность, так и гибкость портфеля продуктов.
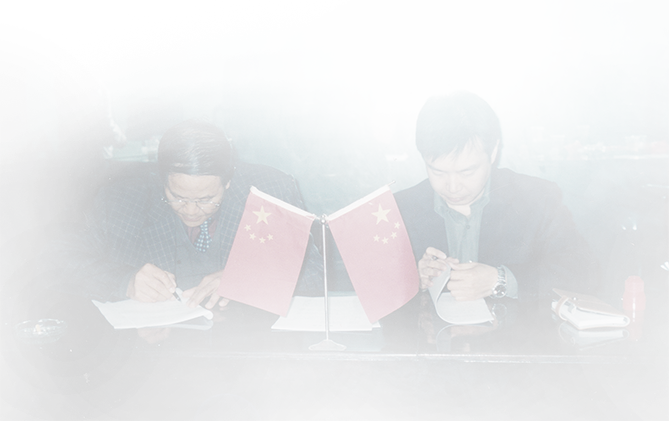
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.