 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Процесс производства картофельных чипсов
Контент
- Как производятся картофельные чипсы: от раскатки теста до непрерывного производства
- 1. Технологический процесс: больше, чем последовательность машин
- 2. Смешивание и кормление: обеспечение стабильного поступления
- 3. Раскатка теста: механическая трансформация
- 4. Роторная резка: превращение непрерывного листа в отдельные части.
- 5. Восстановление металлолома: создание контролируемого материального цикла
- 6. Запекание и жарка: понимание термической последовательности
- 7. Почему производственную линию следует оценивать как систему
- 8. На что следует обратить внимание покупателям при выборе производственной линии
- Вывод: согласованность зависит от интеграции процессов
Как производятся картофельные чипсы: от раскатки теста до непрерывного производства
Внутри технологии формовки, восстановления лома и термической обработки
Картофельные чипсы производятся посредством тщательно скоординированной последовательности смешивания ингредиентов, подачи материала, раскатки теста, ротационной резки и термической обработки. В отличие от традиционных картофельных чипсов, изготавливаемых из нарезанного целого картофеля, готовые чипсы изготавливаются из подготовленной смеси на основе картофеля, которую необходимо превратить в сплошной лист перед нарезкой отдельных кусочков.
Задача состоит не в том, чтобы просто создать желаемую форму. Вся линия должна поддерживать стабильный поток материала, равномерное формирование листа, надежную резку и контролируемую последующую обработку.
Еще одним важным моментом является использование материала. Избыток теста, образующийся во время ротационной резки, при необходимости можно собрать, измельчить и вернуть на стадию смешивания. Это создает цикл восстановления внутри производственного процесса, предъявляя дополнительные требования к погрузочно-разгрузочным работам и согласованности процесса.
В этой статье рассматриваются инженерные принципы, лежащие в основе линии по производству картофельных чипсов, от первого этапа подачи до заключительных операций термической обработки.
1. Технологический процесс: больше, чем последовательность машин
Линию по производству картофельных чипсов следует понимать как взаимосвязанный процесс, а не как совокупность независимых машин.
На основе информации о процессе HG, описанной здесь, основные этапы включают в себя:
-
Приготовление и смешивание рецептурных ингредиентов.
-
Равномерное распределение и подача смеси.
-
Сжатие и раскатывание с помощью формовочных роликов.
-
Роторная резка на отдельные куски.
-
Сбор, дробление и возврат подходящего режущего лома.
-
Ремикс восстановленного материала со свежим материалом.
-
Выпечка или предварительная термическая обработка, если это предусмотрено конфигурацией линии.
-
Жарка и последующая обработка продукта.
Процесс можно разделить на два связанных потока.
Основной производственный поток преобразует приготовленную смесь в отдельные щепки и отправляет их на дальнейшую переработку.
Поток восстановления материала собирает излишки материала, образующиеся при резке, и возвращает подходящий материал на стадию смешивания.
Производительность одного потока влияет на другой. Например, изменения в формировании листов могут повлиять на количество и состояние лома, а изменения в характеристиках восстановленного материала могут повлиять на консистенцию смеси, поступающей в секцию формования.
2. Смешивание и кормление: обеспечение стабильного поступления
Прежде чем смесь достигнет формовочных валков, ингредиенты должны быть распределены достаточно равномерно, чтобы обеспечить работоспособный материал для непрерывной обработки.
Смешивание устанавливает первоначальное распределение ингредиентов и влаги. Распределительный конвейер помогает распределить подготовленную смесь по рабочей ширине перед ее поступлением на катки.
Эти операции имеют разные, но взаимодополняющие цели.
Смешивание обеспечивает однородность материала. Распределение направлено на распределение материала, поступающего в формующую систему.
Если смесь неоднородна, разбрасывающий конвейер не может полностью исправить отклонения основного материала. И наоборот, хорошо приготовленная смесь все равно может давать неровные листы, если ее подавать неравномерно по ширине машины.
Для руководителей производства это различие важно при расследовании дефектов. Изменение, впервые наблюдавшееся на роликах, возможно, возникло на более раннем этапе процесса.
Полезные наблюдения включают консистенцию смешанного материала, распределение материала по конвейеру, локальное накопление, перерывы в подаче и взаимосвязь между стабильностью подачи и толщиной листа.
3. Раскатка теста: механическая трансформация
Раскаточные валки сжимают и деформируют подготовленную смесь в сплошной лист, пригодный для резки.
Эта операция является центральным этапом производства картофельных чипсов, поскольку лист должен оставаться достаточно прочным, чтобы выдерживать механические напряжения, возникающие при транспортировке и резке.
Материал не ведет себя как простое твердое тело. Его реакция зависит от состава, распределения влаги, характеристик частиц и истории обработки.
В исследовании, опубликованном в Журнале пищевой инженерии , изучалось, как условия прокатки и размер сухих картофельных хлопьев влияют на микроструктуру и механические свойства листов картофельного теста. Исследование показало, что на поведение листа при формовании влияет взаимодействие между характеристиками материала и условиями прокатки, и что чрезмерная повторная прокатка может привести к появлению дефектов, которые снижают прочность листа.
Практический смысл заключается в том, что настройки раскатки следует оценивать вместе с состоянием материала, поступающего на ролики.
Почему толщина листа имеет значение
Толщина листа влияет на количество материала в каждой отрезанной детали и влияет на последующий термический процесс.
Различия в толщине могут привести к различиям в нагревании и удалении влаги, что потенциально влияет на цвет и текстуру готового продукта.
Однако уменьшение толщины без учета целостности листа может создать другие проблемы. Хрупкий лист может порваться во время транспортировки или резки, тогда как более толстый лист может потребовать других условий последующей обработки.
Поэтому для целевого продукта необходимо установить соответствующее операционное окно и проверить его на реальной производственной линии.
Диагностика распространенных проблем с листами
Прилипание ролика: Изучите консистенцию материала, распределение влаги, условия подачи, состояние поверхности и соответствующие настройки машины.
Растрескивание края: Проверьте целостность поступающей смеси, однородность влажности, толщину листа и напряжения при обращении.
Неравномерная толщина листа: Проверьте распределение подачи, постоянство зазора между валками, механическое выравнивание и стабильность подачи материала.
Периодический разрыв листа: Определите, возникает ли проблема перед роликами, внутри формовочной секции или во время последующей транспортировки.
Эти наблюдения являются отправной точкой диагностики. Фактическую причину следует подтверждать посредством контролируемых испытаний, а не предполагать только по внешнему виду дефекта.
4. Роторная резка: превращение непрерывного листа в отдельные части.
После раскатки непрерывный материал поступает в секцию ротационной резки, где формируется заданная форма изделия.
Качество резки зависит от состояния листа, а также механических характеристик режущей системы.
Лист с непостоянной толщиной или слабыми участками может привести к искажению краев или неполному разделению. С другой стороны, состояние режущего инструмента, выравнивание и синхронизация могут повлиять на геометрию изделия, даже если входящий лист является удовлетворительным.
Полезный метод устранения неполадок — сравнить лист непосредственно перед резкой с деталями сразу после резки.
Если дефект уже присутствует на начальном этапе, расследование должно быть сосредоточено на подготовке материала и раскрое. Если лист приемлем до резки, но после этого появляются дефекты, участки резки и переноса заслуживают более тщательного осмотра.
Это простое сравнение помогает избежать ненужных регулировок оборудования, которое может не быть причиной проблемы.
5. Восстановление металлолома: создание контролируемого материального цикла
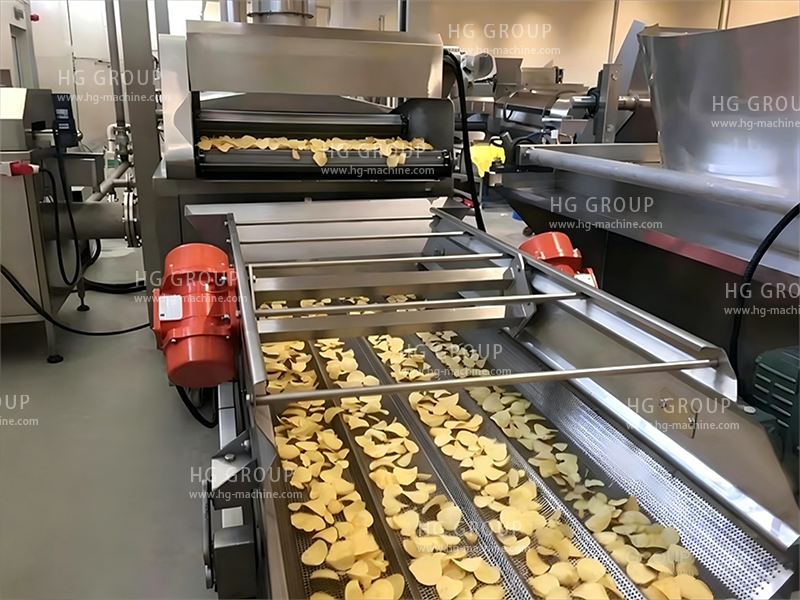
При ротационной резке вокруг отдельных деталей образуется излишек материала. В описанном здесь процессе HG подходящее лишнее тесто собирается, измельчается и возвращается через систему пневматической транспортировки на второй этап смешивания, где оно смешивается со свежим материалом перед возобновлением формования.
Цикл восстановления можно представить как:
Листовой материал → Роторная резка → Сбор лома → Дробление → Пневматическая транспортировка → Повторное смешивание → Перелистовка
Такое расположение помогает извлечь подходящий излишек материала и сократить потери материала, которых можно избежать.
Однако переработка – это не просто вопрос транспортировки лома обратно в миксер. Восстановленный материал уже прошел механическую формовку и резку, и его физическое состояние может отличаться от состояния свежей смеси.
Состояние восстановленного материала, соотношение восстановленного материала и свежего материала, а также эффективность повторного смешивания могут влиять на материал, поступающий в секцию формования.
5.1 Почему восстановленный материал требует контроля процесса
После раскатывания и резки восстановленный материал может отличаться по размеру частиц, состоянию влажности и механической истории от исходной смеси.
Дробление изменяет его физическую форму, а обращение и временное воздействие могут повлиять на его состояние.
Если извлеченный материал распределяется во время повторного смешивания неравномерно, в смеси могут возникнуть локальные изменения. Эти различия могут впоследствии повлиять на непрерывность листа, производительность резки и консистенцию готовой продукции.
По этой причине рекуперация материалов должна рассматриваться как контролируемый технологический поток, а не рассматриваться как неограниченный возврат идентичного материала.
5.2 Важность коэффициента извлеченного материала
Отношение восстановленного материала к свежему материалу является переменной процесса, которую следует оценивать для конкретного продукта и линии.
Изменение этого соотношения может изменить характеристики смеси, поступающей в формовочные валки. Направление и величина эффекта зависят от рецептуры, состояния извлеченного материала и эффективности повторного смешивания.
Не существует универсального коэффициента извлечения, который можно было бы считать подходящим для каждого состава.
Программа практической валидации должна сравнивать различные контролируемые условия восстановления, одновременно отслеживая:
-
Консистенция смеси после повторного смешивания.
-
Сплошность и толщина листа.
-
Залипание ролика или разрыв листа.
-
Качество резки и геометрия изделия.
-
Цвет, текстура и ломкость готового продукта.
-
Материальные потери и перебои в производстве.
Приемлемый рабочий диапазон должен быть установлен на основе реальных производственных испытаний.
5.3 Измерение эффективности восстановления
Полезным стартовым индикатором является коэффициент возврата восстановленного материала:
Коэффициент возврата восстановленного материала (%) = Масса восстановленного материала, возвращенного в процесс ÷ Масса полученного восстанавливаемого лома × 100
Этот показатель описывает, сколько восстанавливаемого лома возвращается в процесс. Он сам по себе не позволяет измерить общий выход продукции и не доказывает, что извлеченный материал не влияет на качество продукции.
Полный материальный баланс должен также учитывать бракованный продукт, материальные потери, изменения влажности и другие соответствующие выходные потоки.
Целью является улучшение использования материалов при сохранении безопасности пищевых продуктов, характеристик продукции и стабильности процесса.
6. Запекание и жарка: понимание термической последовательности
В информации о процессе, предоставленной для этой статьи, указана духовка перед системой жарки и указано время жарки, составляющее примерно 15–30 секунд.
Это детали описанной технологической схемы, а не универсальные условия эксплуатации для всех производимых картофельных чипсов.
При использовании предварительной выпечки или другой операции термического кондиционирования ее назначение и условия эксплуатации следует оценивать отдельно от жарки. Точная роль каждого этапа зависит от фактической конструкции линии и требований к продукту.
При жарке наряду с изменением структуры продукта происходит теплообмен и удаление влаги. На конечную текстуру и внешний вид влияют состояние кусков, поступающих во фритюрницу, в том числе их толщина и распределение влаги, а также условия жарки.
Одного времени пребывания недостаточно для определения процесса. Также имеют значение температура масла, загрузка продукта, циркуляция масла, состояние поступающего продукта и геометрия системы жарки.
Поэтому для контроля производства процесс жарки следует оценивать, используя как эксплуатационные измерения, так и результаты готового продукта.
В зависимости от спецификации продукта и имеющегося оборудования соответствующие проверки могут включать температуру жарки, время выдержки, толщину поступающего куска, влажность или активность воды в готовом продукте, цвет, текстуру и степень разрушения.
7. Почему производственную линию следует оценивать как систему
Проблема, наблюдаемая на одной машине, могла возникнуть на более раннем этапе.
Например, неравномерный цвет после жарки может быть связан с температурными условиями, но на него также могут влиять изменения толщины или различия в поступающей влажности.
Аналогично, поврежденные края после резки могут быть результатом работы режущего механизма или слабых мест, уже имеющихся в листе.
Следующая структура помогает связать наблюдения за процессом с вероятными точками исследования.
| Наблюдение | Первоначальное расследование |
|---|---|
| Неравномерное кормление | Распределение, накопление и стабильность подачи материала |
| Прилипание ролика | Консистенция материала, влажность, состояние поверхности и настройки |
| Растрескивание листа | Целостность материала, распределение влаги, толщина и обращение с ним. |
| Несоответствующая форма продукта | Состояние листа, выравнивание режущего инструмента и передача |
| Изменения после восстановления лома | Состояние восстановленного материала, коэффициент возврата и однородность смешивания |
| Неровный готовый цвет | Толщина детали, входная влажность и условия термической обработки |
| Высокие материальные потери | Выход обрезки, сбор лома, эффективность восстановления и бракованный продукт |
Это скорее отправные точки, чем окончательные диагнозы. Надежное расследование выявляет самую раннюю точку, где процесс отклоняется от нормального состояния, а затем систематически проверяет наиболее вероятные причины.
Одновременное изменение нескольких настроек может затруднить определение того, какой фактор действительно исправил или усугубил проблему.
8. На что следует обратить внимание покупателям при выборе производственной линии
Для производителей, планирующих проект по производству картофельных чипсов, номинальная мощность является лишь частью оценки оборудования.
Необходимо оценить весь процесс, включая подачу, раскатывание, резку, восстановление материала и термическую обработку.
Покупатели должны спросить:
-
Как распределяется материал по ширине формовки?
-
Как оцениваются толщина и непрерывность листа при вводе в эксплуатацию?
-
Как собирается, измельчается и возвращается лом?
-
Как устанавливается и подтверждается коэффициент извлеченного материала?
-
Какие переменные процесса могут контролировать операторы?
-
Как во время испытаний измеряются консистенция продукта и потери материала?
-
Какие процедуры очистки, технического обслуживания и обеспечения безопасности пищевых продуктов применяются ко всей линии?
-
Как линия будет проверяться на соответствие продукции и производственным требованиям клиента?
Эти вопросы помогают покупателям оценить интеграцию между машинами, а не только характеристики отдельных компонентов.
Вывод: согласованность зависит от интеграции процессов
Производство картофельных чипсов требует координации между подготовкой материала, равномерной подачей, раскаткой теста, ротационной резкой, регенерацией отходов и термической обработкой.
Разбрасывающий конвейер готовит более равномерный корм. Ролики образуют сплошной лист. Роторная резка создает отдельные детали. Система рекуперации возвращает подходящий излишек материала на стадию смешивания, а последующие термические операции улучшают характеристики конечного продукта.
Каждая операция влияет на условия, предъявляемые к следующей.
Таким образом, основная инженерная цель заключается не просто в максимизации скорости отдельной машины или количества извлекаемого материала. Целью является создание стабильного процесса, в котором совместно оцениваются использование материалов, консистенция продукта и производительность производства.
HG разрабатывает промышленное оборудование для пищевой промышленности и решения для производственных линий для производителей. Конфигурацию оборудования и условия технологического процесса следует оценивать в соответствии с предполагаемым продуктом, рецептурой, целевой производительностью и требованиями к качеству.
Свяжитесь с HG, чтобы обсудить ваши производственные требования.
Веб-сайт: https://www.hg-machine.com/
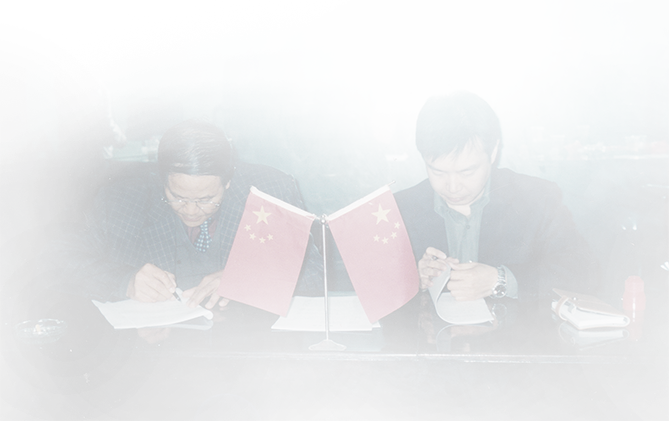
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания
Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.