 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Как подготовить завод к установке линии по производству картофельных чипсов
Контент
- Как подготовить завод к установке линии по производству картофельных чипсов
- 1. Почему заводская подготовка должна начинаться до поставки оборудования
- 2. Планировка завода, расположение оборудования и доступ
- 2.1 Проверьте расположение оборудования на соответствие реальным условиям на объекте.
- 2.2 Проектирование для обслуживания, а не только для установки
- 2.3 Подтвердите доступ к доставке и установке
- 2.4 Координация потока материала и последующего оборудования
- 2.5 Подтвердить требования к полу и конструкции
- 3. Готовность коммунальных услуг и инфраструктуры
- 4. Механический монтаж и интерфейсы технологической линии
- 5. Контрольный список заводской готовности
- 6. Распространенные ошибки при установке и как их предотвратить
- 6.1 Ошибка 1: проектирование завода исключительно вокруг площади станка
- 6.2 Ошибка 2: подготовка коммунальных услуг на основе смет, а не спецификаций
- 6.3 Ошибка 3: Считать соединения машины взаимозаменяемыми
- 6.4 Ошибка 4: игнорирование условий эксплуатации фритюрницы при планировании производства
- 6.5 Ошибка 5: Завершение механического монтажа без проверки интеграции системы управления
- 6.6 Ошибка 6: Оставление мероприятий по очистке до завершения установки
- 6.7 Ошибка 7: Доставка оборудования до проверки объекта
- 7. Координация ответственности поставщика и клиента
- 8. Когда завод готов к вводу в эксплуатацию?
- Часто задаваемые вопросы
- 1. Какую информацию следует подтвердить перед отправкой готовой линии по производству картофельных чипсов?
- 2. Как завод может проверить требования к электрооборудованию и коммунальным услугам?
- 3. Почему зазоры при установке должны соответствовать утвержденной схеме?
- 4. Можно ли начать ввод в эксплуатацию до того, как будут готовы все утилиты и интерфейсы?
- 5. Какую информацию клиент должен запросить у поставщика?
- 6. Требуются ли для каждой линии по производству картофельных чипсов одинаковые фундаменты, вытяжные и дренажные устройства?
- 7. Как заказчик может определить, готов ли завод к установке?
- Вывод: готовность завода является частью технологического процесса
Как подготовить завод к установке линии по производству картофельных чипсов
Установка линии по производству готовых картофельных чипсов — это не просто вопрос доставки оборудования, размещения машин и подключения электропитания. Это инженерный проект, который требует координации между инфраструктурой завода, технологическим оборудованием, инженерными системами, механическими интерфейсами и эксплуатационной безопасностью.
Производственная линия может быть правильно изготовлена и индивидуально протестирована, но при этом все равно возникнут задержки при установке, если производственный цех не готов, подключения к инженерным сетям расположены неправильно, последующее оборудование не соответствует утвержденной компоновке или не был упущен доступ для технического обслуживания.
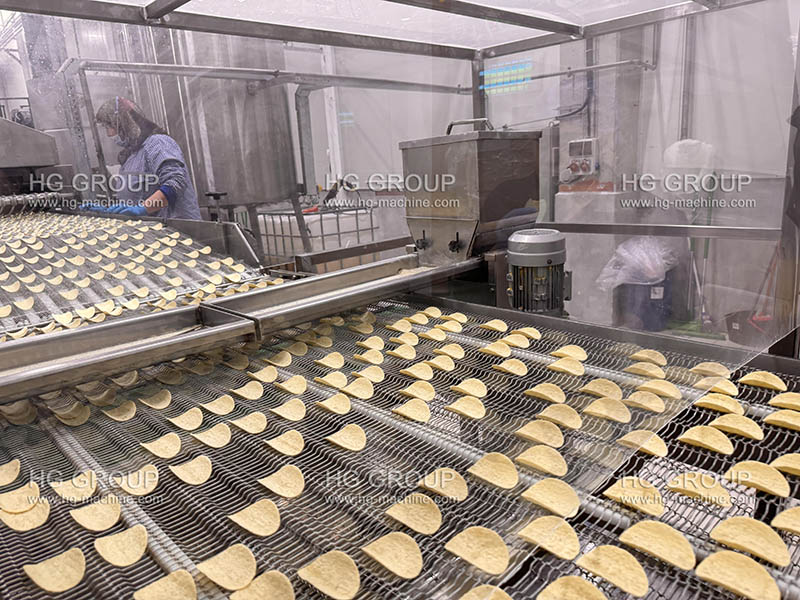
Для готовых или штабелируемых картофельных чипсов эти вопросы особенно важны, поскольку производство включает в себя несколько взаимосвязанных операций: приготовление теста, раскатывание, нарезка, формование, жарка, охлаждение, добавление приправ и последующая обработка. Точная конфигурация зависит от продукта, модели машины и согласованного объема проекта.
Поставщики промышленной обработки, такие как Тепло и контроль, демонстрируют, как обработка изготовленных чипсов объединяет жарку, фильтрацию масла, нагрев масла, охлаждение продукта, приправу, управление выхлопами и контроль.
Heat and Control
1
Это иллюстрирует главный инженерный принцип: готовность завода должна оцениваться для всей производственной системы, а не только для отдельных машин.
В этом руководстве объясняется, как подготовить завод перед поставкой оборудования, как проверить готовность к установке и как поставщик оборудования и заказчик могут снизить риски проекта, которых можно избежать.
1. Почему заводская подготовка должна начинаться до поставки оборудования
Заводскую подготовку следует начинать во время проектирования, а не после прибытия оборудования.
После того как машина изготовлена и отгружена, изменение ее положения, перемещение подключения к инженерным сетям, модификация платформы или изменение последующего конвейера может потребовать дополнительных работ со стороны заказчика, местных подрядчиков или поставщика оборудования. Эти изменения могут также повлиять на последовательность установки и ввода в эксплуатацию.
Целью заводской готовности является подтверждение того, что площадка может физически принять оборудование, обеспечить его эксплуатацию и обслуживание, обеспечить указанные коммунальные услуги и поддержать безопасную интеграцию со всем производственным процессом.
1.1 Готовность завода влияет на весь график реализации проекта
Рассмотрим следующую последовательность:
1. Проектирование
Подтвердите требования к продукту, конфигурацию машины, компоновку и интерфейсы.
2. Заводская подготовка
Завершите строительные работы, подведите инженерные коммуникации, подъездные пути, дренажную и вспомогательную инфраструктуру, если это применимо.
3. Доставка и монтаж оборудования.
Получите, расположите, выровняйте, подключите и осмотрите поставляемое оборудование.
4. Ввод в эксплуатацию и испытания продукции.
Проверьте безопасность, функции машины, интеграцию процессов и производительность продукта.
Эти этапы связаны, но не взаимозаменяемы. Завершенное здание не обязательно означает, что инженерные коммуникации готовы, а механически установленная линия не обязательно означает, что процесс готов к испытаниям продукта.
1.2 Цена слишком позднего обнаружения проблем
Проблемы готовности завода обычно делятся на четыре категории.
-
Физические ограничения: оборудование не может войти в здание, разместиться на предполагаемом месте или получить доступ для обслуживания.
-
Недостатки инженерных сетей: Электрическая мощность, тепловая инфраструктура, сжатый воздух, вентиляция или канализация не соответствуют подтвержденным требованиям.
-
Несоответствие интерфейса: высота конвейера, точки передачи, сигналы управления или последующее оборудование не соответствуют утвержденной конфигурации.
-
Эксплуатационные ограничения: доступ для очистки, движение оператора, погрузочно-разгрузочные работы или меры безопасности неадекватны.
Каждая проблема может вызвать дополнительные работы подрядчика, перестановку оборудования, изменения в подключении, повторное тестирование или задержку ввода в эксплуатацию.
Практический урок состоит в том, чтобы выявить эти ограничения, пока еще можно просматривать чертежи и планировать изменения.
1.3 Установите базовый уровень заводской готовности
Перед завершением производства или отправкой оборудования поставщик и заказчик должны согласовать документированный набор справочной информации:
-
Утвержденная компоновка оборудования и габаритные размеры.
-
Требования к установке и фундаменту для конкретного оборудования, если применимо.
-
Электрические, пневматические, отопительные и другие технические характеристики.
-
Места подключения и чертежи интерфейсов.
-
Организация доставки оборудования и доступа к монтажу.
-
Распределение ответственности за инфраструктуру, предоставляемую заказчиком.
-
Предпосылки ввода в эксплуатацию и критерии приемки.
Инженерное правило: фактические технические требования должны определяться в утвержденной проектной документации, а не в общем контрольном списке установки.
2. Планировка завода, расположение оборудования и доступ
Завод может иметь достаточную общую площадь, но при этом быть непригодным для размещения производственной линии. Важнейший вопрос заключается в том, умещается ли вся конфигурация оборудования в доступном пространстве, сохраняя при этом безопасный доступ, работоспособный поток материалов, пространство для технического обслуживания и все необходимые подключения к инженерным сетям.
2.1 Проверьте расположение оборудования на соответствие реальным условиям на объекте.
Утвержденную планировку следует сверять с текущим обследованием завода, а не полагаться исключительно на архитектурные чертежи.
Обследование должно выявить:
-
Длина, ширина и полезная внутренняя высота здания.
-
Колонны, балки, двери, структурные препятствия и стационарные услуги.
-
Уровни пола, уклоны, ступеньки, траншеи и водостоки.
-
Расположение электрораспределительного оборудования и точек подключения к инженерным сетям.
-
Фундаменты для оборудования или опорные конструкции, где это необходимо.
-
Доступное пространство для оборудования для предварительной подготовки и последующего оборудования для приправ, транспортировки и упаковки.
При проверке необходимо учитывать фактическую площадь размещения оборудования, включая выступающие двигатели, электрические шкафы, дверцы доступа, платформы, трубопроводы и другие компоненты, поставляемые или предоставленные заказчиком.
Компоновка, в которой размещаются основные корпуса машины, может оказаться непригодной, если двигатель нельзя снять для обслуживания или невозможно полностью открыть дверцу для обслуживания.
2.2 Проектирование для обслуживания, а не только для установки
Зазор для технического обслуживания — это пространство, необходимое для проверки, очистки, регулировки или замены компонентов в течение срока службы оборудования.
Для линии по производству картофельных чипсов это может включать доступ к смесительному оборудованию, компонентам для раскатки и формования, конвейерам, узлам фритюрницы, компонентам для обработки масла, оборудованию для приправ и электрическим шкафам, в зависимости от конфигурации.
Почему это имеет значение?
Если машина расположена слишком близко к стене или другой машине, обслуживающий персонал может оказаться не в состоянии добраться до узла привода, проверить ремень, снять компонент или безопасно изолировать оборудование для обслуживания. Поэтому небольшой компромисс в компоновке во время установки может стать повторяющейся эксплуатационной проблемой.
Правильный зазор зависит от оборудования. Оно должно быть установлено на основе документации поставщика по установке и техническому обслуживанию, а не на основе предполагаемого универсального расстояния.
Метод проверки: просмотрите утвержденный чертеж общего вида и физически подтвердите соответствующие зоны доступа на площадке. Обратите особое внимание на съемные детали, сервисные дверцы, подъемные приспособления и пространство, необходимое для извлечения компонентов.
2.3 Подтвердите доступ к доставке и установке
Конечное положение машины — это лишь часть проблемы компоновки. Также должна быть возможность переместить оборудование в это положение.
Перед отправкой проверьте:
-
Размеры входов в здание и внутренних переходов.
-
Высота и ширина дверного проема, включая любые препятствия.
-
Место для поворота вилочных погрузчиков, тележек с поддонами или другого одобренного погрузочно-разгрузочного оборудования.
-
Грузоподъемность пола и любые ограничения на транспортные маршруты.
-
Доступ с помощью крана или подъемника, если этого требует метод установки.
-
Размеры и вес фактической транспортировочной упаковки или модулей.
-
Помещение для временного хранения оборудования, ожидающего установки.
Габариты в упаковке могут существенно отличаться от занимаемой площади. Машину, которая поместится внутри производственного цеха, все равно невозможно будет пронести через дверной проем или вокруг колонны.
При подъеме и погрузочно-разгрузочных работах также следует учитывать указанные производителем точки подъема, центр тяжести упаковки, грузоподъемность погрузочно-разгрузочного оборудования и местные требования безопасности на рабочем месте.
Метод проверки: сравните информацию о доставке и планы обработки с измеренными размерами доступа к объекту. Перед поставкой оборудования подтвердите любые особые требования к подъему у поставщика.
2.4 Координация потока материала и последующего оборудования
Производство картофельных чипсов – это взаимосвязанный процесс. Типичная строка может включать в себя:
Подготовка и смешивание сухих ингредиентов → добавление воды и влажное смешивание → раскатывание → ротационная резка и формование → разделение и соответствующая обработка обрезков → жарка → охлаждение → приправа → штабелирование и последующая обработка.
Точная компоновка может отличаться. Некоторые системы объединяют отдельные операции, в то время как другие используют отдельные модули или разные механизмы обработки продукции.
Поэтому расположение следует проверять по направлению движения продукта.
Например, если секция раскатывания и формования выгружается на высоте или в положении, которое не соответствует подаче секции жарки, интерфейс может потребовать механической модификации. Если оборудование для приправ расположено слишком далеко от выпускного отверстия для охлаждения, может потребоваться дополнительный конвейер или передающее устройство.
Это не просто проблемы планирования пространства. Они влияют на передачу продукции, непрерывность процесса, доступ и интеграцию средств управления линией.
В планировке также должно быть указано, куда поступает сырье, куда уходит готовая продукция, где работают операторы и где обрабатываются отходы или остатки технологического процесса.
2.5 Подтвердить требования к полу и конструкции
Не думайте, что для каждой машины требуется специальный бетонный фундамент. Требования зависят от конструкции машины, рабочих нагрузок, расположения опор и инструкций по установке.
Заказчик и местный инженер-строитель должны проверить пригодность пола для:
-
Статические нагрузки оборудования.
-
Динамические нагрузки и вибрация, где это применимо.
-
Сосредоточенные нагрузки на опорах.
-
Дополнительные нагрузки от платформ, резервуаров, трубопроводов или вспомогательного оборудования.
-
Любые указанные анкерные болты, закладные пластины или фундаменты.
Плоскость, уровень и высоту пола следует оценивать в соответствии с фактическими требованиями поставщика к установке. Неровный пол может затруднить позиционирование и выравнивание, а неподходящие условия опоры могут вызвать нестабильность или трудности при соединении соседних модулей.
Решение о заводской готовности: Планировка готова только тогда, когда поставляемое оборудование может быть доставлено, установлено, эксплуатируется, очищается и обслуживается в утвержденном расположении.
3. Готовность коммунальных услуг и инфраструктуры
Планирование коммунальных услуг является одной из наиболее важных частей подготовки к установке, поскольку машина не может работать должным образом, если вспомогательные услуги неадекватны или несовместимы.
Однако не все линии по производству картофельных чипсов предъявляют одинаковые требования к коммунальным ресурсам. Метод нагрева, конфигурация двигателя, архитектура управления, вспомогательное оборудование и объем проекта — все это может повлиять на необходимую инфраструктуру.
Заказчик должен получить график энергоснабжения для конкретного проекта от инженерной группы HG.
3.1 Электропитание, заземление и интерфейсы управления
Электрическая готовность предполагает нечто большее, чем просто подтверждение наличия на заводе подключения к электросети.
Электрическая проверка должна охватывать:
-
Доступное напряжение и частота питания.
-
Электрическая конфигурация фаз.
-
Доступная мощность и ожидаемые нагрузки.
-
Основные изоляционные и защитные устройства.
-
Защитное заземление и соединение.
-
Прокладка кабеля, места ввода кабеля и устройство распределения.
-
Расположение шкафа управления и условия окружающей среды.
-
Интерфейсы с вышестоящим и нижестоящим оборудованием.
-
Требования к внешним сигналам управления, если применимо.
В электрической документации поставщика должны быть указаны необходимые схемы питания и подключения оборудования. Подрядчик заказчика по электротехнике должен затем убедиться, что система распределения завода может удовлетворить эти требования.
Например, общая нагрузка на объекте может включать двигатели, смесительное оборудование, конвейеры, системы отопления, масляные насосы, охлаждающее оборудование, системы подачи приправ и вспомогательные агрегаты. Фактическая нагрузка зависит от того, какие элементы входят в комплект поставки и как они питаются.
Простого добавления номинальных значений двигателя, указанных на паспортной табличке, может быть недостаточно для определения окончательного спроса на объекте. Электрический проект поставщика и оценка нагрузки проекта должны использоваться для определения соответствующей мощности и защиты.
Заземление является требованием безопасности, а не дополнительной регулировкой при вводе в эксплуатацию. Электрическая установка должна быть проверена квалифицированным персоналом на соответствие документации на оборудование и применимым местным нормам.
Интерфейсы управления требуют не меньшего внимания. Машина может иметь собственную панель управления, а для связи с соседними машинами могут потребоваться согласованные сигналы или блокировки. Интерфейс управления должен быть задокументирован до начала подключения.
Доказательства проверки: утвержденные электрические чертежи, график энергоснабжения, подтверждение характеристик поставки, а также документированные результаты электрического осмотра и испытаний.
3.2 Сжатый воздух
Сжатый воздух может потребоваться для пневматических приводов, цилиндров, клапанов или других функций оборудования, в зависимости от поставляемой конфигурации.
Соответствующие вопросы:
-
Каким машинам требуется сжатый воздух?
-
Какой диапазон рабочего давления указан?
-
Какой расход необходим при нормальной и одновременной работе?
-
Какие требования к качеству воздуха применяются?
-
Где должно быть подключение?
-
Требуется ли изоляция и регулирование давления в месте использования?
Номинальная производительность компрессора не определяет автоматически наличие достаточного количества воздуха при подключении оборудования. Потери давления в трубопроводах, других заводских потребителях, утечки и одновременный спрос могут повлиять на фактическую производительность.
Качество воздуха также имеет значение, когда влага, масло или загрязнение твердыми частицами могут повлиять на пневматические компоненты или производственную среду.
Метод проверки: Сравните заявленные поставщиком требования к давлению, расходу и качеству воздуха с компрессорной системой и конструкцией распределения. Проверьте условия эксплуатации в соответствующих точках подключения.
Не указывайте универсальное значение давления или расхода для каждой линии по производству картофельных чипсов.
3.3 Требования к тепловой энергии и системе жарки
Особого внимания требует жарочный участок, поскольку от организации отопления зависит инженерная инфраструктура объекта.
В зависимости от выбранного оборудования для отопления может использоваться электрическая система или другой указанный источник энергии. В некоторых промышленных системах жарки используются внешние устройства нагрева, теплообменники, системы циркуляции масла, фильтрации и соответствующее вспомогательное оборудование. Опубликованная компанией Heat and Control информация о системе изготовленных микросхем иллюстрирует эти возможные технологические интерфейсы, но не следует предполагать, что ее конкретная конструкция применима к установке HG.
Перед началом строительства или поставкой оборудования подтвердите:
-
Указанный метод нагрева.
-
Требуемый источник энергии и доступная мощность.
-
Любые горелки, подача топлива или соответствующие требования безопасности, если применимо.
-
Интерфейсы циркуляции, фильтрации, транспортировки и хранения нефти включены в проект.
-
Необходимы меры по изоляции, мониторингу и защите.
-
Интерфейс между фритюрницей и любой системой вытяжки или отвода тепла.
-
Местные разрешения, применимые к выбранной схеме отопления и топлива.
Тип топлива, рабочее давление, энергопотребление и требования к выхлопным газам должны определяться фактическими спецификациями проекта. Они не должны быть связаны с оборудованием другого производителя или другой моделью.
Если предусмотрено хранение, транспортировка, фильтрация или охлаждение масла, эти системы также должны быть учтены в планировке завода и плане инженерных сетей.
Метод проверки: перед отправкой оборудования проведите совместную проверку документации фритюрницы, графика работы коммунальных служб, электроснабжения объекта и применимых местных требований.
3.4 Вытяжка, вентиляция и отвод тепла
Жарка и другие операции, вызывающие выделение тепла, могут выделять тепло, влагу, масляный туман и запахи. Количество и характеристики зависят от технологического процесса, корпуса оборудования, схемы нагрева, продукта и условий эксплуатации.
Завод должен определить, требует ли проект специального оборудования для вытяжки, общей вентиляции, местной вытяжки, отвода тепла или оборудования для контроля загрязнения.
В обзоре следует учитывать:
-
Места и размеры соединений выхлопной системы.
-
Указанная экстракционная мощность и условия эксплуатации.
-
Требования к подпиточному воздуху.
-
Место сброса и применимые экологические ограничения.
-
Доступ для осмотра и чистки.
-
Потенциальное воздействие на температуру в помещении и окружающих рабочих зонах.
Распространенной ошибкой проектирования является установка вытяжного воздуховода без проверки требуемого воздушного потока или взаимодействия между вытяжным и подпиточным воздухом. Неправильно спроектированная система может не обеспечить должный контроль тепла или переносимых по воздуху загрязняющих веществ. Чрезмерная или плохо сбалансированная вытяжка также может мешать местному потоку воздуха или создавать нежелательные перепады давления.
Метод проверки: Попросите поставщика и квалифицированного местного инженера по вентиляции согласовать требуемый интерфейс и конструкцию системы. Перед установкой подтвердите применимые требования по охране окружающей среды, пожарной безопасности и труда.
3.5 Дренаж, очистка и гигиенические меры
Требования к очистке следует учитывать во время разработки компоновки, а не после установки оборудования.
Требуемое расположение зависит от метода очистки оборудования и процедур заказчика по обеспечению безопасности пищевых продуктов. Для некоторых компонентов может потребоваться сухая чистка, контролируемая влажная чистка или специальные меры по очистке на месте. Эти методы не следует считать взаимозаменяемыми.
Заводская проверка должна выявить:
-
Утвержденные методы очистки для каждой соответствующей машины.
-
Требования к воде и уборке, где это применимо.
-
Точки дренажа и их связь с оборудованием.
-
Необходимость удерживать масло, остатки или очищающие сточные воды.
-
Защита электрооборудования и чувствительных компонентов.
-
Доступ для чистки, осмотра и обслуживания.
-
Утвержденное обращение и утилизация технологических отходов.
Слив, расположенный под опорой машины или в недоступном месте, может оказаться трудным для очистки. Плохое планирование дренажа также может привести к стоячей воде, рискам загрязнения или помехам при проведении работ по техническому обслуживанию.
Заказчик не должен предполагать, что вся линия предназначена для промывки или что каждый компонент пригоден для прямой очистки водой.
Метод проверки: Согласуйте инструкции по очистке с поставщиком и попросите представителя предприятия по гигиене или безопасности пищевых продуктов утвердить предлагаемую схему очистки и дренажа.
3.6 Создайте график коммунальных услуг для конкретного проекта
В графике коммунальных услуг должна быть указана требуемая услуга, ее спецификация, точка подключения, ответственная сторона и доказательства, необходимые для проверки готовности.
| Утилита или услуга | Информация для подтверждения | Проверка |
|---|---|---|
| Электроснабжение | Напряжение, частота, фазы, нагрузка, защита и место подключения | Утвержденные электрические чертежи и квалифицированная проверка |
| Защитное заземление | Требуемые меры по заземлению и подключению | Протоколы электрических испытаний и проверок |
| Сжатый воздух | Давление, расход, качество и точка подключения, если требуется. | Спецификация поставщика и размеры объекта |
| Энергия отопления | Способ нагрева, источник энергии, мощность и меры безопасности. | Спецификация оборудования и местная инженерная экспертиза |
| Вытяжка и вентиляция | Необходимые устройства для вытяжки, подпитки и разгрузки воздуха | Утвержденный проект вентиляции и функциональные проверки |
| Вода и дренаж | Применимые требования к очистке, дренажу и обращению с отходами | Утвержденный план гигиены и проверка объекта |
| Интерфейсы управления | Сигналы, блокировки, требования к изоляции и интеграции | Чертежи интерфейсов и согласованный план испытаний |
Значения в этой таблице должны быть взяты из фактической конфигурации оборудования HG и проектной документации. Они не являются универсальными спецификациями для готовых линий по производству картофельных чипсов.
4. Механический монтаж и интерфейсы технологической линии
Механический монтаж — это этап, на котором утвержденный проект становится физической производственной системой. Целью является не просто размещение каждой машины, а обеспечение того, чтобы машины, опорные конструкции, конвейеры, инженерные соединения и интерфейсы управления работали вместе, как задумано.
4.1 Расположение, выравнивание и выравнивание
Прежде чем размещать оборудование, монтажная группа должна определить согласованные контрольные точки и подтвердить состояние пола.
Затем команда должна следовать инструкциям производителя по размещению, поддержке, выравниванию, креплению и выравниванию, если это применимо.
Эти действия имеют значение, поскольку модули оборудования могут нуждаться в подключении к соседним конвейерам, точкам передачи, трубопроводам или другому оборудованию. Если место установки отличается от утвержденной схемы, соединения могут располагаться неправильно.
Потенциальные последствия включают в себя:
-
Сложность подключения соседних модулей.
-
Непреднамеренные нагрузки на соединительные конструкции или трубопроводы.
-
Проблемы с отслеживанием ремня или передачей.
-
Повышенная вибрация или механический износ в местах нарушения соосности.
-
Переработайте перед тестированием линии.
Допуски на выравнивание и требования к выравниванию должны быть указаны в соответствующих установочных чертежах и руководствах. Не применяйте предполагаемый допуск к каждой машине.
Метод проверки: запишите фактическое положение оборудования, проверьте выравнивание по утвержденным контрольным точкам и задокументируйте любые отклонения, прежде чем приступать к зависимым соединениям.
4.2 Высота конвейера и координация точки передачи
Конвейеры часто рассматриваются как относительно простые компоненты, но они являются критически важными интерфейсами процесса.
На линии по производству картофельных чипсов продукт проходит несколько операций в определенной последовательности. Переход между формованием, жаркой, охлаждением, добавлением приправ и последующей обработкой должен быть совместим с конструкцией оборудования.
В ходе проверки установки должно быть установлено:
-
Высота подачи и разгрузки.
-
Ширина конвейера и направление движения.
-
Геометрия точки передачи.
-
Требования к обработке продукта на каждом интерфейсе.
-
Устройство привода и регулирования скорости.
-
Доступ для чистки и обслуживания.
-
Любая необходимая связь между соседними машинами.
Последствия плохо подобранного интерфейса зависят от продукта и оборудования. Они могут включать скопление продукта, прерывистую транспортировку, повреждение формованных деталей, неравномерную загрузку или чрезмерную ручную обработку.
Правильный интерфейс невозможно определить только по чертежу общего вида, если отсутствуют соответствующие детали подключения.
Метод проверки: просмотрите чертежи интерфейса перед поставкой, затем проверьте физические точки передачи во время установки. Убедитесь, что фактическое соединение соответствует утвержденному проекту.
4.3 Механические интерфейсы между модулями
Не каждое соединение между машинами представляет собой простое конвейерное соединение.
В зависимости от проекта интерфейсы могут включать в себя опорные рамы, нефтепроводы, выхлопные каналы, электропроводки, пневматические линии, ограждения или платформы доступа.
Команда проекта должна уточнить, какие компоненты поставляет HG, а какие должны быть поставлены или установлены заказчиком или местным подрядчиком.
Например, машина может включать узел внутренней циркуляции масла, тогда как внешние сервисные соединения находятся в пределах компетенции заказчика. Если граница не определена, каждая сторона может предполагать, что другая сторона завершит работу.
Регистр механического интерфейса может помочь предотвратить эту проблему.
| Интерфейс | Вопросы для решения |
|---|---|
| Межмашинное взаимодействие | Кто поставляет соединительный конвейер, раму или передаточный узел? |
| Оборудование в здание | Требуются ли опоры, анкеры или структурные изменения? |
| Система подключения фритюрницы к электросети | Кто поставляет внешние трубопроводы, изоляцию и сервисные соединения? |
| Оборудование для выхлопа | Какое подключение входит в комплект и кто выполняет монтаж воздуховодов? |
| Система управления оборудованием | Кто поставляет кабели, сигналы и интеграционные работы? |
| От оборудования к упаковке | Совместимы ли высота разгрузки, производительность и режимы работы? |
У каждого интерфейса должен быть поименованный владелец и чертеж или письменная спецификация.
4.4 Электрическое управление, блокировки и аварийная остановка
Линия, содержащая несколько машин, требует скоординированного подхода к обеспечению безопасности и контроля.
Блокировка – это устройство управления, которое предотвращает или ограничивает операцию, если не соблюдено определенное условие. В зависимости от конструкции машины это может включать защитные ограждения, дверцы доступа, последовательность операций или связь между модулями оборудования.
Функции аварийной остановки также следует рассматривать как часть полной установки. Требуемые местоположения, зона действия, режим сброса и взаимосвязь между подключенными машинами зависят от оценки риска оборудования, схемы управления и применимых норм.
Простое подключение нескольких машин к электропитанию не означает, что их системы управления безопасно работают как единая линия.
Команда проекта должна подтвердить:
-
Какие функции управления являются локальными для каждой машины.
-
Какими сигналами необходимо обмениваться между машинами.
-
Как координируются последовательности запуска и остановки.
-
Как аномальные условия влияют на оборудование, расположенное выше и ниже по потоку.
-
Какие функции аварийной остановки и защиты применяются.
-
Как функции безопасности будут тестироваться и документироваться.
Метод проверки: используйте утвержденные электрические схемы, документацию интерфейса управления и оценку безопасности для подготовки плана функциональных испытаний. Квалифицированный персонал должен проверить необходимые защитные функции перед нормальной производственной эксплуатацией.
4.5 Почему индивидуального управления машиной недостаточно
Машина может работать правильно сама по себе, в то время как вся производственная линия по-прежнему не работает должным образом.
Рассмотрим гипотетическую проблему интерфейса: секция формования работает со стабильной скоростью, а конвейер фритюрницы работает правильно во время независимого испытания. Если их фактическая скорость передачи или расположение интерфейсов несовместимы, непрерывное производство все равно может быть прервано.
Это общий инженерный пример, а не документированный случай клиента HG.
Тот же принцип применяется к охлаждению, добавлению приправ, штабелированию и последующей упаковке. Каждый блок может пройти собственное функциональное тестирование, в то время как вся система испытывает накопление, истощение, непоследовательную передачу или повторяющиеся остановки.
Поэтому интеграция процессов требует проверки на двух уровнях:
-
Проверка отдельной машины: каждая поставляемая машина работает в соответствии с применимыми требованиями.
-
Интегрированная проверка линии: подключенные машины правильно обмениваются продуктами и управляющими сигналами и работают вместе в согласованных условиях испытаний.
Успешная установка должна учитывать оба фактора.
5. Контрольный список заводской готовности
Следующий контрольный список можно использовать во время подготовки проекта и проверки перед установкой. Это общая инженерная основа; окончательный контрольный список должен быть адаптирован к фактическому объему оборудования.
| Объект проверки | Почему это важно | Доказательства или метод проверки | Ответственная сторона для подтверждения |
|---|---|---|---|
| Утвержденная схема размещения оборудования | Устанавливает положение машины и интерфейсы | Подписанный макетный чертеж | Инженер проекта заказчика-поставщика |
| Фактические размеры здания | Выявляет конфликты с колоннами, дверями и конструкциями | Обследование объекта по сравнению с чертежами | Местный подрядчик заказчика |
| Доступ к доставке | Предотвращает застревание оборудования во время разгрузки или перемещения. | Измеренные маршруты доступа и план обработки | Монтажная бригада заказчика |
| Условия пола и опоры | Обеспечивает подходящую поддержку и позиционирование. | Осмотр объекта и оценка конструкции, при необходимости | Инженер-конструктор заказчика |
| Разрешение на техническое обслуживание | Позволяет проводить обслуживание, осмотр и очистку. | Проверка макета на соответствие сервисной документации | Команда обслуживания клиентов поставщика |
| Электроснабжение | Обеспечивает совместимость с требованиями к оборудованию. | Электрические чертежи и проверка на месте | Электрик заказчика поставщика |
| Заземление и защита | Поддерживает электробезопасность | Квалифицированные протоколы проверок и испытаний | Электрик заказчика, ответственный за технику безопасности |
| Сжатый воздух | При необходимости предотвращает нарушение пневматических функций. | Проверка давления, расхода и качества | Команда коммунальных служб поставщиков и клиентов |
| Отопление и топливные системы | Обеспечивает совместимость с выбранной конфигурацией процесса. | Утвержденный график коммунальных услуг и проверка безопасности | Поставщик, заказчик, подрядчик по коммунальным услугам |
| Вытяжка и вентиляция | Устраняет воздействие тепла, масляного тумана, запахов и применимых экологических требований. | Утвержденный проект и функциональная проверка | Поставщик подрядчика по вентиляции заказчика |
| Дренаж и очистка | Соответствует требованиям гигиены и технического обслуживания. | План уборки и осмотр объекта | Поставщик команды по гигиене клиентов |
| Конвейерные и передаточные интерфейсы | Поддерживает поток продукции между модулями | Интерфейс drawings and dimensional inspection | Монтажная бригада поставщика |
| Электрические интерфейсы и интерфейсы управления | Обеспечивает скоординированную работу | Схема, список сигналов и план тестирования интерфейса | Команда автоматизации работы с поставщиками и клиентами |
| Охрана и аварийные остановки | Поддерживает безопасную установку и эксплуатацию. | Оценка рисков и документированные функциональные тесты | Персонал службы безопасности клиентов поставщика |
| Нисходящие соединения | Избегает несовместимости с приправами, обращением или упаковкой. | Согласованные спецификации интерфейса | Поставщик клиентского оборудования Поставщик оборудования для последующей переработки |
| Монтажные инструменты и подъемное оборудование | Обеспечивает безопасное и эффективное обращение с оборудованием. | Утвержденный план подъема и монтажа | Подрядчик по монтажу заказчика |
| пуско-наладочные материалы | Позволяет проводить плановые испытания. | Согласованный материал испытаний и план испытаний | Производственная команда поставщика и клиента |
| Согласование готовности | Предотвращает продолжение установки при наличии нерешенных критических проблем. | Подписанный отчет о заводской готовности | Представитель поставщика менеджер проекта клиента |
Как использовать контрольный список
Не рассматривайте каждый пункт как простой вопрос, требующий ответа «да» или «нет». Утилита может существовать, но оставаться непригодной, а чертеж компоновки может существовать без проверки на соответствие текущему сайту.
Для каждого элемента запишите одно из следующего:
-
Готово: доказательства рассмотрены и требование удовлетворено.
-
Открыто: работа еще продолжается или доказательства неполны.
-
Неприменимо: Требование не распространяется на согласованную конфигурацию оборудования.
-
Точка удержания: нерешенная проблема должна быть решена до того, как будет продолжена соответствующая установка или ввод в эксплуатацию.
Проверка готовности должна определить ответственное лицо, корректирующие действия и доказательства, необходимые для закрытия каждого открытого пункта.
Подписанный контрольный список полезен только в том случае, если он отражает проверенные условия на объекте.
6. Распространенные ошибки при установке и как их предотвратить
Следующие риски представляют собой общепромышленные риски, связанные с установкой промышленного оборудования. Это не претензии по поводу задокументированных сбоев клиентов HG.
6.1 Ошибка 1: проектирование завода исключительно вокруг площади станка
Что идет не так: машина вписывается в здание, но операторы не могут получить доступ к важным компонентам, дверцы для технического обслуживания не могут открыться полностью или подъемное оборудование не может добраться до частей, требующих обслуживания.
Почему это происходит: При планировании компоновки основное внимание уделяется основным размерам машины, а не полной установке и эксплуатации.
Потенциальные последствия: изменение местоположения, дополнительные структурные работы, сложное обслуживание или простои, которых можно избежать.
Превентивные меры: просмотрите чертеж общего вида вместе с зазорами для обслуживания, дверями доступа, требованиями к подъему и фактическим обследованием объекта, прежде чем завершить проектирование.
6.2 Ошибка 2: подготовка коммунальных услуг на основе смет, а не спецификаций
Что не так: Электрическая мощность, сжатый воздух, отопление или вытяжные соединения не подходят для поставляемого оборудования.
Почему это происходит: Заказчик полагается на предыдущее заводское оборудование, аналогичную машину или предположения о типичном потреблении коммунальных услуг.
Потенциальные последствия: дополнительные электромонтажные работы, модификации энергосистемы, отложенное тестирование или эксплуатация оборудования за пределами предусмотренных условий.
Превентивные меры: запросите график инженерных сетей и чертежи подключения для конкретного проекта. Попросите ответственного местного подрядчика проверить объект на соответствие этим документам.
6.3 Ошибка 3: Считать соединения машины взаимозаменяемыми
Что пошло не так: точки передачи конвейера, соединения трубопроводов, опорные конструкции или интерфейсы ниже по потоку не совпадают.
Почему это происходит: команда проекта предполагает, что похожие на вид машины имеют идентичные интерфейсы, или использует предварительные чертежи после изменения конструкции.
Возможные последствия: переделка производства, дополнительные адаптеры, трудности с выравниванием или прерывание потока продукции.
Превентивные меры: используйте последние утвержденные чертежи и ведите реестр интерфейсов. Перед установкой ознакомьтесь со всеми изменениями у поставщика.
6.4 Ошибка 4: игнорирование условий эксплуатации фритюрницы при планировании производства
Что пошло не так: системы вытяжки, отвода тепла, обработки масла или очистки здания не соответствуют реальной системе жарки.
Почему это происходит: фритюрница рассматривается как изолированная машина, а не как технологический модуль с вспомогательными службами.
Возможные последствия: Неподходящие условия труда, трудности с очисткой, невыполнение экологических требований или задержки ввода в эксплуатацию.
Превентивные меры: Подтвердите конфигурацию фритюрницы и связанные с ней интерфейсы инженерных систем, вентиляции, обработки масла и очистки у поставщика и квалифицированных местных инженеров.
Конкретные требования зависят от выбранного дизайна; их нельзя копировать из другой системы жарки.
6.5 Ошибка 5: Завершение механического монтажа без проверки интеграции системы управления
Что пошло не так: отдельные машины работают, но интегрированная линия имеет несовместимые рабочие последовательности, отсутствуют сигналы или неразрешенные блокировки.
Почему это происходит: Механическое завершение рассматривается как доказательство того, что вся линия готова.
Возможные последствия: повторяющиеся остановки, ненадежная передача продукта, небезопасные условия эксплуатации или дополнительные пуско-наладочные работы.
Превентивные меры: согласуйте архитектуру управления, список сигналов, логику запуска и выключения, а также план функциональных испытаний до завершения подключения и интеграции.
6.6 Ошибка 6: Оставление мероприятий по очистке до завершения установки
Что пошло не так: дренажи, точки доступа, соединения для очистки или устройства для сбора отходов трудно использовать, когда оборудование установлено на место.
Почему это происходит: Очистка считается эксплуатационной проблемой, а не требованием заводской компоновки.
Потенциальные последствия: плохой доступ, повышенные усилия по уборке, проблемы с водопользованием или гигиенические риски.
Превентивные меры: Перед окончательной разработкой компоновки просмотрите утвержденный метод очистки для каждого соответствующего компонента. Подтвердите интерфейсы дренажа и очистки с командой гигиены завода.
6.7 Ошибка 7: Доставка оборудования до проверки объекта
Что идет не так: оборудование прибывает, когда заводские цеха, инженерные коммуникации, подъездные пути или опорные конструкции еще не завершены.
Почему это происходит: Дата отгрузки становится главной вехой проекта, а о готовности судят по ходу строительства, а не по фактам.
Потенциальные последствия: длительное хранение, повторная обработка, нарушение установки и дополнительные затраты на проект.
Превентивные меры: Проведите официальную проверку готовности перед отправкой. Перед принятием решения об отправке запишите нерешенные проблемы, ответственных лиц, даты закрытия и любые согласованные ограничения.
Наиболее эффективной превентивной мерой во всех семи сценариях является ранняя координация, подкрепленная утвержденными документами и проверенными условиями на объекте.
7. Координация ответственности поставщика и клиента
Многие проблемы с установкой не вызваны дефектом машины или дефектом здания. Они возникают потому, что четко не определена граница между работой поставщика оборудования и работой заказчика.
Успешный проект требует согласованного разделения обязанностей до поставки оборудования.
7.1 Определите, кто поставляет, устанавливает и проверяет каждый интерфейс
Матрица ответственности по конкретному проекту должна выделять четыре вида деятельности:
-
Поставка: Кто предоставляет компонент или услугу?
-
Установка: Кто физически устанавливает и подключает его?
-
Проверка: кто проверяет соответствие согласованным требованиям?
-
Утверждение: кто формально принимает результат?
Эта деятельность может принадлежать разным сторонам.
Например, поставщик оборудования может предоставить электрические чертежи, заказчик может организовать электромонтаж на объекте, квалифицированный электрик может провести необходимые испытания, а руководитель проекта заказчика может утвердить завершенную работу.
Предоставление чертежа не означает автоматически, что поставщик несет ответственность за установку соответствующей инфраструктуры объекта.
7.2 Рекомендуемая матрица ответственности
Ниже приводится показательное распределение. Окончательная договоренность должна быть согласована в контракте по проекту и его техническом объеме.
| Деятельность | Поставщик оборудования | Клиент | Местный подрядчик/специалист |
|---|---|---|---|
| Компоновка оборудования и габариты поставляемой машины | Подготовить и подтвердить информацию о поставляемом оборудовании | Рассмотреть и утвердить расположение сайта | Поддержка обследования объекта при необходимости |
| Готовность объекта и условия строительства | Предоставить требования к конкретному оборудованию | Согласовать и подтвердить готовность объекта | Осмотреть или завершить порученные строительные работы |
| Технические характеристики оборудования | Предоставить применимые технические требования | Проверка и координация услуг сайта | Проектирование или установка назначенных инженерных систем |
| Доставка и разгрузка | Предоставьте вес, размеры и инструкции по обращению с оборудованием. | Организуем доступ к сайту и координируем доставку | Предоставление согласованных услуг по подъему и погрузочно-разгрузочным работам |
| Механический монтаж | Установка или контроль в соответствии с договором | Обеспечиваем координацию и поддержку сайта | Выполнить порученные монтажные работы |
| Интеграция электрооборудования и управления | Предоставьте схемы оборудования и определенную информацию об интерфейсе. | Координируем общий проект | Установка и проверка проводки и услуг назначенного объекта. |
| Безопасность и охрана | Предоставление документации по конкретному оборудованию и поставляемых защитных компонентов. | Координировать безопасность на объекте и рабочие процедуры. | Выполнить порученные работы по обеспечению безопасности объекта |
| Ввод в эксплуатацию | Выполнять или поддерживать согласованные испытания машин и процессов. | Предоставление коммунальных услуг, персонала и согласованных материалов для испытаний. | Поддержка необходимого тестирования сайта |
| Окончательное принятие | Демонстрация согласованных функций оборудования | Рассмотреть результаты и официально принять согласно контракту | Предоставлять записи о работе в рамках своего объема |
Четкая матрица снижает неопределенность в отношении внешних трубопроводов, воздуховодов, прокладки кабелей, фундаментов, соединительных конвейеров и других интерфейсов, которые могут не быть включены в поставку оборудования.
7.3 Проведите официальную проверку перед установкой
До прибытия оборудования организуйте совместную проверку с участием представителя проекта поставщика или технического специалиста, руководителя проекта клиента и соответствующих местных подрядчиков.
Обзор должен подтвердить:
-
Текущая утвержденная конфигурация и расположение оборудования.
-
Статус завершения строительных работ и доступ к оборудованию.
-
Готовность электропроводки и других необходимых инженерных сетей.
-
Состояние механических и последующих интерфейсов.
-
Согласованные обязанности по нерешенным вопросам.
-
Планируемая последовательность монтажа и пусконаладочных работ.
-
Документы и испытания, необходимые для приемки.
У каждой нерешенной проблемы должен быть поименованный владелец и определенное условие закрытия.
На встрече должен быть составлен письменный протокол, а не просто устное соглашение.
8. Когда завод готов к вводу в эксплуатацию?
Завод не готов к вводу в эксплуатацию просто потому, что все машины прибыли или были установлены на полу.
Ввод в эксплуатацию следует начинать только после того, как будут выполнены предпосылки для запланированного этапа испытаний.
Необходимые предварительные условия зависят от конфигурации оборудования, типа испытаний, применимых требований безопасности и согласованного объема проекта.
8.1 Понимание четырех этапов
Этап 1 — Завершение монтажа
Оборудование было установлено, собрано, подключено и проверено в соответствии с применимыми требованиями к установке. Фиксируются явные дефекты и незавершенные работы.
Этап 2 — Испытание на холостом ходу
Соответствующие машины и механизмы испытываются без изделия по утвержденной методике испытаний. Команда проверяет функции, движение, органы управления, защитные устройства и применимые блокировки.
Этап 3 — Комплексное тестирование линии
Подключенное оборудование тестируется вместе для проверки интерфейсов передачи, рабочих последовательностей, управляющей связи и скоординированных реакций на определенные условия эксплуатации.
Этап 4 — Опытное производство продукции
Линия обрабатывает согласованные материалы в определенных условиях. Команда оценивает качество продукции, стабильность процесса и контрактные критерии эффективности, применимые к исследованию.
Эти этапы могут перекрываться или быть организованы по-разному в конкретном контракте, но различие между завершением механической обработки, функциональным тестированием, комплексной эксплуатацией и испытаниями продукта должно оставаться ясным.
8.2 Проверка предварительных условий для каждого этапа
Перед испытанием на сухой пробег
Убедитесь, что соответствующие монтажные работы завершены, необходимые инженерные коммуникации доступны, электрические и механические проверки проведены, а оборудование можно безопасно протестировать.
Перед интегрированным тестированием линии
Убедитесь, что отдельные машины прошли соответствующие испытания, интерфейсы проверены, сигналы управления правильно подключены, а согласованные функции блокировки и аварийной остановки проверены.
До испытаний продукта
Убедитесь, что оборудование безопасно для работы с продуктом, соответствующие требования по очистке и гигиене соблюдены, коммунальные услуги стабильны, а согласованное сырье и процедуры испытаний доступны.
Для готовых картофельных чипсов испытания продукта могут потребовать координации операций по приготовлению теста, раскатке, формованию, жарке, охлаждению и добавлению приправ в соответствии с поставляемой конфигурацией. Приемка продукта должна основываться на согласованных условиях испытаний и измеримых критериях, а не на общем утверждении о том, что машина работает.
8.3 Можно ли начать ввод в эксплуатацию, если утилита или интерфейс не готовы?
Это зависит от отсутствующего требования и предлагаемого теста.
Проверка конкретной машины или ограниченное испытание могут быть возможны, пока несвязанные работы остаются незавершенными. Однако команда не должна обходить необходимые меры безопасности или проводить тест, зависящий от недоступной или непроверенной услуги.
Например, встроенный тест линии не может значимо проверить предполагаемую последовательность операций, если отсутствует необходимое нисходящее соединение или интерфейс управления. Испытание на нагрев или жарку не должно проводиться без соблюдения применимых условий безопасности системы нагрева и необходимого обслуживания.
В плане ввода в эксплуатацию должны быть определены точки остановки и указано, какие виды деятельности разрешены, какие ограничены, а какие не могут продолжаться до тех пор, пока не будет решена соответствующая проблема.
8.4 Приемка установки в сравнении с приемкой производства
Приемка установки и приемка производства – это разные решения.
Приемка установки обычно касается того, было ли оборудование установлено и завершено в соответствии с согласованным объемом и применимыми требованиями.
Приемка производства касается того, соответствует ли система согласованным функциональным и технологическим критериям в заданных условиях испытаний.
В зависимости от контракта эти критерии могут касаться производительности, характеристик продукта, стабильности работы или других определенных требований. Точные критерии, методы измерения и разрешенные условия испытаний должны быть согласованы заранее.
Документированный отчет о вводе в эксплуатацию должен фиксировать результаты испытаний, нерешенные проблемы, корректирующие действия и стороны, ответственные за подписание.
Часто задаваемые вопросы
1. Какую информацию следует подтвердить перед отправкой готовой линии по производству картофельных чипсов?
Подтвердите утвержденную конфигурацию оборудования, его расположение, транспортировочные габариты и вес, график работы коммунальных служб, требования к установке, механические и электрические интерфейсы, доступ к доставке и матрицу ответственности. Заказчик и поставщик также должны договориться о предварительных условиях ввода в эксплуатацию и решении любых нерешенных проблем на объекте.
2. Как завод может проверить требования к электрооборудованию и коммунальным услугам?
Запросите график инженерных сетей для конкретного проекта, а также соответствующие электрические, механические чертежи и чертежи интерфейсов у поставщика оборудования. Попросите квалифицированных местных специалистов сравнить эти документы с реальной инфраструктурой объекта и проверить необходимые характеристики электроснабжения и условия подключения.
Не полагайтесь на общие отраслевые значения или характеристики другой модели машины.
3. Почему зазоры при установке должны соответствовать утвержденной схеме?
Зазоры обеспечивают пространство, необходимое для установки, эксплуатации, очистки, проверки, технического обслуживания и снятия компонентов. Машина может физически вписаться в здание, оставаясь при этом недоступной для обслуживания. Поэтому утвержденная компоновка должна учитывать весь диапазон эксплуатации и технического обслуживания, а не только площадь, занимаемую машиной.
4. Можно ли начать ввод в эксплуатацию до того, как будут готовы все утилиты и интерфейсы?
Некоторые ограниченные проверки или испытания, специфичные для машины, могут быть возможны, если они включены в утвержденный план испытаний и могут быть выполнены безопасно. Тесты, которые зависят от отсутствующих утилит, неполных соединений или непроверенных функций безопасности, должны ждать, пока не будут выполнены их предварительные условия.
5. Какую информацию клиент должен запросить у поставщика?
Как минимум, запросите утвержденную компоновку, размеры и вес оборудования, инструкции по установке, график работы инженерных сетей, электрические чертежи, спецификации интерфейсов, требования к техническому обслуживанию, применимую документацию по технике безопасности и план ввода в эксплуатацию. Дополнительные документы зависят от конфигурации оборудования и объема проекта.
6. Требуются ли для каждой линии по производству картофельных чипсов одинаковые фундаменты, вытяжные и дренажные устройства?
Нет. Эти требования зависят от конструкции машины, конфигурации нагрева, метода очистки, структурных нагрузок, условий на месте и местных норм. Поставщик должен предоставить требования к конкретному оборудованию, а квалифицированные местные инженеры определят и проверят соответствующие положения по строительству и инженерным сетям.
7. Как заказчик может определить, готов ли завод к установке?
Проведите документированную проверку готовности завода на соответствие утвержденным проектным документам. Проверьте размеры площадки, доступ к оборудованию, состояние пола и опор, необходимые инженерные коммуникации, механические интерфейсы, меры безопасности и условия очистки. Назначьте владельца и требование закрытия для каждого неразрешенного элемента, прежде чем авторизовать соответствующую операцию по установке.
Вывод: готовность завода является частью технологического процесса
Подготовка завода к установке линии по производству картофельных чипсов является важной частью инженерного процесса. Он связывает проектирование оборудования со строительной инфраструктурой, инженерными системами, механическим монтажом, управлением, безопасностью и производственными требованиями.
Самый эффективный подход — определить и проверить интерфейсы перед поставкой оборудования. Утвержденная планировка, график инженерных коммуникаций для конкретного проекта, четкое распределение обязанностей и документированная проверка готовности дают поставщику и заказчику общую основу для установки и ввода в эксплуатацию.
Конечная цель — не просто установить каждую машину. Целью является создание условий, необходимых для безопасной работы всей производственной линии, ее надежной интеграции и удовлетворения согласованных производственных требований.
HG помогает производителям продуктов питания планировать решения по производству готовых картофельных чипсов с учетом конфигурации их оборудования и требований проекта. Перед доставкой оборудования обсудите с нашей командой предлагаемую производственную мощность, планировку завода и условия установки, чтобы можно было рассмотреть и подтвердить соответствующие интерфейсы.
Веб-сайт: https://www.hg-machine.com/
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания
Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.