 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Линия по производству свежесрезанных и натуральных картофельных чипсов: от сырого картофеля до пакетированных чипсов
Контент
- 1.Почему выбор сырого картофеля определяет успех вашей линии
- 2.Полный процесс от сырого картофеля до чипсов в мешках
- 3.Точность нарезки и почему важна постоянство толщины
- 4.Выбор системы жарки и ее влияние на конечный продукт
- 5.Соответствие мощности линии размеру вашего бизнеса
- 6.Сокращение затрат на отходы и нефть на рабочей линии
- 7.Проверки качества, которые стоит проводить в каждую смену
Картофельные чипсы остаются одной из самых стабильно прибыльных категорий закусок в мире, но разница между линией, приносящей прибыль, и линией, которая ее теряет, обычно сводится к решениям, принимаемым задолго до того, как запечатан первый пакет. В этом руководстве рассказывается о том, что на самом деле важно при строительстве или модернизации линии по производству свежесрезанных картофельных чипсов натурального типа — от выбора сырого картофеля до выявления проблем с качеством до того, как он покинет завод.
1.Почему выбор сырого картофеля определяет успех вашей линии
Никакое хорошее оборудование не сможет исправить плохую партию картофеля. Выбор сырья является самой большой переменной качества чипсов и начинается с трех свойств: содержания сухого вещества, уровня сахара и однородности размера клубней.
- Сухое вещество (содержание крахмала): Картофель с содержанием сухого вещества 20–24% жарится хрустяще и впитывает меньше масла. Картофель с низким содержанием сухого вещества дает вялые, жирные чипсы независимо от того, насколько хорошо настроена фритюрница.
- Снижение уровня сахара: Высокое содержание сахара приводит к появлению темных, горьких чипсов из-за реакции Майяра во время жарки. Такие сорта, как Atlantic, Lady Rosetta или Shepody, популярны именно потому, что после хранения в них сохраняется низкий уровень сахара.
- Температура хранения: Картофель, хранящийся при температуре ниже 7°C, подвергается «холодному подслащиванию», при котором крахмал превращается в сахар. Картофель сорта чипсов обычно следует хранить при температуре 8–12°C, а не при стандартных температурах холодного хранения, используемых для столового картофеля.
- Однородность размера и формы: Круглые или овальные клубни одинакового диаметра сокращают отходы нарезки и придают более однородную форму стружке, что важно как для урожайности, так и для визуальной привлекательности на полке.
Линия, на которой используется тщательно отобранный картофель, будет постоянно нуждаться в меньшем количестве доработок, меньшем количестве замены масла и меньшем количестве партий пониженного качества — решение о сырье окупается на каждом этапе переработки.
2.Полный процесс от сырого картофеля до чипсов в мешках
Стандартный свежесрезанный, линия натуральных картофельных чипсов следует этой последовательности:
- Приемка и хранение – Картофель хранится в контейнерах для сушки/хранения при контролируемой температуре и влажности для стабилизации содержания сахара перед обработкой.
- Мойка и удаление камней – Вращающаяся барабанная мойка или мойка с пузырьковой мойкой удаляет грязь, а камнеотборник отделяет камни и мусор, которые могут повредить лезвия.
- Очистка – Абразивные роликовые или паровые овощечистки удаляют кожицу. Паровая очистка более щадящая и сокращает расход воды, хотя абразивная очистка чаще применяется для линий, требующих больших затрат.
- Осмотр и обрезка – Рабочие или оптические сортировщики удаляют картофель с зелеными пятнами, ростками или дефектами и обрезают глаза.
- Нарезка – Центробежные или гравитационные слайсеры нарезают картофель на одинаковые кружочки, обычно толщиной 1,2–2,0 мм.
- Промывка / промывка крахмалом – Нарезанный картофель проходит через промывочный резервуар для удаления поверхностного крахмала, что предотвращает слипание ломтиков и уменьшает изменение цвета масла во время жарки.
- Бланширование (по желанию) – Некоторые линии с натуральным вкусом не бланшируют, чтобы сохранить более «сырожареную» текстуру и вкус; другие используют кратковременное бланширование в горячей воде, чтобы контролировать содержание сахара и закрепить цвет.
- Обезвоживание – Вибрационные сита или сушилки с воздушными ножами удаляют поверхностную влагу перед жаркой, что имеет решающее значение для срока службы масла и безопасности жарки.
- Жарка – Фритюрницы непрерывного действия готовят ломтики, обычно при температуре 165–185°C, при этом время жарки регулируется в зависимости от толщины ломтиков и желаемого содержания влаги.
- Удаление масла – Центробежное удаление масла или вибрационные сита удаляют излишки поверхностного масла сразу после жарки.
- Приправа – Вращающийся барабан для приправ наносит соль или ароматизаторы, пока чипсы еще достаточно теплые, чтобы приправа могла прилипнуть.
- Охлаждение – Перед упаковкой чипсы охлаждают до комнатной температуры, чтобы предотвратить образование конденсата внутри пакета.
- Проверка и обнаружение металла – Оптические сортировщики и металлоискатели удаляют сгоревшие, сломанные или загрязненные чипы.
- Взвешивание и упаковка в мешки – Многоголовочные весы и вертикальные машины для формования, наполнения и запечатывания (VFFS) порционируют и запечатывают пакеты, часто под промывкой азотом, чтобы продлить срок хранения.
Каждая стадия напрямую переходит в следующую, поэтому к моменту поступления продукта в упаковочную машину возникают узкие места или проблемы с качеством на ранних этапах линии.
3.Точность нарезки и почему важна постоянство толщины
При нарезке качество свежесрезанной стружки во многом определяется, а постоянство толщины является наиболее важным показателем.
Разница в ±0,2 мм в партии приводит к неравномерной обжарке: более тонкие ломтики подгорают, а более толстые остаются недоваренными за то же время пребывания во фритюрнице. В результате получается смешанная партия, которую приходится сортировать вручную или, что еще хуже, отправлять, что вызывает жалобы клиентов.
Ключевые факторы точности нарезки:
- Острота лезвий и график обслуживания – Тупые лезвия рвутся, а не режут, создавая грубые края, которые неравномерно прожариваются и впитывают больше масла. Большинство предприятий планируют замену или заточку лезвий каждые 4–8 часов непрерывной работы в зависимости от производительности.
- Контроль скорости подачи – Центробежные слайсеры должны поддерживать равномерную подачу картофеля; скачки давления приводят к тому, что ломтики нарезаются под углом или неравномерно.
- Лезвия с гофрированной или прямой нарезкой – Чипсы с гофрированной нарезкой имеют большую площадь поверхности, что влияет как на время жарки, так и на адгезию приправ, поэтому выбор лезвий должен соответствовать характеристикам целевого продукта, а не только эстетике.
- Регулировка толщины среза – Выбирайте слайсеры с регулировкой толщины без инструментов или с помощью цифровых технологий, поскольку линейки продукции, работающие под несколькими артикулами (обычные и толстые срезы), требуют быстрой переналадки без остановки линии для длительных механических сбросов.
Инвестиции в слайсер с жестким контролем допусков обычно окупаются за счет сокращения потерь энергии во фритюрнице и меньшего количества партий некачественной продукции — это меньшая линейка продукции, чем фритюрница, но она непропорционально влияет на однородность готовой продукции.
4.Выбор системы жарки и ее влияние на конечный продукт
Фритюрница является компонентом с самыми высокими капитальными затратами и самыми высокими эксплуатационными расходами на большинстве линий по производству чипсов, а выбранный тип определяет как характер продукта, так и текущую экономику.
Фритюрницы периодического действия подходят для производства чипсов малого и среднего объема или кустарного/чайникового типа. Они позволяют лучше контролировать время жарки вручную и часто используются для позиционирования «натурального» или «приготовленного в чайнике» блюда, где неравномерное подрумянивание и более толстые нарезки являются частью идентичности продукта.
Фритюрницы непрерывного действия являются стандартными для линий с большим объемом производства. Чипсы перемещаются через масло на сетчатом конвейере, обеспечивая одинаковое время жарки по всей партии. Подтипы включают в себя:
- Стандартные фритюрницы непрерывного действия – простая жарка на масляной бане, наиболее распространенная для классических тонко нарезанных чипсов.
- Вакуумные фритюрницы – жарьте при более низкой температуре и пониженном давлении, что обеспечивает более светлый цвет, меньшее впитывание масла и часто используется для «более полезных» линий по производству чипсов из фруктов и овощей.
- Центробежные фритюрницы с низким содержанием масла – включают этап отжима масла для снижения конечного содержания масла, популярный для чипсов, продаваемых с заявленным низким содержанием жира.
Другие факторы системы жарки, которые стоит оценить:
- Метод нагрева – Системы прямого, косвенного (теплообменник) или термального нагрева имеют разные характеристики энергоэффективности и контроля температуры; косвенные и термальные системы обычно обеспечивают более равномерное и контролируемое жарение.
- Интеграция фильтрации масла – Фритюрницы с непрерывной или полунепрерывной фильтрацией масла значительно продлевают срок службы масла и уменьшают накопление мелких частиц, которые затемняют масло и сокращают срок его службы.
- Автоматический контроль температуры/ПИД-регулятор – Точный контроль температуры снижает колебания цвета от партии к партии, что важно как для обеспечения однородности качества, так и для соблюдения рекомендаций по снижению содержания акриламида, на которые регулирующие органы на нескольких рынках теперь ссылаются при выборе жареной картофельной продукции.
Выбор фритюрницы следует делать в первую очередь с учетом позиционирования целевого продукта (натуральная фритюрница, классическая, тонко нарезанная, с пониженным содержанием масла), а во вторую очередь — с учетом объема — фритюрница неподходящего размера для вашей пропускной способности либо затормозит работу линии, либо будет работать неэффективно при недостаточной мощности.
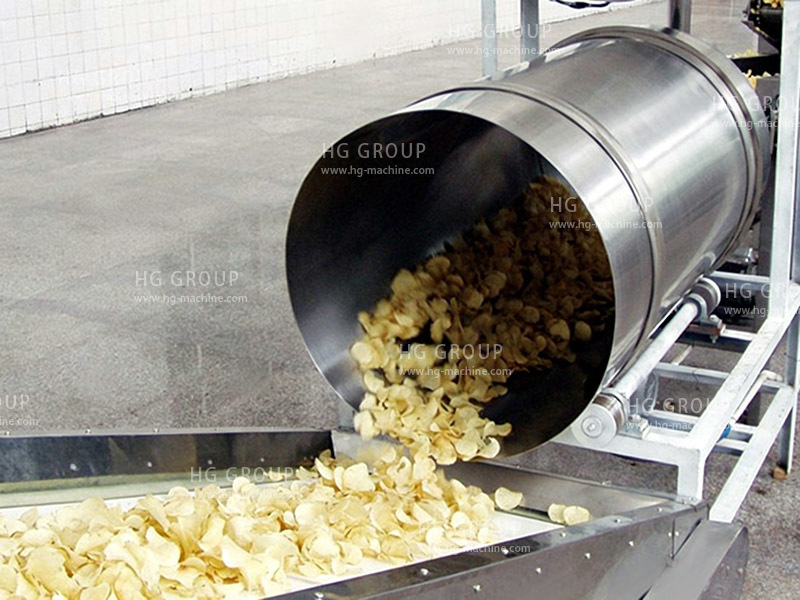
5.Соответствие мощности линии размеру вашего бизнеса
Покупка большего количества мощностей, чем необходимо предприятию, связывает капитал и приводит к тому, что оборудование работает далеко за пределами своего эффективного рабочего диапазона; покупка слишком малого количества приводит к дорогостоящей ранней модернизации. Грубые уровни мощности, обычно встречающиеся в отрасли:
- Малый/пилотный масштаб: готовая щепа производительностью 50–150 кг/ч — подходит для одного розничного бренда, операций «от фермы до полки» или предприятий, все еще проверяющих соответствие продукта рынку.
- Малая коммерческая: 150–500 кг/ч — типично для региональных брендов закусок, поставляющих продукцию в определенную зону сбыта.
- Средний масштаб: 500 кг/ч – 1,5 т/ч — поддерживает многорегиональную дистрибуцию и контракты с частными торговыми марками.
- Крупные промышленные предприятия: 1,5 т/ч и более — национальные или экспортно-ориентированные предприятия, обычно использующие несколько параллельных линий фритюрниц вместо одной более крупной фритюрницы, что обеспечивает избыточность и гибкость в зависимости от наименований продукции.
Помимо исходных показателей пропускной способности, планирование мощностей должно учитывать:
- Сезонные колебания спроса – Продажи закусок часто резко возрастают в праздничные дни; очередь, рассчитанная только на средний спрос, может не справиться с пиковым сезоном без сверхурочной работы или пропущенных заказов.
- Разнообразие SKU – Различные вкусы, нарезки или размеры упаковок снижают эффективную пропускную способность из-за времени переналадки; линия, на которой работает много SKU, может потребовать увеличения размера сверх требований к исходному продукту для учета потерь при переналадке.
- Взлетно-посадочная полоса – Модульная конструкция линии (оборудование, размеры которого позволяют установить вторую параллельную фритюрницу или дополнительную линию упаковки в мешки позже) обычно является лучшим решением с точки зрения капиталовложений, чем предварительное наращивание мощностей, особенно для новых брендов.
6.Сокращение затрат на отходы и нефть на рабочей линии
Масло, как правило, является самой большой повторяющейся статьей затрат после сырого картофеля, а сокращение отходов по всей линии значительно увеличивает экономию за год эксплуатации.
- Фильтрация масла и управление оборотом – Непрерывная фильтрация удаляет мелкие частицы и свободные жирные кислоты, которые ускоряют разрушение масла. Регулярный мониторинг качества масла (цвет, уровень свободных жирных кислот, поведение пены) вместо замены масла по фиксированному календарному графику позволяет избежать как преждевременного сброса, так и чрезмерного использования, разложения масла.
- Стратегия пополнения или полной замены – Многие эффективные операции предполагают непрерывную пополнение масла, а не его полную слив и замену, что сохраняет качество масла стабильным и снижает общий расход масла на килограмм произведенной щепы.
- Эффективность этапа обезжиривания – Правильно настроенный центробежный или вибрационный обезжириватель сразу после жарки удаляет поверхностное масло, прежде чем оно глубже впитается в стружку, напрямую снижая содержание масла в готовом продукте (и, следовательно, расход масла на партию).
- Отслеживание выхода картофеля и чипсов – Потери при очистке, потери при обрезке и процент поломанных чипсов следует отслеживать по сменам. Слишком агрессивная работа овощечистки или нарезка, производящая избыточное количество мелких частиц, могут незаметно снизить урожайность на несколько процентных пунктов без очевидной единой точки отказа.
- Рекуперация воды и энергии – Теплообменники на фритюрницах и рециркуляция воды на этапах мойки/ополаскивания снижают расходы на коммунальные услуги, которые напрямую зависят от объема производства.
- Восстановление сломанной стружки и мелких частиц – Мелкие частицы и сломанную стружку часто можно перенаправить во вторичные продукты (стружечную пыль для приправы или переупаковать в артикул более низкого качества), а не в чистые отходы.
Сокращение отходов на работающей линии редко сводится к одному кардинальному решению — обычно это кумулятивный эффект отслеживания выхода продукции на каждом этапе и устранения небольших недостатков до того, как они превратятся в постоянные затраты, заложенные в операцию.
7.Проверки качества, которые стоит проводить в каждую смену
Последовательный контроль качества на уровне смен выявляет проблемы до того, как они перерастут в потери всей партии или, что еще хуже, в жалобы клиентов. Практический контрольный список смен включает в себя:
- Точечная проверка содержания влаги – Готовая крошка должна соответствовать целевому диапазону влажности (обычно около 1,5–2%); выход влаги за пределы спецификации является признаком проблем с температурой фритюрницы или временем приготовления.
- Показания качества масла – Уровень свободных жирных кислот и цвет следует проверять через определенные промежутки времени, а не только тогда, когда масло заметно темнеет.
- Отбор проб толщины среза – Отбор проб с выхода слайсера подтверждает, что лезвие сохраняет допуск в течение всего сдвига, а не только при запуске.
- Постоянство цвета/потемнения – Визуальные или оптические данные сортировщика, сравнивающие цвет чипа с эталонным стандартом, помогают выявить смещение температуры фритюрницы на ранней стадии.
- Норма внесения соли/приправ – Бочки с приправами следует проверять на постоянный вес присадки на партию; недостаточное или избыточное внесение приправ является распространенным и легко исправляемым отклонением качества.
- Проверка металлоискателя и посторонних материалов – Калибровку металлоискателя следует проверять в начале каждой смены с использованием тестовых образцов в соответствии со стандартным протоколом безопасности пищевых продуктов.
- Целостность запечатывания пакетов – Случайные испытания прочности запечатывания или герметичности готовых пакетов защищают срок годности и предотвращают возврат из-за сломанных запечатываний.
- Соответствие веса – Выборочные проверки веса по целевому показателю многоголовочной весовой машины гарантируют, что упаковки соответствуют заявленным требованиям к чистому весу.
Проведение этих проверок в режиме постоянной смены —а не только во время официальных аудитов— — вот что отличает линии со стабильной репутацией последовательности от линий, которые периодически сталкиваются с жалобами на качество, связанными с одной пропущенной переменной.
Линия по производству свежесрезанных натуральных картофельных чипсов добивается успеха или испытывает трудности в зависимости от решений, принятых на каждом этапе этой цепочки, а не от какой-либо отдельной единицы оборудования. Правильный выбор сырого картофеля, контроль допуска нарезки, соответствие системы фритюрницы позиционированию продукта, соответствие мощности реальному спросу и проведение дисциплинированных проверок качества на уровне смен позволяют определить, обеспечивает ли линия стабильную и прибыльную продукцию— или поток предотвратимых потерь.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.