 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Как работает линия по производству пончиков — и как выбрать подходящую для вашей пекарни
Контент
- Что на самом деле делает линия по производству пончиков
- Основные этапы линии по производству пончиков
- Типы линий по производству пончиков по масштабу
- Линии пончиков, выращенных на дрожжах, и линии пончиков-тортов: основные различия
- Важные характеристики для сравнения при покупке линии пончиков
- Планирование площади и планировки линий
- Ведущие производители оборудования и что они предлагают
- Общая стоимость владения: помимо стоимости оборудования
- Практические шаги перед покупкой линии по производству пончиков
Что на самом деле делает линия по производству пончиков
Линия по производству пончиков представляет собой интегрированную последовательность машин для обработки пищевых продуктов, которая автоматизирует полный цикл производства пончиков —от приготовления сырого теста до формования, расстойки, жарки, отделки и упаковки — с минимальным ручным вмешательством на каждом этапе. Вместо того чтобы полагаться на отдельные автономные машины, которыми управляют по отдельности разные рабочие, производственная линия соединяет каждый этап процесса в контролируемый поток, гарантируя, что пончики проходят через каждый этап с постоянной скоростью, температурой и стандартом обработки.
Практическое преимущество линии по производству пончиков перед ремесленным или полуручным производством заключается не только в скорости. Это последовательность. Каждый пончик, выходящий из правильно сконфигурированной линии, имеет одинаковый вес, одинаковое время жарки, одинаковое покрытие глазурью и одинаковый конечный внешний вид. Для оптовых поставщиков, пекарен супермаркетов, франчайзинговых сетей и крупных брендов пончиков повторяемость — это продукт — клиенты ожидают, что каждая единица будет выглядеть и иметь одинаковый вкус независимо от того, когда и где она была произведена. Хорошо спроектированная автоматизированная линия по производству пончиков является инженерным ответом на эти ожидания.
Основные этапы линии по производству пончиков
Понимание того, что происходит на каждой станции, помогает вам оценить технические характеристики оборудования, выявить узкие места и принять обоснованное решение о том, какая конфигурация линии соответствует вашим требованиям к производительности. Полная промышленная линия по производству пончиков обычно проходит следующие этапы последовательно:
Замешивание и приготовление теста
Линия начинается с коммерческого тестомеса — обычно спирального миксера или горизонтального миксера непрерывного действия для крупносерийного производства. Спиральные миксеры обрабатывают партии весом от 30 кг до 200 кг за цикл и хорошо подходят для теста для пончиков, выращенного на дрожжах, которое требует тщательного развития клейковины без переутомления. Смесители непрерывного действия подают тесто непосредственно в выходную линию с постоянной скоростью, что делает их предпочтительным выбором для производственных линий, работающих с производительностью выше 2000–3000 единиц в час. Ингредиенты — мука, сахар, дрожжи, жир, яйца, сухие вещества молока и вода — загружаются вручную или дозируются с помощью автоматизированных систем дозирования, что повышает точность рецепта и уменьшает вариабельность между партиями.
Раскрытие теста и ламинирование (для пончиков)
Для пончиков смешанное тесто или мягкое тесто проходит через систему раскатывания и резки, а не через расстойку. Тестораскатыватель раскатывает тесто до точной, равномерной толщины —обычно 12–18 мм для стандартных кольцевых пончиков—, а вращающийся резак одновременно штампует кольца и центры. Вырезанные центры обычно повторно включаются в тесто для уменьшения отходов. Зазор между листовыми валками, давление резки и температура теста на этом этапе являются основными переменными, определяющими постоянство веса в партии.
Разделение и формование теста
Для пончиков, выращенных на дрожжах, смешанное тесто подается в делитель-круглый тесто, который делит его на куски одинакового веса и округляет в гладкие шарики. Затем эти шарики переносятся в экструдер или кольцеформовщик — машину, которая формирует из теста кольца, скрутки или заполненные круглые оболочки в зависимости от конфигурации матрицы. Кольцевые экструдеры наносят тестовые кольца непосредственно на жарочную ленту или на расстойные лотки со скоростью от 800 до 5000 штук в час в зависимости от модели. Точность веса на этом этапе обычно составляет ±2–3 г на деталь на современных сервоприводных формовочных машинах.
Проверка
Пончики, выращенные на дрожжах, требуют контролируемого периода расстойки после формования, в течение которого дрожжи ферментируются, а тесто поднимается до целевого объема перед жаркой. На производственной линии этим занимается туннельный расстойный шкаф — закрытый шкаф с программируемыми настройками температуры (обычно 35–43°C) и относительной влажности (75–85%), через который формируемые пончики перемещаются по непрерывно движущемуся ленточному или стеллажному конвейеру. Время расстойки обычно составляет 45–90 минут для стандартных дрожжевых пончиков, а длина туннельного расстойного шкафа рассчитывается таким образом, чтобы соответствовать этому времени выдержки при целевой скорости пропускной способности линии. Недостаточная расстойка приводит к получению плотных и жестких пончиков; чрезмерная расстойка приводит к их разрушению во фритюрнице.
Жарка
Фритюрница является тепловым ядром линии по производству пончиков и станцией, где контролируются наиболее важные параметры качества и безопасности пищевых продуктов. Непрерывные туннельные фритюрницы — стандарт для промышленных линий по производству пончиков — состоят из заполненного маслом резервуара с погружным конвейером, который перемещает пончики через горячее масло, автоматически переворачивая их в средней точке, чтобы обеспечить равномерное подрумянивание с обеих сторон. Ключевые параметры жарки включают температуру масла (обычно 180–195°C), время жарки (60–120 секунд с каждой стороны для выращенных на дрожжах; короче для пончиков), скорость оборота масла и мониторинг содержания свободных жирных кислот (СЖК). Современные фритюрницы оснащены автоматическими системами доливки масла, контурами фильтрации масла и точностью регулирования температуры ±1–2°C для поддержания постоянного цвета и впитывания масла на протяжении всего производственного цикла.
Охлаждение
Свежеобжаренные пончики выходят из фритюрницы при температуре 70–85°C и должны быть охлаждены перед глазированием или нанесением глазури, как для закрепления структуры поверхности, так и для предотвращения плавления глазури при контакте. Охлаждающий конвейер — либо прямой ленточный охладитель, либо спиральный охладитель для экономии места — снижает температуру поверхности пончика до уровня ниже 35°C, обычно в течение 3–8 минут в зависимости от метода охлаждения. Принудительное воздушное охлаждение с использованием окружающего или охлажденного воздуха ускоряет этот процесс на высокоскоростных линиях. Недостаточное охлаждение перед глазурованием является одной из наиболее распространенных причин скопления глазури и неравномерного покрытия на производственных линиях.
Применение глазури, глазури и топпинга
После охлаждения пончики проходят через финишную станцию, которая может включать один или несколько из следующих способов нанесения в зависимости от ассортимента продукции: водопадный глазер, который каскадом наносит теплую жидкую глазурь на верхнюю поверхность пончиков, движущихся по сетчатому конвейеру; окунающий глазер, который погружает верхнюю половину каждого пончика в резервуар для глазури; аппликатор для глазури для помады или королевской глазури; и барабан или шейкер для сухой начинки, который перед застыванием наносит посыпку, сахарный песок, измельченные орехи или другие частицы на влажную поверхность глазури. Температура глазури, вязкость и скорость конвейера являются ключевыми переменными, контролирующими постоянство покрытия. Большинство современных станций отделки оснащены системами рециркуляции, которые собирают излишки капель глазури и возвращают их в резервуар, сводя к минимуму отходы.
Инъекция для наполнения (для пончиков с начинкой)
Для пончиков с начинкой — желе, заварной крем, сливки или шоколад — требуется инъекционная станция, где игла или насадка прокалывает оболочку пончика и впрыскивает отмеренный объем начинки под давлением. Автоматические инжекторы для пончиков обычно располагаются либо до, либо после остекления, в зависимости от продукта, и калибруются для обеспечения точного веса наполнения (обычно 20–40 г) на штуку. Многоголовочные инжекторы могут обрабатывать 1000–4000 штук в час. Температура наполнения, вязкость и давление впрыска должны соответствовать конкретному типу наполнения, чтобы избежать разрыва оболочки или недостаточного наполнения.
Упаковка
Заключительным этапом линии по производству пончиков является упаковка, которая варьируется от ручной упаковки в розничные коробки на выходном конвейере до полностью автоматизированных систем поточной упаковки, запечатывания лотков или наполнения мешков. Линии с большими объемами обычно оснащены автоматическими системами подсчета и сортировки, которые группируют пончики в правильную розничную конфигурацию (например, упаковка по 4, 6 или 12 штук) перед подачей их в упаковочную машину. Упаковка в модифицированной газовой среде (MAP) продлевает срок хранения предварительно упакованных пончиков, распространяемых через розничные каналы. Системы технического зрения и контрольные весы на этапе упаковки обеспечивают окончательный контроль качества, отбраковывая изделия, не соответствующие допускам по весу или внешнему виду.
Типы линий по производству пончиков по масштабу
Не каждое предприятие по производству пончиков нуждается в полноценной промышленной линии. Правильная конфигурация линии зависит от вашего ежедневного целевого показателя производства, ассортимента продукции, доступной площади и капитального бюджета. Вот как обычно распределяются варианты производственных линий по масштабу:
|
Тип линии |
Типичный выход |
Ключевое оборудование |
Лучше всего подходит для |
|
Компактный / Полуавтоматический |
200–800 шт/час |
Настольная формовка, небольшая открытая фритюрница, ручное остекление |
Сети кафе, небольшие розничные пекарни, фургончики с едой |
|
Средний масштаб |
800–3000 шт/час |
Кольцевой экструдер, туннельный расстойный шкаф, фритюрница непрерывного действия, водопадный глазирователь |
Региональная оптовая торговля, пекарни в супермаркетах, франчайзинговые точки |
|
Промышленный / Крупнообъемный |
3000–10 000+ шт/час |
Смеситель непрерывного действия, многополосная формовочная машина, фритюрница с длинным туннелем, спиральный охладитель, автоматическая упаковка |
Национальные бренды, сопроизводители, производители замороженных пончиков |
Линии пончиков, выращенных на дрожжах, и линии пончиков-тортов: основные различия
Два доминирующих типа пончиков — пончики, выращенные на дрожжах, и пончики-торты — требуют существенно разных конфигураций производственных линий, и понимание этого различия важно перед определением оборудования.
- Линии по производству пончиков, выращенных на дрожжах, требуют этапа расстойки между формованием и жаркой, что значительно увеличивает длину линии и усложняет управление температурой. Тесто мягче и более чувствительно к обработке, что требует более щадящих конвейерных систем и точного климат-контроля расстойки. Время жарки увеличивается, а полученный пончик имеет более легкую и открытую структуру крошки.
- Для приготовления пончиков для торта используется более густое тесто или короткое тесто, которое раскатывается и разрезается или выдавливается непосредственно во фритюрницу без расстойки. Это полностью исключает использование расстойного шкафа из линии, сокращая как площадь пола, так и сложность процесса. Линии по производству пончиков, как правило, имеют более высокую производительность на погонный метр площади, поскольку время выдержки расстойки исключается из последовательности.
- Комбинированные линии, способные производить как продукты, выращенные на дрожжах, так и пончики, доступны у нескольких крупных производителей оборудования. Эти линии обычно включают в себя модульную секцию расстойки, которую можно обойти при запуске программ для пончиков, и многофункциональный формирователь, который принимает сменные наборы штампов для различных форматов пончиков.
Важные характеристики для сравнения при покупке линии пончиков
При оценке поставщиков линий по производству пончиков и конфигураций оборудования наиболее непосредственное влияние на эксплуатационные показатели и совокупную стоимость владения оказывают следующие характеристики:
Пропускная способность и запас мощности
Всегда указывайте линию с номинальной мощностью как минимум на 20–30% больше, чем ваши текущие требования к пиковой мощности. Производственные линии редко работают на 100% номинальной скорости непрерывно — переналадки, циклы очистки, незначительные остановки и регулировка скорости снижают эффективную производительность. Покупка линейки, которая уже достигла своего предела, не оставляет возможности для роста и вынуждает вас вернуться на рынок нового оборудования раньше, чем планировалось.
Система управления нефтью
Система управления маслом фритюрницы напрямую влияет как на качество продукции, так и на эксплуатационные расходы. Обратите внимание на непрерывную фильтрацию, которая удаляет крошку и мелкие частицы в процессе производства, автоматическую доливку масла для поддержания постоянного уровня масла и глубины прожарки, а также мониторинг температуры масла и содержания свободных жирных кислот в режиме реального времени. Неправильное управление маслом приводит к быстрому разложению масла, появлению посторонних привкусов и темному цвету — все это увеличивает затраты на потребление масла и процент отбраковки продукции.
Проектирование уборки и санитарии
Качество оборудования для производства продуктов питания зависит только от его очищаемости. Оцените, насколько быстро каждый участок линии можно разобрать для очистки, включает ли фритюрница систему очистки слива и фильтра и доступны ли внутренние поверхности расстойного шкафа для ежедневной дезинфекции. Линии, предназначенные для работы по очистке на месте (CIP), значительно сокращают время простоя, связанное с плановой санитарией, по сравнению с конфигурациями ручной зачистки и очистки.
Система контроля и управления рецептами
Современные линии по производству пончиков должны включать систему управления на базе ПЛК с сенсорным экраном HMI, который позволяет операторам сохранять, вызывать и запускать именованные рецепты продуктов. Управление рецептами сводит к минимуму время настройки при переключении между типами продуктов — например, при переходе с глазированного дрожжевого кольца на шоколадный пончик— и гарантирует, что все параметры линии (скорость, температура, заданное значение вязкости глазури, время жарки) каждый раз устанавливаются последовательно. Ищите системы, которые регистрируют производственные данные для отслеживания и учета качества.
Потребление энергии
Фритюрница является крупнейшим потребителем энергии на линии по производству пончиков, на ее долю приходится 60–75% общего энергопотребления линии. Сравните тепловую эффективность конструкций фритюрниц — в частности, стандарт изоляции, номинальную эффективность нагревательного элемента или горелки, а также наличие в фритюрнице крышки или кожуха для сохранения тепла во время производства. Газовые фритюрницы, как правило, более экономичны в эксплуатации, чем электрические фритюрницы, при высокой производительности, но относительная стоимость зависит от местных цен на электроэнергию и наличия коммунальных услуг на вашем предприятии.
Планирование площади и планировки линий
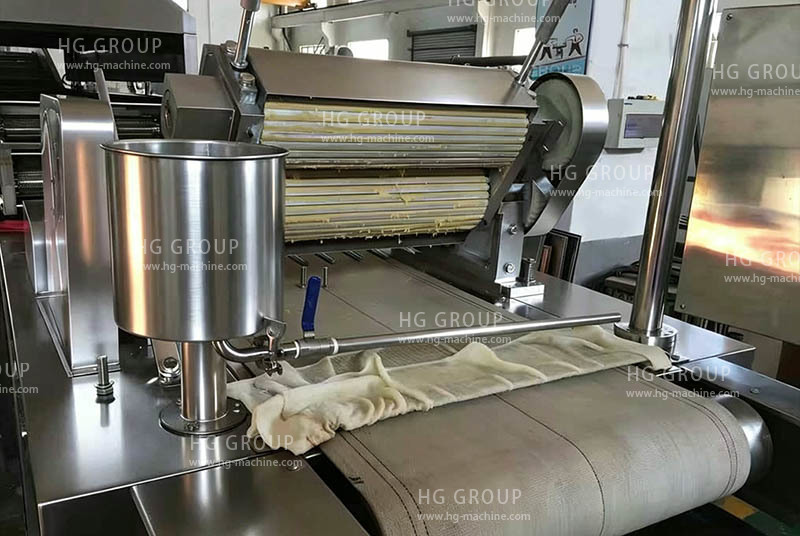
Для полноценной линии по производству пончиков среднего масштаба обычно требуется площадь пола 15–40 метров в длину и 3–6 метров в ширину, в зависимости от того, используется ли прямолинейная или U-образная компоновка. U-образная или C-образная конфигурации распространены в помещениях с ограниченной длиной пола, поскольку они складывают линию обратно на себя, чтобы уменьшить общие требования к длине помещения, сохраняя при этом ту же последовательность процессов. При планировании компоновки линии учитывайте следующие зазоры и дополнительные требования:
- Минимальный зазор для доступа оператора с обеих сторон каждой секции машины составляет 1,2 метра для эксплуатации, технического обслуживания и аварийного доступа
- Вентиляция и вытяжка выхлопных газов над фритюрницей и расстойным шкафом — жарка генерирует значительное количество пара, паров масла и тепла, которые необходимо улавливать и отводить для соблюдения стандартов безопасности пищевых продуктов и охраны труда на рабочем месте
- Коммунальные соединения, включая трехфазное электроснабжение, подачу газа (если применимо), подачу и дренаж воды для фритюрницы и расстойного шкафа, а также сжатого воздуха для пневматических конвейерных и инжекторных систем
- Зона хранения ингредиентов и приготовления теста перед линией, размер которой позволяет избежать перерывов в производстве из-за задержек в смешивании партий
- Зона хранения готовой продукции ниже упаковочной станции, с достаточным пространством для штабелирования, маркировки и погрузки для отправки
Ведущие производители оборудования и что они предлагают
Мировой рынок оборудования для линий по производству пончиков обслуживается сравнительно небольшим числом специализированных производителей, большинство из которых предлагают как отдельные машины, так и комплексные решения для линий «под ключ». Ниже приведены наиболее часто упоминаемые поставщики в отрасли:
- Belshaw Adamatic (США): один из старейших мировых брендов оборудования для приготовления пончиков. Линейка Adamatic охватывает автоматические кольцеформовщики, туннельные фритюрницы, расстойные шкафы и глазировальные машины широкого диапазона производительности, а также надежную поддержку запчастей на вторичном рынке. Широко используется франчайзинговыми сетями пончиков в Северной Америке и за рубежом.
- Moline Machinery (США): специализируется на оборудовании для раскатывания и приготовления теста для линий по выращиванию дрожжей и производству пончиков. Их системы Roundomatic и многополосные листорезные машины являются стандартным эталоном на промышленных хлебопекарных предприятиях.
- UNIFILLER Systems (Канада): известна в первую очередь как оборудование для розлива и укладки, включая высокоскоростные инжекторы для пончиков и наполнители для сливок, которые интегрируются с существующими производственными линиями.
- Aasted (Дания): поставляет системы глазирования и покрытия шоколада, которые используются на этапе отделки пончиков для линий по производству шоколадной продукции, а также более крупные системы непрерывной фритюрницы для европейских промышленных хлебопекарных предприятий.
- Китайские OEM-производители (различные): растущий сегмент рынка, особенно для линий среднего ценового диапазона в Азии, на Ближнем Востоке и на развивающихся рынках. Такие бренды, как Dahua, Sinobake и различные производители оборудования из провинции Гуандун, поставляют полные линейки пончиков со значительно более низкими капитальными затратами, чем западные коллеги, хотя и с разным уровнем послепродажной поддержки и доступности запчастей. Покупателям следует тщательно оценить покрытие сервисной сети перед покупкой в этом сегменте.
Общая стоимость владения: помимо стоимости оборудования
Цена покупки линии по производству пончиков является лишь одним из компонентов ее общей стоимости владения в течение срока эксплуатации. Прежде чем принять решение о выборе конкретной конфигурации линии или поставщика, рассчитайте следующие текущие элементы затрат и учтите их при финансовом сравнении:
|
Элемент стоимости |
Ключевые переменные |
Типичное воздействие |
|
Расход фритюрного масла |
Скорость оборота масла, эффективность фильтрации, управление FFA |
Высокий — часто самые большие переменные эксплуатационные расходы на единицу продукции |
|
Энергия (газовая или электрическая) |
Эффективность фритюрницы, изоляция расстойного шкафа, тип охладителя |
Значительно — 60–75% энергии потребляется фритюрницей |
|
Плановое техническое обслуживание и запчасти |
Наличие запчастей, условия договора на обслуживание, срок службы изнашиваемых деталей |
Умеренный — сильно варьируется в зависимости от сети поставщиков запчастей |
|
Труд |
Уровень автоматизации, численность операторов, часы уборки |
Ниже на автоматизированных линиях; выше на полуручных конфигурациях |
|
Отходы продукции и брак |
Точность веса, консистенция глазури, однородность цвета жарки |
Непосредственно связано с точностью оборудования и качеством контроля рецептур |
|
Простои и потеря производства |
Надежность оборудования, время реагирования на обслуживание, запас запасных частей |
Может быть наиболее существенным элементом затрат, если поддержка услуг плохая |
Практические шаги перед покупкой линии по производству пончиков
Инвестиции в линию по производству пончиков —даже в среднемасштабную конфигурацию— подразумевают значительные капиталовложения. Выполнение следующих шагов перед принятием окончательного решения о покупке снизит риск покупки оборудования, которое не соответствует вашим эксплуатационным характеристикам или не подходит для вашей операции.
- Сначала определите ассортимент своей продукции: оборудование, необходимое для производства кольцевых пончиков и глазури, существенно отличается от оборудования, необходимого для производства пончиков с начинкой, пончиков-тортов и скрученных пончиков. Составьте карту всего предполагаемого ассортимента продукции до разговора с поставщиками оборудования — не после.
- Рассчитайте реалистичный ежедневный целевой показатель производства: отталкивайтесь от прогноза продаж или объемов контрактов на поставку, а не от гипотетического максимума. Учитывайте смены, время очистки, время переналадки и реалистичный процент безотказной работы (обычно 75–85% для хорошо обслуживаемой непрерывной линии).
- Запросите заводские приемочные испытания (FAT): перед отправкой линии обязательно пройдите FAT на предприятии производителя, где собирается вся линия, работает на номинальной скорости с вашим реальным рецептом теста и проверяется на соответствие согласованным спецификациям. Это стандартная практика при закупке промышленного оборудования, которая дает вам право отклонить заявку или потребовать исправления перед принятием поставки.
- Проверьте местное обслуживание и наличие запчастей: производственная линия, которую невозможно обслужить в течение 24–48 часов после поломки, является серьезной эксплуатационной ответственностью. Подтвердите сеть сервисных инженеров поставщика в вашем регионе, средние обязательства по времени реагирования, а также наличие на складе критически важных изнашиваемых деталей на месте или их необходимо импортировать.
- Посетите эталонную установку: запросите у поставщика оборудования контактные данные существующих клиентов, использующих аналогичную конфигурацию линии. Посещение живой установки и прямой разговор с руководителем производства дают вам нефильтрованное представление о том, как оборудование работает изо дня в день, какие проблемы возникли и как поставщик на них отреагировал.
- Планируйте время установки и ввода в эксплуатацию: Полная установка линии пончиков —, включая доставку, сборку, подключение к коммунальным услугам, первоначальные испытания и обучение операторов —, обычно занимает 4–12 недель в зависимости от сложности линии. Включите это время в график запуска производства и заложите в бюджет расходы на проектирование и ввод в эксплуатацию отдельно от цены покупки оборудования.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.