 English
 中文简体
 日本語
 русский
 عربى
 Український
 Español
 Français
Как работает линия по производству кондитерских изделий: оборудование, автоматизация и руководство по закупкам
Контент
- Что на самом деле делает линия по производству кондитерских изделий
- Основные этапы линии по производству кондитерских изделий
- Уровни автоматизации: полуавтоматические и полностью автоматические линии
- Как правильно подобрать размер линии по производству кондитерских изделий
- Требования гигиены и санитарии
- Что следует учитывать при выборе поставщика кондитерской линии
Масштабное управление пекарней означает прежде всего одно: последовательность. Круассан, приготовленный в 7 утра в понедельник, должен выглядеть и иметь точно такой же вкус, как тот, который был приготовлен в 6 вечера в пятницу. Этого невозможно достичь только ручным трудом сверх определенного объема. Линия по производству кондитерских изделий решает эту проблему путем интеграции всего производственного процесса —от дозирования сырья до упаковки готовой продукции— в контролируемый, повторяемый рабочий процесс. В этом руководстве подробно описывается, как на самом деле работают эти линии, какое оборудование они включают и как выбрать правильную настройку для вашей операции.
Что на самом деле делает линия по производству кондитерских изделий
А линия по производству кондитерских изделий представляет собой последовательность взаимосвязанных машин и рабочих станций, которые автоматизируют или полуавтоматизируют производство кондитерских изделий. Вместо автономных машин, каждая из которых управляется отдельным рабочим, производственная линия непрерывно перемещает тесто и продукт через каждый этап обработки —смешивание, ламинирование, формование, наполнение, расстойка, выпечка, охлаждение и упаковка— в контролируемом и повторяемом потоке.
Предприятия, использующие линии по производству кондитерских изделий, широко распространены. Региональная пекарня, переходящая от ручного производства, может установить полуавтоматическую линию, производящую от 500 до 1000 круассанов в час. Крупная промышленная пекарня может запустить полностью автоматизированную кондитерскую линию, выпускающую десятки тысяч единиц продукции в час с минимальным вмешательством человека. Ключевым моментом является то, что «производственная линия» — это не одна машина—, это система, и правильная система полностью зависит от того, что вы производите и в каком объеме.
Распространенные виды продукции, охватываемые промышленными кондитерскими линиями, включают ламинированную выпечку (круассаны, датское, слоеное тесто), заварные изделия (эклеры, заварные пирожные), выпечку с начинкой (пирожные, ручные пироги), слоеные торты, пироги, кексы и пончики. Каждый тип продукта имеет особые требования на этапах формования и ламинирования, но окружающая инфраструктура —смешивание, выпечка, охлаждение, упаковка— следует одной и той же общей архитектуре.
Основные этапы линии по производству кондитерских изделий
Прежде чем оценивать оборудование или поставщиков, важно понимать, что происходит на каждом этапе линии. Каждый этап влияет на последующие этапы, поэтому проблемы на кондитерской линии часто диагностируются неправильно —дефект, видимый на этапе выпечки, часто возникает на этапе ламинирования или смешивания.
Дозирование и обработка ингредиентов
Промышленные кондитерские линии начинаются с автоматизированных систем дозирования, которые взвешивают и распределяют муку, воду, жир, сахар, соль, дрожжи и другие ингредиенты в точных пропорциях для каждого рецепта. Мукомольные силосы с пневматической транспортировкой, автоматизированными клапанами дозирования жидкости и программным обеспечением для управления рецептами являются стандартными для предприятий с большими объемами производства. Даже небольшие различия в содержании воды или соотношении жира в ламинированном тесте приводят к измеримым различиям в конечной текстуре и объеме выпечки. В полупромышленных операциях обычно используется ручное взвешивание с периодическим смешиванием, но автоматическое дозирование становится экономически эффективным при объемах теста более примерно 500 кг за смену.
Замешивание теста
Тесто для слоеных изделий —круассаны, датское, слоеное тесто— намеренно перемешивают до недоразвитого состояния по сравнению с хлебным тестом. Избыточное содержание клейковины приводит к тому, что тесто пружинит во время раскатывания, что затрудняет и делает ламинирование неравномерным. На промышленных линиях используются спиральные или горизонтальные смесители с переменной скоростью и программируемыми кривыми смешивания. Размеры партий варьируются от 50 кг до 500 кг и более. При крупносерийном производстве могут использоваться смесители непрерывного действия, которые обрабатывают тесто равномерным потоком, а не отдельными партиями, что исключает время выдержки между партиями, ограничивающее производительность систем периодического смешивания.
Ламинирование и листовое покрытие
Ламинирование является определяющим этапом для круассанов, датской выпечки и слоеного теста. В тесто помещается кусок масла или жира, который многократно складывается и раскатывается, образуя сотни чередующихся слоев. На промышленных линиях ламинирования используются машины для раскатывания теста с автоматизированными механизмами фальцовки и точным контролем зазоров. Количество складок определяет окончательное количество слоев —в типичном круассане используется 27 слоев, а в слоеном тесте - от 64 до 144 и более. Постоянная толщина слоя требует точного контроля давления и охлаждения теста; в производственных помещениях для ламинированного теста обычно поддерживается температура 16–18°C, чтобы предотвратить расплавление масла в тесте во время обработки.
Формовка и резка
Как только ламинированный лист теста достигнет нужной толщины, он переходит к стадии формования. Формовочное оборудование существенно различается в зависимости от продукта:
- На линиях по производству круассанов используются автоматизированные треугольные резаки, за которыми следуют прокатные станки, придающие каждому треугольнику форму полумесяца.
- На датских кондитерских линиях используются штампы или вращающиеся фрезы в сочетании с наполнителями.
- Заварные изделия выкладываются через многосопловые системы на противни или конвейерные ленты в точном весе порций.
- Для выпечки с начинкой используются машины для инкрустации, которые одновременно экструдируют тесто и начинку, исключая отдельный этап начинки.
Отходы теста от резки обычно извлекаются автоматически и повторно вводятся в процесс ламинирования, что снижает отходы и стоимость материалов.
Заполнение и депонирование
Многие виды выпечки требуют начинки —либо перед выпечкой (предварительно заполненные пирожки, пирожные со сливочным сыром или фруктовым компотом), либо после выпечки (эклеры, слоеные пирожные, многослойные торты). В промышленных системах розлива используются объемные дозаторы, которые выдают точно отмеренное количество сливок, джема, ганаша или заварного крема. Для жидких начинок, таких как помадка или сироп, вращающиеся клапанные осадители предотвращают капание между порциями. Наполнение после выпечки обычно осуществляется в линию с использованием инжекционных форсунок, расположенных на охлаждающем конвейере, что позволяет поддерживать гигиену и однородность порций на высокой скорости производства.
Проверка
Дрожжевая выпечка —круассаны, датские изделия, изделия на основе бриошей— требует контролируемой стадии расстойки после формования. Промышленные расстойные шкафы представляют собой камеры с контролируемой температурой и влажностью, размеры которых позволяют удерживать объем продукта, произведенного на формовочном оборудовании на входе, в течение времени расстойки, требуемого формулой. Типичная выдержка круассана составляет 90–120 минут при температуре 28–30°C и относительной влажности 75–80%. Неправильные условия расстойки —в частности, избыточная влажность— разрушают ламинированные слои и разрушают сотовую структуру, которая придает этим изделиям характерную текстуру.
Выпечка
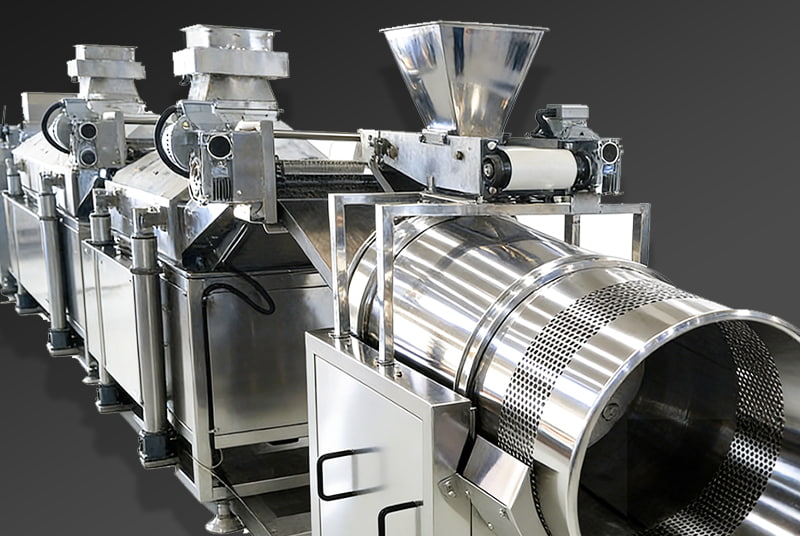
На промышленных кондитерских линиях используются туннельные печи —длинные непрерывные пекарские камеры, через которые продукт перемещается по сетчатой ленте или лотковому конвейеру с контролируемой скоростью. Туннельные печи допускают различные температурные зоны по всей длине выпечки, что позволяет оператору определить точную кривую выпечки: высокий начальный нагрев для пружины печи, затем устойчивая средняя зона для застывания и подрумянивания, затем нижняя выходная зона. Впрыск пара в ранние зоны является обычным явлением для круассанов и заварных изделий. Конвекция, тепло подошвы (дна) и конфигурации палубы выбираются в зависимости от продукта. Производительность выпечки в коммерческих туннельных печах колеблется от нескольких сотен килограммов в час до нескольких тонн в час при самых широких конфигурациях лент.
Охлаждение
Перед упаковкой кондитерские изделия необходимо охладить до безопасной внутренней температуры —обычно ниже 25°°C для упакованных продуктов при комнатной температуре или до температуры замерзания для замороженных кондитерских изделий. Для этого этапа стандартными являются спиральные охлаждающие конвейеры: продукт перемещается вверх по высокой спиральной траектории внутри холодильного шкафа, что минимизирует площадь пола по сравнению с необходимым временем охлаждения. Для продуктов, предназначенных для замороженного рынка, применяется дробеструйная заморозка, при которой перед упаковкой внутренняя температура достигает −18°C или ниже. Недостаточное охлаждение перед запечатыванием упаковки приводит к образованию конденсата внутри упаковки, что ускоряет рост плесени и сокращает срок хранения.
Упаковка
На заключительном этапе готовое изделие группируется, упаковывается и запечатывается. Упаковочное оборудование на автоматизированных кондитерских линиях включает в себя поточные обертки для индивидуально упакованных изделий, запайщики лотков для розничных лотков и вертикальные формовочно-фасовочно-упаковочные машины для упакованных продуктов. Контрольные весы и металлодетекторы интегрированы в линию для контроля качества и соблюдения нормативных требований. Роботизированные системы захвата и размещения справляются с загрузкой хрупких или нестандартных продуктов —например, эклеров с кремовым наполнителем—, с которыми невозможно справиться с помощью обычных систем ремня и толкателя без повреждений.
Уровни автоматизации: полуавтоматические и полностью автоматические линии
Одно из наиболее практичных решений при указании a линия по производству кондитерских изделий именно там, где в спектре автоматизации должна располагаться линия. Большая автоматизация не всегда является правильным ответом —учитываются капитальные затраты, гибкость продукта и доступная техническая поддержка.
|
Фактор |
Полуавтоматическая линия |
Полностью автоматическая линия |
|
Типичный вывод |
500–5000 единиц/час |
5000–50 000+ единиц/час |
|
Потребность в рабочей силе |
3–8 операторов |
1–3 оператора (мониторинг) |
|
Капитальные вложения |
Ниже |
Значительно выше |
|
Гибкость продукта |
Выше — проще менять форматы |
Ниже — переключение занимает больше времени |
|
Последовательность |
Хорошо, некоторые вариации оператора |
Отлично, очень воспроизводимо |
|
Лучше всего подходит для |
Региональные пекарни, несколько артикулов |
Промышленные пекарни, крупные артикулы |
Распространенной ошибкой является чрезмерная спецификация автоматизации для ассортимента продукции, требующего частой замены. Полностью автоматизированная линия по производству круассанов, оптимизированная для одного размера продукта, может потребовать от четырех до шести часов для перенастройки на другой формат —за это время она ничего не производит. Для пекарен с разнообразным портфелем SKU и умеренными объемами на SKU полуавтоматическая линия с модульной оснасткой часто обеспечивает лучшую общую эффективность оборудования (OEE), чем высокоскоростная выделенная линия.
Как правильно подобрать размер линии по производству кондитерских изделий
Планирование мощностей — это то, где большинство инвестиций в кондитерские линии терпят неудачу. Правильный подход начинается со спроса, а не со спецификаций оборудования.
Начните с ежедневных требований к производительности
Рассчитайте, сколько единиц продукции в день вам необходимо производить при пиковом спросе, затем просмотрите в обратном порядке время выпечки, производительность печи и скорость формования, чтобы определить производительность, необходимую на каждом этапе линии. Включите графики смен и запланированные простои —большинство линий работают на 75–85% от заводской мощности с учетом переналадок, уборки и незначительных остановок. Линия, рассчитанная на 2000 круассанов в час, может реально обеспечить 1500–1700 круассанов за эффективный час работы.
Учет времени проверки
Для дрожжевой выпечки время расстойки представляет собой фиксированное биологическое ограничение, которое определяет, сколько продукта должно находиться в расстойном шкафу в любой момент времени. 90-минутная расстойка со скоростью формования 1500 деталей в час означает, что расстойщик должен одновременно расстаивать 2250 деталей. Недостаточный размер расстойного шкафа является одним из наиболее распространенных узких мест на недавно введенных в эксплуатацию кондитерских линиях.
Подберите духовку к системе охлаждения
Система охлаждения должна быть рассчитана на очистку выпеченного продукта с той же скоростью, с которой его подает духовка. Спиральный охладитель с недостаточным временем пребывания выталкивает еще слишком теплый продукт на стадию упаковки. Это приводит к образованию конденсата внутри герметичных упаковок и ускоряет порчу —проблема качества, которая напрямую связана с несоответствием производительности хлебопекарного и охлаждающего оборудования.
Требования гигиены и санитарии
В кондитерских производственных средах используются ингредиенты, способствующие росту микроорганизмов —сливки, яйца, фруктовые начинки, свежие молочные продукты. Конструкция оборудования для этих сред должна соответствовать стандартам качества пищевых продуктов, выходящим за рамки базовой конструкции из нержавеющей стали.
- Конструкция с открытым каркасом:Оборудование должно быть спроектировано без полых секций, негерметичных соединений или горизонтальных поверхностей, на которых могут скапливаться остатки продукта или вода.
- Электрические компоненты с классом защиты IP:Двигатели, датчики и панели управления в зонах мойки должны иметь класс защиты IP65 или выше, чтобы выдерживать мойку под давлением.
- Съемные контактные части:Формовочные штампы, головки отсадочных машин и конвейерные ленты должны сниматься без инструментов для очистки и санитарной обработки между производственными циклами.
- Совместимость с CIP:Смесительные чаши и дозирующие системы на линиях большого объема все чаще проектируются для систем очистки на месте (CIP), которые обеспечивают циркуляцию чистящего раствора по трубопроводам без разборки.
- Зонирование:Управление аллергенами в многопродуктовых линейках требует физического разделения или строгой проверки очистки между партиями, содержащими аллергены, такие как орехи, молочные продукты или глютен.
Сертификация по стандартам EHEDG (Европейская группа гигиенического проектирования и дизайна) или 3-A обеспечивает независимую проверку того, что оборудование спроектировано так, чтобы его можно было очищать в соответствии со стандартами безопасности пищевых продуктов. Эти сертификаты имеют значение для пекарен, снабжающих крупных розничных торговцев или предприятия общественного питания, где аудит третьей стороной является обычной практикой.
Что следует учитывать при выборе поставщика кондитерской линии
Покупка оборудования — это лишь часть инвестиций. Взаимоотношения с поставщиками —монтаж, ввод в эксплуатацию, обучение, наличие запасных частей и техническая поддержка— определяют, насколько быстро новая линия достигнет полной производительности и как она будет работать в течение всего срока эксплуатации.
Заводские приемочные испытания (FAT)
Перед отправкой линии настаивайте на проведении заводских приемочных испытаний на предприятии поставщика, в ходе которых ваши фактические формулы продукции будут работать с указанной производительностью. FAT, который использует только тестовый продукт или работает ниже указанной скорости, не является значимой проверкой. Любые недостатки, обнаруженные в FAT, устраняются за счет поставщика; устранение недостатков, обнаруженных после установки и ввода в эксплуатацию, обходится гораздо дороже.
Запасные части и сроки поставки
Попросите поставщика предоставить рекомендуемый список критически важных запасных частей и текущие сроки поставки компонентов с длительными сроками поставки —сервоприводы, специализированные формовочные инструменты и компоненты системы управления могут иметь сроки поставки от восьми до шестнадцати недель и более. Производственная линия, которая останавливается из-за отсутствия критически важной запасной части в течение трех месяцев, обходится гораздо дороже, чем инвестиции в поддержание наличия нужных деталей.
Возможности локального обслуживания
Технически работоспособная машина, поддерживаемая только удаленной диагностикой и удаленной сервисной бригадой, создает неприемлемый риск для линии, работающей в две-три смены в день. Оцените, есть ли у поставщика инженеры по обслуживанию, которые могут прибыть на место в течение 24–48 часов, а не только номер телефона.
Ссылки из сопоставимых операций
Запросите отзывы клиентов у пекарен, производящих тот же тип продукции при сопоставимом объеме производства, и по возможности посетите эти предприятия. То, как работает линия по производству круассанов в контролируемой демонстрационной среде, и то, как она работает в три смены в день в коммерческой пекарне, — это две разные вещи —общение с операторами и бригадами по техническому обслуживанию, которые ежедневно управляют оборудованием, дает вам информацию, которую не даст ни одна торговая презентация.
Исторический момент подписания контракта в 1970-х годах, когда основатель HG способствовал развитию пищевой промышленности Китая и начал выходить на международные рынки.
За последние десятилетия мы участвовали в развитии автоматизированного производства продуктов питания — от местных заводов до глобальных проектов "под ключ" в 100+ странах.
Этот опыт продолжает определять каждую линию по производству ртути и сегодня.
Глобальное пищевое оборудование и
Заводские решения "под ключ"

Создание долгосрочных партнерских отношений посредством совместного роста и промышленной ценности.
Авторские права © HG Industry Group Все права защищены
Пищевая машина Оборудование для переработки закусок и продуктов питания

Несанкционированное использование контента этого веб-сайта представляет собой нарушение авторских прав и может привести к судебному преследованию.